









中频点焊机的技术参数
发布时间:2026-04-11 浏览次数:117
中频点焊机的技术参数,是解读设备性能的核心密码,每一个数值背后,都对应着焊接过程中的关键环节,直接决定焊接质量的稳定性与适配性。不同于传统工频点焊机,中频机型的参数设计更贴合现代工业的精密需求,厘清这些参数的含义,能更清晰地认识设备的核心优势。
核心电气参数中,逆变频率是中频点焊机的标志性指标,主流机型的逆变频率通常为1000Hz,这一参数的提升,让电流控制精度实现了质的飞跃。相比工频焊机20ms的控制周期,中频机型1ms的控制周期,能快速响应焊接过程中的细微变化,精准调节电流波形,有效减少焊接飞溅,让熔核成型更均匀。输入电源多采用三相380V供电,可有效平衡电网负载,避免单一相位过载,减少无功损耗,适合长时间连续作业。
额定功率和输出电流,决定了设备的焊接能力。额定功率一般在80kVA—300kVA之间,功率越大,设备可承载的焊接板材厚度越厚,连续焊接的稳定性越强;输出直流电流范围在10kA—50kA,直流输出的优势的在于避免交流感抗的干扰,尤其适合焊接铝合金、镀锌板等易氧化、高导电的材料,能提升熔核的穿透性和一致性。
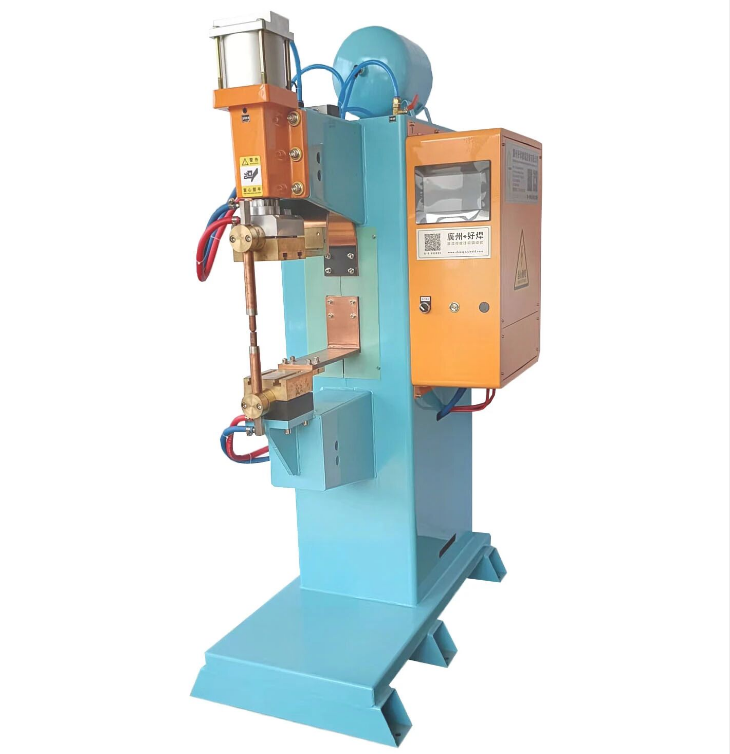
控制参数和机械参数则决定了焊接的精度与适用范围。全数字微处理器闭环控制是主流配置,电流控制精度可达±1.5%,时间调节分辨率低至0.1ms,能精准匹配不同材质、不同厚度工件的焊接需求。电极压力、臂伸长度、喉深等机械参数,需根据工件的尺寸和结构灵活匹配,确保电极能精准到达焊接点位,保证焊接贴合度。广州好焊在参数设计上,充分兼顾了精密性与实用性,让设备能适配多行业基础焊接需求。
冷却系统的参数同样不可忽视,大功率机型多采用水冷方式,冷却水流速≥10L/min,水温采用PID调节,能有效控制变压器和电极的温度,避免设备因过热停机,延长核心部件的使用寿命。广州好焊在冷却系统参数调校上,注重适配长时间工业作业场景,提升设备的连续运行能力。
上一条:中频点焊机的焊接参数
下一条:中频点焊机厂家推荐


