









什么是压铆螺母点焊?压铆螺母点焊机及厂家选购详解
发布时间:2026-05-25 浏览次数:181
压铆螺母点焊是钣金加工中主流的螺母固定工艺,所使用的设备为中频逆变点焊机。该工艺主要利用压铆螺母底部的花齿结构聚集电流,通过压力与电流的精准配合,将螺母与金属板材熔为一体,替代传统拧螺丝、铆接、普通焊接工艺,适配各类钣金制品批量生
产,稳定性和成品精度更高。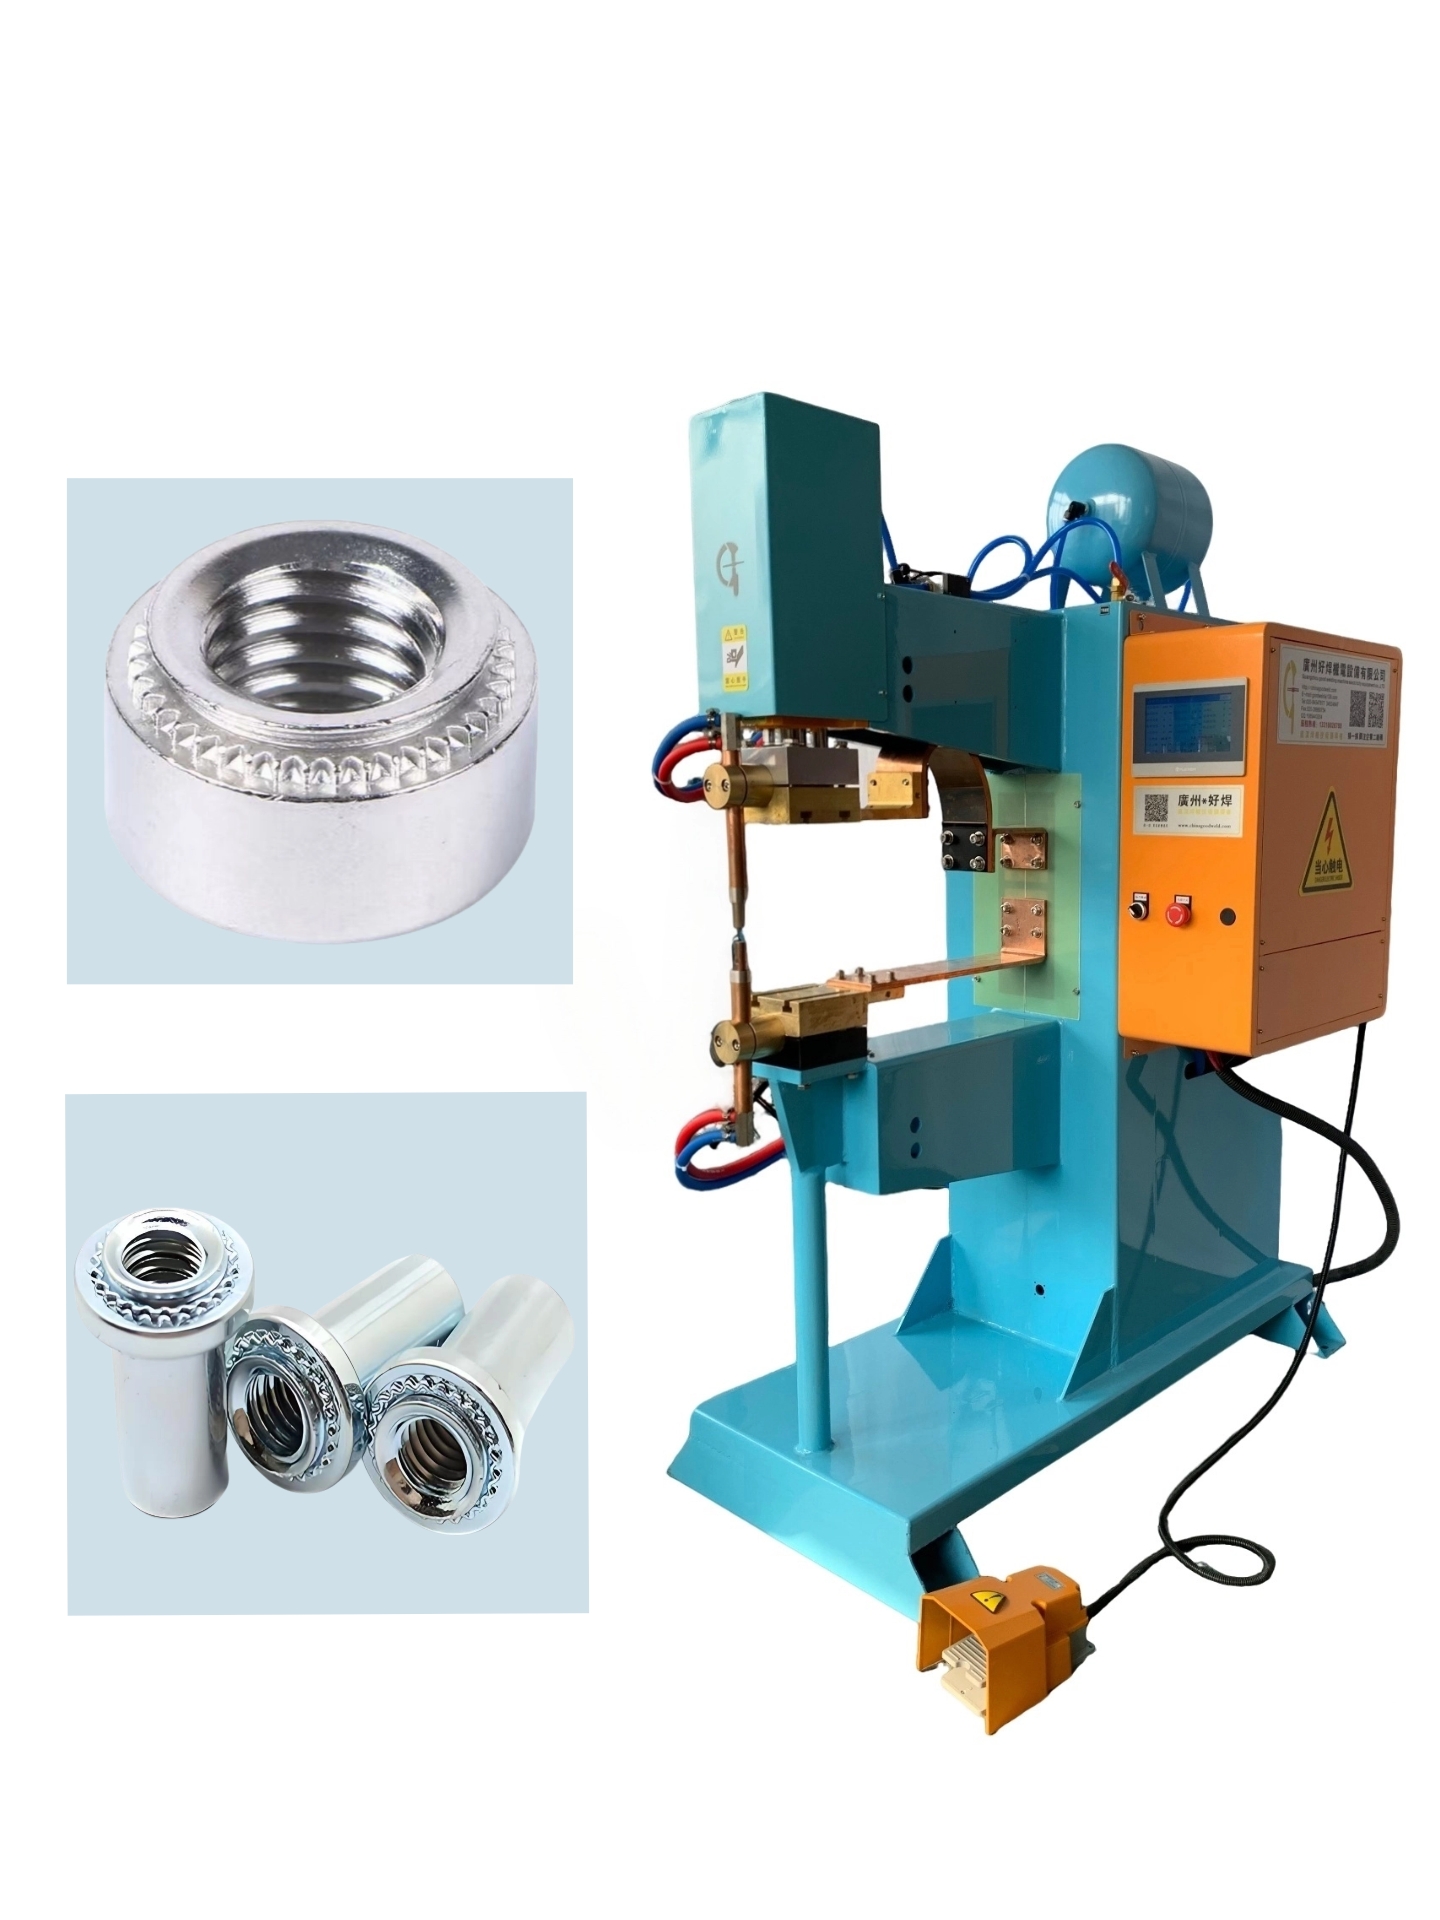
一、压铆螺母点焊的工作原理
压铆螺母点焊全程依靠设备精密时序控制,分为预压、通电熔接、保压定型三个步骤。首先设备电极对带花齿的压铆螺母施加均匀压力,消除螺母与板材之间的缝隙;随后中频逆变点焊机输出瞬时大电流,集中在花齿与板材的接触点位,局部金属快速熔化形成熔核;最后保持压力直至熔核冷却结晶,让螺母与板材形成冶金结合,不易脱落、不易松动,同时全程不会损伤螺母内螺纹。
相比普通焊接方式,花齿结构可以有效聚拢电流、缩小热影响区域,从根源减少板材变形、焊接飞溅、虚焊等常见问题,非常适合薄板、镀锌板、不锈钢板材的螺母焊接加工。
二、压铆螺母点焊通用标准参数表
不同规格螺母、不同厚度板材,对应的焊接参数差异较大,参数匹配是保证焊接强度的核心,以下是工厂通用量产参数,适配碳钢、镀锌板常规工况:
螺母规格 | 适配板材厚度 | 焊接电流(kA) | 电极压力(kgf) | 焊接时间(ms) |
|---|---|---|---|---|
M5 | 1.0mm | 7~9 | 120~160 | 70~100 |
M6 | 1.5mm | 8~10 | 160~220 | 90~130 |
M8 | 2.0mm | 11~13 | 230~320 | 140~190 |
M10 | 3.0mm | 13~16 | 330~420 | 200~260 |
参数调试核心原则:薄板小电流、短时间、轻压力;厚板适当加大电流与压力,延长保压时间,避免出现虚焊、脱螺母、板材烧穿等问题。
三、压铆螺母点焊工艺核心优势
1. 连接强度高:熔接后螺母与板材一体化,抗震动、抗拉力强,长期使用不易松动,适配车载、户外设备等高震动工况。
2. 加工效率高:单颗螺母焊接周期仅0.5-1秒,支持自动送料连续作业,远快于人工攻丝、锁螺丝工艺,适合大批量生产。
3. 成品外观好:热变形小、无大面积焊痕,无需后续打磨修复,完美适配家电、精密五金外观件加工。
4. 适配性广:可稳定焊接碳钢、不锈钢、镀锌板、冷轧板等常用钣金材料,覆盖绝大多数民用五金、工业配件生产场景。
四、压铆螺母点焊机厂家怎么选?
优质的压铆螺母点焊机厂家,核心看设备稳定性、中频技术精度和工艺适配能力。首先要认准成熟的中频逆变技术,电流输出稳定、误差小,能适配多规格螺母;其次设备加压结构稳定,长时间连续作业不抖动、不偏位,杜绝批量偏焊、漏焊;最后厂家需具备工艺调试能力,可根据特殊板材、非标螺母定制参数方案。
广州好焊机电设备有限公司专注中频逆变点焊机研发生产,针对压铆螺母焊接场景优化设备程序与机械结构,参数精准、运行稳定,可满足大小工厂的量产加工需求。
五、常见焊接缺陷及解决办法
虚焊、螺母易脱落:焊接电流不足、电极压力过小或预压时间不够,适当加大电流、提升压力即可改善。
螺纹变形损坏:压力过大、焊接时间过长,需降低电极压力,缩短通电时长。
焊接飞溅大:板材表面有油污、氧化皮,加工前清理工件表面,同时微调电流参数,可有效减少飞溅。
六、主要应用行业
压铆螺母点焊工艺广泛应用于家电钣金、汽车零部件、新能源箱体、五金货架、机箱机柜、厨卫五金等行业,是目前钣金螺母固定最主流、性价比最高的加工工艺之一。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


