









压铆螺母点焊机有哪些常见操作误区?标准化操作规范详解
发布时间:2026-06-01 浏览次数:153
钣金加工、机箱机柜制造、汽车零部件生产领域,压铆螺母点焊工艺应用十分普及,凭借高效、牢固、适配性强的优势,成为螺母固定的核心工艺。多数企业均已配备专业的压铆螺母点焊机,但依旧普遍存在成品合格率不稳定、设备易损耗、焊接效果参差不齐等问题。经过大量现场工艺调研发现,绝大多数问题并非设备性能不足,而是操作人员存在长期的习惯性操作误区,同时缺乏标准化的开机、调试、焊接、收尾流程。本文将全面盘点压铆螺母点焊机高频操作误区,结合标准化工艺、实操参数与合规流程,为工厂量产提供专业、可落地的全套操作规范,帮助企业降低次品率、延长设备使用寿命。
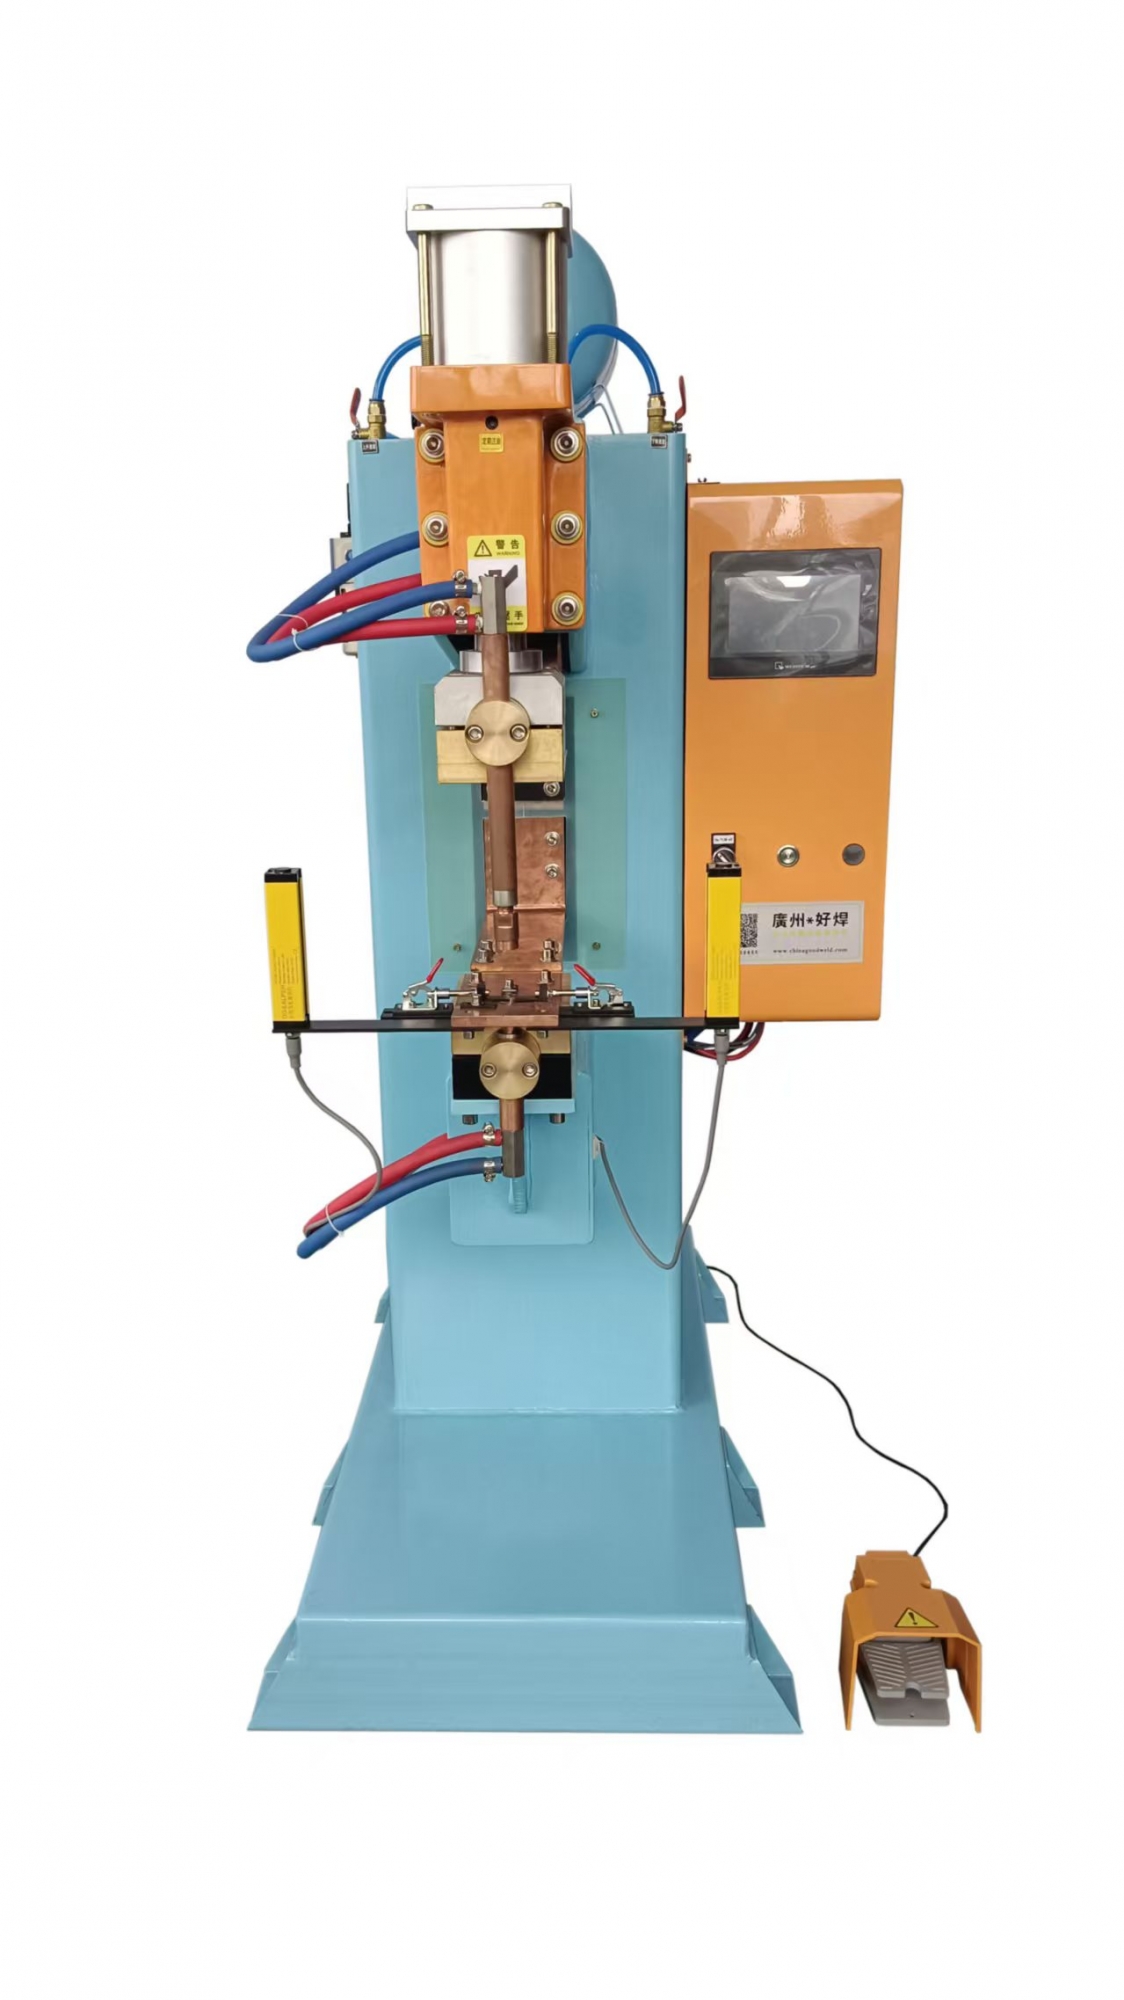
一、工业生产中常见的压铆螺母点焊操作误区
很多一线操作人员沿用传统点焊经验作业,将普通点焊工艺套用在压铆螺母凸焊作业中,产生大量操作漏洞,也是批量次品的核心诱因,以下为四大高频误区。
首先是误区一:参数通用化,所有材质螺母一套参数到底。不少车间为节省调试时间,无论焊接低碳钢、镀锌板还是不锈钢,无论螺母规格大小,均使用固定电流与压力参数。压铆螺母点焊属于精密凸焊工艺,不同材质的导电、导热、熔点差异极大,统一参数会直接导致薄板焊穿、厚板虚焊、特殊材质焊接起泡等问题。
其次是误区二:过度依赖预压,盲目加大焊接压力。部分操作人员认为压力越大焊点越牢固,因此刻意调高电极压力。实则压力过大会直接压塌螺母凸焊齿,破坏熔核成型结构,导致螺母看似贴合紧密,实则内部无焊接强度,受力后极易脱落。
再者是误区三:忽略电极状态,带损耗、带氧化持续作业。电极头氧化、磨损、变形后,接触面受力不均、导电不良,是间歇性虚焊、飞溅发黑的主要原因。多数工厂缺乏电极养护意识,长期带故障作业,导致产品质量极不稳定。
最后是误区四:连续量产不停机降温。大批量连续焊接时,设备变压器与电极会持续升温,温度升高后电流输出会出现漂移,若持续高强度作业,会出现焊接参数失真,造成批量性焊接不良。
二、压铆螺母点焊机标准化焊接参数对照表(避坑专用)
为规避以上操作误区,适配不同规格、不同材质的压铆螺母焊接需求,结合工业实操标准,整理出精准的标准化参数表格,区分常规生产与批量量产工况,可直接对照使用,杜绝参数乱用问题。
螺母规格 | 适配板材 | 常规生产电流(A) | 批量量产电流(A) | 标准电极压力(N) | 焊接+保压时长(ms) | 禁忌操作 |
|---|---|---|---|---|---|---|
M3 | 0.5-1.0mm薄板 | 2800-3500 | 2500-3200 | 500-700 | 40+30 | 禁止高压、大电流,防止薄板焊穿 |
M4-M5 | 1.0-1.5mm常规板 | 4000-5000 | 3800-4800 | 800-1200 | 60+40 | 禁止无预热直接焊接 |
M6-M8 | 1.5-3.0mm中厚板 | 6000-7500 | 5800-7200 | 1800-2800 | 80+50 | 禁止压力过小导致熔核松散 |
M10-M12 | 3.0-4.0mm厚板 | 8000-9500 | 7800-9200 | 3500-5000 | 100+60 | 禁止缩短保压时间,避免焊点开裂 |
参数补充说明:批量量产工况下设备会产生积热,因此电流需比常规生产下调5%-8%;镀锌板、不锈钢材质需额外增加20-30ms预热时间,可有效规避90%以上的焊接起泡、虚焊问题。
三、压铆螺母点焊机标准化完整操作流程
规范的操作流程是稳定焊接质量的核心,完整作业分为开机检查、参数调试、首件试焊、批量生产、停机收尾五大环节,全程标准化操作可彻底规避人为失误。
1. 开机前整机检查
开机后首先检查设备电源、水冷系统、气压系统是否正常,确保水路畅通、气压稳定在标准工作区间。随后检查上下电极的平整度、垂直度,若电极存在氧化、毛刺、凹陷,需提前打磨抛光,保证电极接触面平整光洁,避免导电、受力异常。
2. 针对性参数调试
根据本次生产的螺母规格、板材材质与厚度,对照标准参数表设置电流、压力、焊接时长、保压时长。严禁直接套用过往参数,材质更换、规格更换必须重新调试,参数遵循“从小到大、循序渐进”的调试原则,杜绝一次性参数过大损坏工件。
3. 首件试焊与检测
参数调试完成后,需进行3-5次首件试焊,焊后通过拉力测试、外观检测、螺纹通止检测验证焊接质量。观察焊点是否饱满、无飞溅、无发黑,测试螺母是否牢固无松动,确认参数适配工况后,方可进入批量生产环节。
4. 批量生产规范
量产过程中保持工件摆放平整、螺母对位精准,杜绝偏移、倾斜焊接。连续生产1-2小时后,暂停作业检查电极状态,及时清理氧化层,同时观察设备温度,温度过高时需停机降温,防止参数漂移引发批量不良。
5. 停机收尾养护
每日生产结束后,关闭电源、气源、水路,清理设备工作台残留焊渣、粉尘,打磨养护电极头,做好设备清洁记录,为次日生产做好准备。
四、误区对应的整改与预防方案
针对前文提到的各类操作误区,结合工业生产实操场景,整理出对应的整改方案,适配各类中小型钣金加工厂标准化落地。
针对参数通用化误区:建立车间参数台账,记录不同材质、不同规格螺母的标准焊接参数,每次换产对照台账调试,杜绝随意设置参数。
针对盲目加压误区:严格遵循标准压力区间,压力以“贴合压实”为标准,无需超额加压,避免压损螺母凸点结构。
针对电极养护缺失误区:制定电极每日检查制度,轻微氧化及时打磨,磨损凹陷超0.5mm立即更换,保障焊接稳定性。
针对设备积热作业误区:量产设备每2小时停机降温5-10分钟,大功率机型可搭配强制散热装置,维持参数精准度。
五、机型匹配对规范操作的辅助作用
标准化操作需搭配适配的设备机型,不同工况对应的设备性能不同,操作侧重点也有所区别。广州好焊机电设备有限公司生产的全系列压铆螺母点焊机,均搭载数字化参数锁定功能,可有效避免人工误改参数,适配车间标准化作业管理,大幅降低操作失误概率。气动基础款适合小批量、多品类生产,操作简单易管控;中频逆变款参数精度高、抗干扰性强,适合精密工件量产,容错率更低;全自动送料款可减少人工干预,从源头杜绝摆放错位、对位不准等人为问题。
六、全文总结
压铆螺母点焊的质量问题,大多源于人为操作误区与流程不规范,而非设备本身故障。摒弃通用化参数、盲目加压、忽视电极养护、带温量产等错误操作,严格执行开机检查、精准调参、首件检测、定时维保的标准化流程,能够彻底解决焊接虚焊、脱落、发黑、变形等各类问题。企业通过规范操作标准、匹配适配机型、建立维保制度,可显著提升压铆螺母点焊成品合格率,降低生产成本与返工率,实现高效、稳定的标准化工业生产。
如果您对我们的产品:压铆螺母点焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(压铆螺母点焊机)


