









压铆螺母点焊机电流不稳定是什么原因?整机故障原理科普
发布时间:2026-06-03 浏览次数:160
压铆螺母点焊机量产时频繁出现电流忽高忽低,直接带来焊点虚焊、拉力波动、批量次品增多,很多现场维修工只调整面板参数却无法根治问题。电流波动并非单一参数设置失误,多关联焊机整机电源、加压结构、水冷回路、外部供电四大硬件工况,本文立足设备本体拆解诱因与排查逻辑,全文纯设备故障科普,相关故障统计数据来源于行业多年现场检修积累。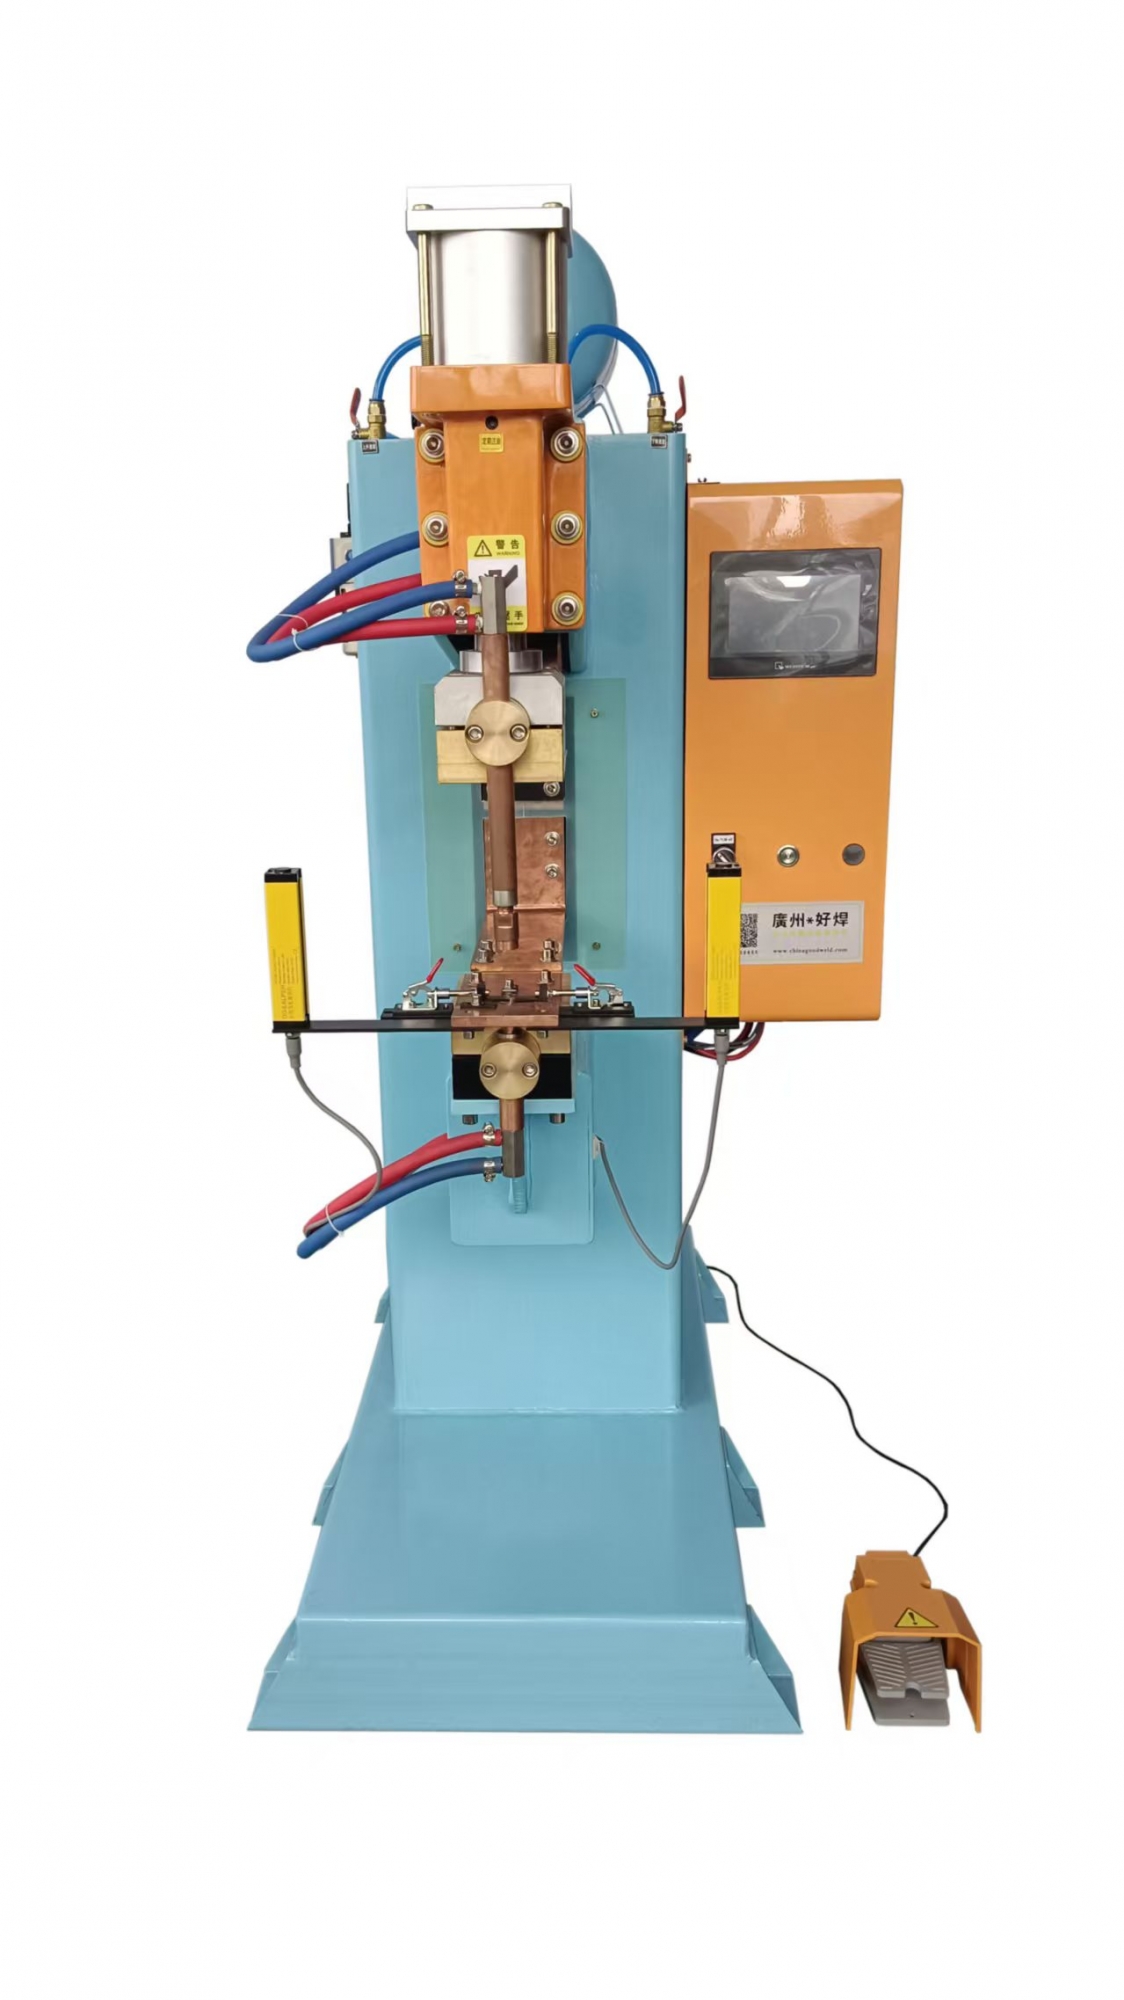
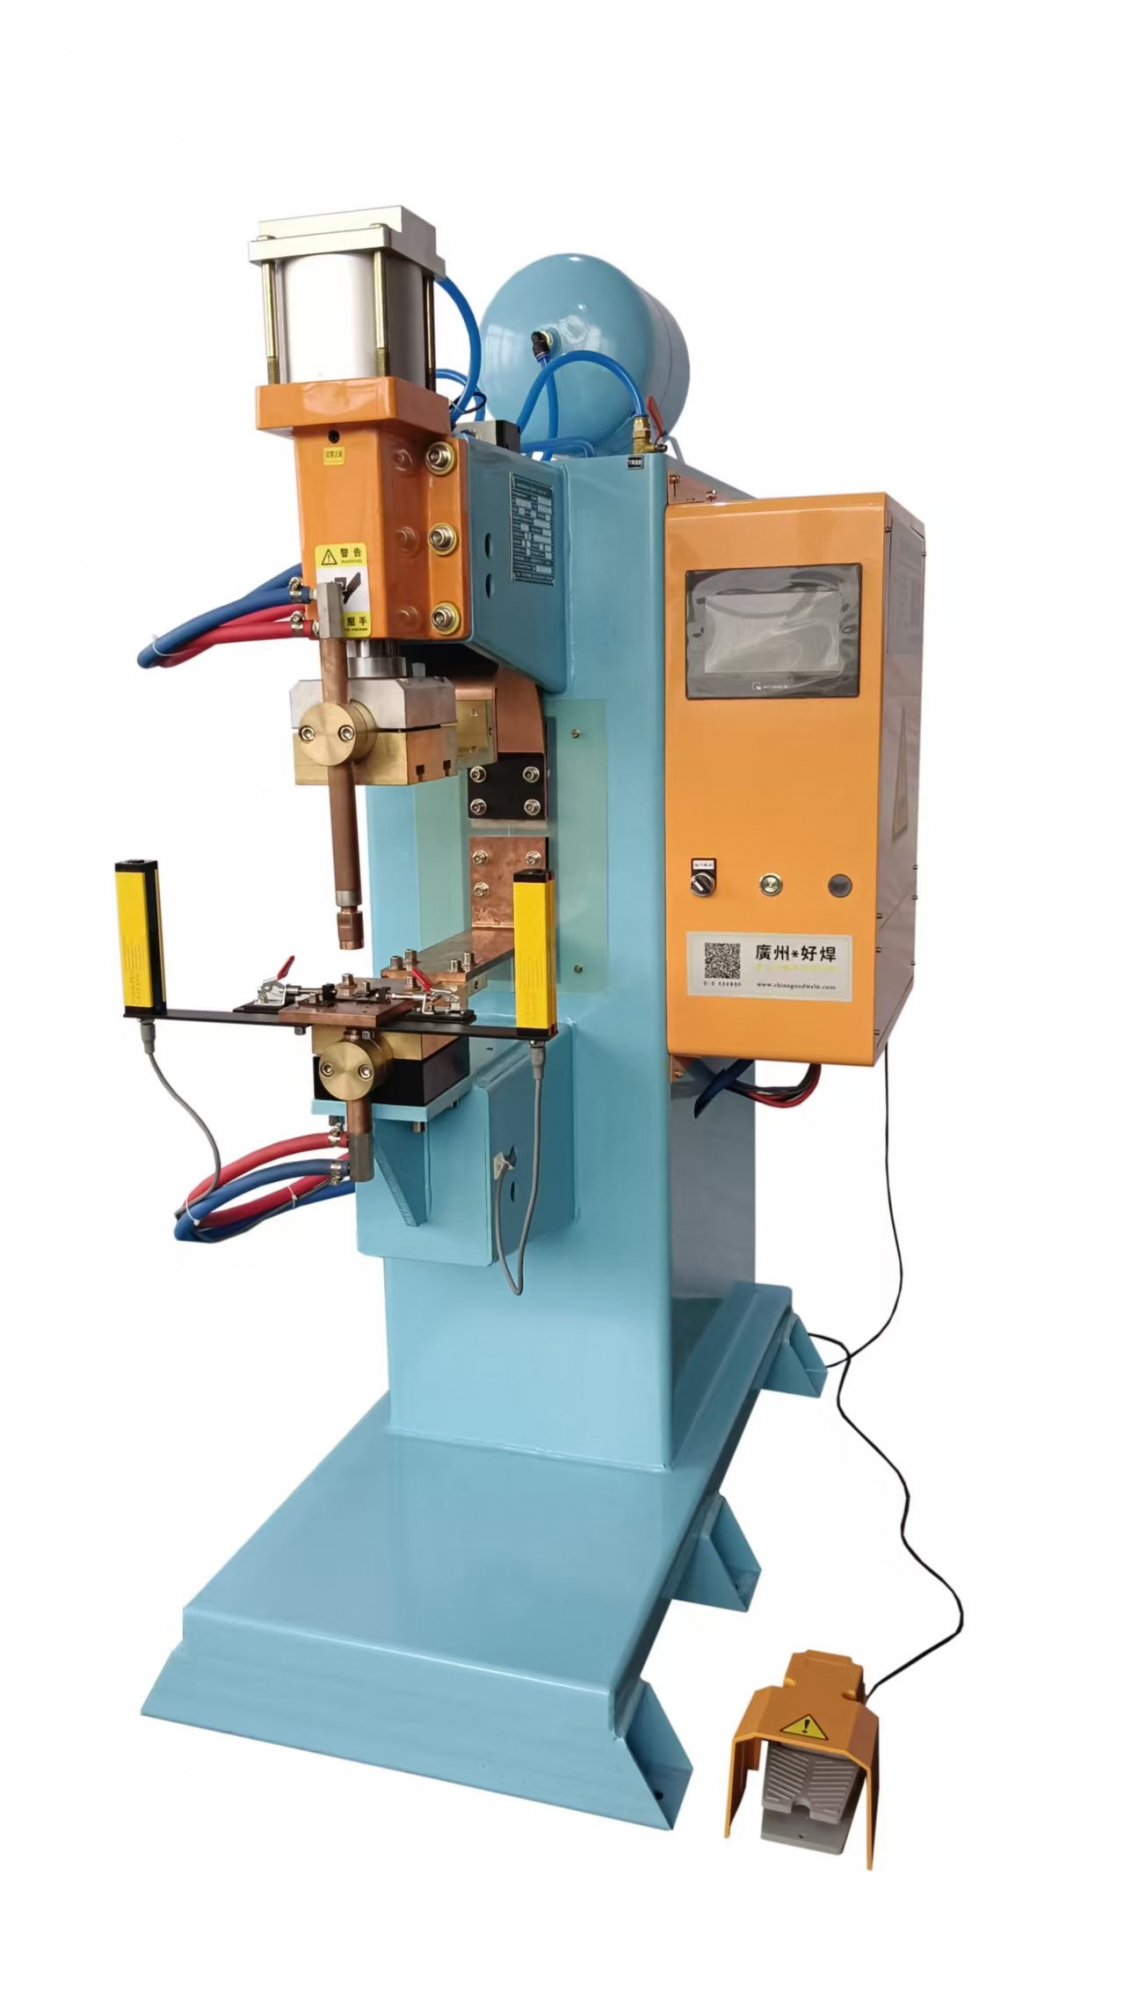
一、引发电流不稳的整机内部硬件因素
1. 中频逆变电源模块故障
中频 IGBT 功率模块是焊机输出电流的核心,模块老化、单组元器件性能衰减,会造成直流输出瞬时压降。常规合格中频电源输出波动值≤±3%,模块劣化后波动可突破 ±15%,表现为同规格工件,首件与第十件焊接电流差距悬殊。
表格
| 电源故障类型 | 电流波动特征 | 设备整机表现 |
|---|---|---|
| IGBT 单管老化 | 电流阶段性骤降,间断不稳 | 空载参数正常,带载焊接立刻掉电流 |
| 变压器绕组局部短路 | 电流忽大忽小,焊机机身轻微异响 | 连续工作 15 分钟后故障加剧 |
| 控制板采样电路异常 | 参数设定不变,输出随机漂移 | 更换参数后故障无改善 |
2. 加压系统压力动态偏差
压铆螺母点焊机需要恒定电极压力保证导电面贴合,气缸漏气、调压阀稳压失效、活塞杆磨损,焊接瞬间压力瞬间浮动,螺母与板材接触电阻变化,直接改变回路电流。压力每浮动 0.1MPa,回路电阻变化约 8%~12%,对应焊接电流同步反向变化。
3. 水冷系统异常导致部件温升漂移
电极、变压器缺少有效散热,连续作业铜件温度上升,铜导体电阻率随温度升高变大,同等设定参数下实际电流持续走低。水冷缺水、管路堵塞、冷水机温控失灵是高发诱因,设备开机前半小时电流稳定,量产 1 小时后电流逐步衰减是典型特征。
二、外部环境造成的整机电流波动
车间电网压降:同一配电线路并联大功率冲床、空压机,设备瞬时启动拉低线路电压,压铆螺母点焊机输入电压不足,整机功率输出受限,电流同步下跌。
工件接触面杂质:板材油污、氧化皮、螺母镀层厚薄不一,单件接触电阻不一致,焊机自适应负载后输出电流自动微调,看似设备故障,实则来料问题干扰整机输出。
三、分步骤整机排查方案
空载测试:卸下电极空启动设备,观察面板电流数值,空载波动大→故障锁定电源与电控整机;空载稳定、带焊波动→排查加压、水冷、工件来料。
稳压测试:外接稳压电源后复测,电流恢复平稳则为厂区电网问题。
冷却验证:空载持续通水冷却 40 分钟,不间断连续试焊,电流逐步稳定即水冷故障。
四、日常预防保养要点
每日开机前检查气缸气压、水冷液位;每月做电源模块温升巡检,每季度校准压力调压阀,从整机硬件层面提前规避电流异常隐患。
总结
压铆螺母点焊机电流不稳要区分整机内源故障与外部工况干扰,先判定故障区段再针对性检修,避免盲目改动焊接参数掩盖设备本体隐患。广州好焊机电设备有限公司在设备出厂前会做 72 小时不间断带载电流稳定性老化测试,从整机装配环节降低后期电流故障概率。
如果您对我们的产品:压铆螺母点焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(压铆螺母点焊机)


