









螺母点焊机板材烧穿凹坑怎么办?薄板点焊穿孔、背面发黑根治方法
发布时间:2026-07-10 浏览次数:162
钣金加工中薄板螺母点焊是高频工艺,也是最容易出现板材损伤的工序。很多车间焊接M3-M6小螺母时,经常出现板材正面塌陷、背面凹坑发黑、直接烧穿孔洞等不良问题,尤其0.5mm-1.2mm超薄冷轧板、镀锌板,破损报废率极高。操作人员为了焊牢螺母频繁加减电流、调节压力,最终陷入焊牢就烧板、不烧板就虚焊的两难困境。实际上螺母点焊板材烧穿,不只是电流过大,更是厚薄材质热传导差异、热量集中、压力时序不匹配、电极选型不当导致的工艺通病。广州好焊机电设备有限公司针对薄板螺母点焊烧蚀难题,结合批量量产调试经验,整理出全套故障对照、成因解析与零破损标准化焊接方案。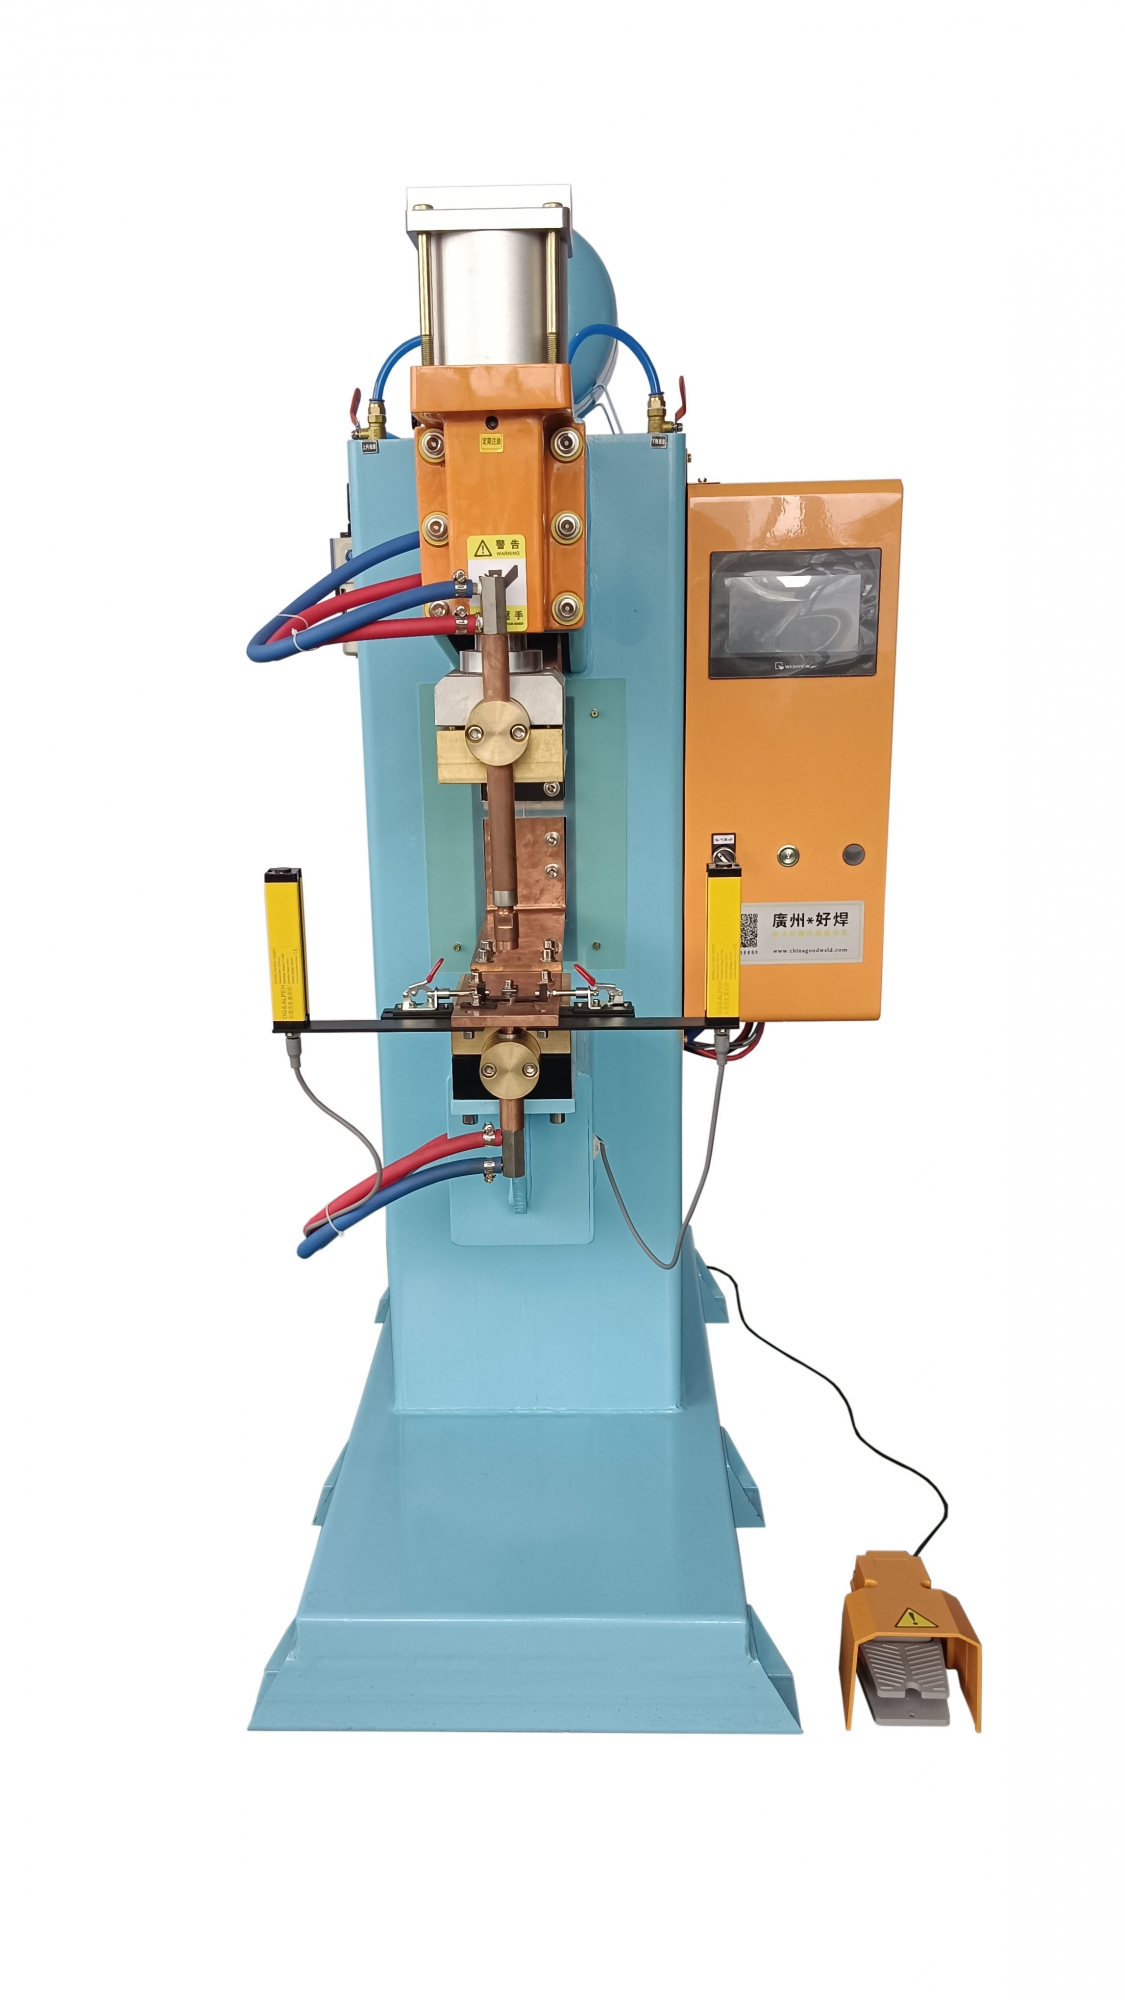
一、薄板螺母点焊烧损故障对照表
板材烧穿、凹坑发黑分为轻微损伤、重度穿孔、局部塌陷等多种类型,不同不良症状对应精准工艺问题,可直接现场对标排查,快速精准调参整改。
板材不良类型 | 标准合格工况 | 现场不良表现 | 核心故障成因 |
|---|---|---|---|
板材背面发黑发乌 | 板材正反面平整光亮,无烧蚀、无氧化变色 | 螺母焊接位置板材背面整片发黑,手感粗糙,无穿孔 | 单点热输入过大,热量穿透薄板造成高温氧化 |
板面塌陷、深浅凹坑 | 板材表面平整无变形,无塌陷、无挤压凹痕 | 焊点位置板材下陷,形成明显凹坑,装配平整度超标 | 高温熔池被压力挤压下沉,板材熔凝塌陷 |
局部烧穿、细小孔洞 | 板材结构完整,无破损、无穿透性孔洞 | 焊点中心出现小孔洞,板材直接烧透,工件报废 | 热量过度集中、焊接时长过长,薄板热熔击穿 |
薄板翘曲变形伴随烧蚀 | 板材焊接后平整规整,无翘曲、无拉伸变形 | 焊点周边板材起拱、翘边,伴随局部发黑烧蚀 | 局部温差过大,热胀冷缩不均产生应力变形 |
间歇性随机烧板 | 批量焊接板材状态统一,无随机烧损不良 | 大部分工件正常,个别工件突发烧穿、凹坑加深 | 板材厚度偏差、电极接触不稳、热量波动 |
二、薄板螺母点焊烧穿、凹坑发黑核心原因
螺母点焊最特殊的工艺矛盾:螺母厚、板材薄,厚件吸热慢、薄件吸热快。热量还未渗透螺母形成熔核,已经先把薄板烧蚀破损,这是两难不良的核心本质。
热量配比失衡,薄板优先热熔。很多车间为解决螺母虚焊问题,盲目加大电流、延长焊接时间。螺母壁厚吸热滞后,而超薄板材导热快、耐热差,过量热量无法被螺母分散,全部集中在薄板接触面,直接造成板材发黑、塌陷甚至烧穿穿孔。
压力参数不当加剧板材变形。压力过小,板材与螺母贴合间隙大,放电电阻激增、局部高温烧板;压力过大,薄板高温软化后被强力挤压,熔池下沉冷却后形成永久性凹坑,破坏板材平整度,影响后续喷涂与装配。
电极选型与接触面积错误。使用小端面、尖点电极焊接薄板螺母,接触面积过小,电流高度集中在单点,单位温度急剧飙升,极易击穿薄板;电极端面磨损偏心,局部集中发热,引发局部烧蚀孔洞。
连续量产积热叠加烧损。长时间不间断批量焊接,板材、治具、电极持续积热,工件初始温度不断升高,同等参数下热输入翻倍,前期焊接正常,后期批量出现发黑、烧穿不良。
三、薄板零烧穿、无凹坑标准化焊接方案
薄板螺母点焊核心工艺原则:大接触面、缓释热、控时长、稳压力、防积热,优先保护板材,同步保证螺母扭力达标。
更换适配电极,扩大接触面积。薄板点焊选用大端面、平底专用电极,增大接触范围,分散单点电流与热量,避免局部高温集中烧板,从根源杜绝点状穿孔、局部发黑问题。定期修磨电极,保证端面平整贴合。
优化电流时长,采用短时缓释工艺。摒弃大电流长时焊接误区,薄板适配中小峰值电流、精准短时焊接,平缓释能,快速形成熔核的同时,避免热量持续堆积穿透板材,兼顾焊接强度与板材完整性。
精准匹配压力参数,杜绝塌陷间隙。根据板厚适配标准气压,保证板材与螺母完全贴合无间隙,避免高压挤压熔池塌陷;配合合理预压与保压时序,让熔池平稳冷却定型,消除凹坑与变形。
规范量产节拍,定时散热。批量焊接设置间歇散热时间,释放设备与工件积热,避免热量叠加导致的后期批量烧板;针对0.8mm以下超薄板,采用跳点焊接法,进一步降低热变形、热烧损概率。
四、薄板点焊高频调试误区
多数车间两难不良均为调试误区导致。虚焊就猛加电流时长,直接烧穿薄板;为防飞溅加大压力,挤压板材塌陷凹坑;长期使用小尖电极,热量集中持续烧板;不间断连续量产,积热叠加批量报废;参数一刀切,厚薄板材不区分调试。
五、总结
螺母点焊板材发黑、凹坑塌陷、烧穿穿孔等不良,并非设备故障,而是厚薄材质热传导差异大、电极接触不当、热量压力时序配比失衡、量产积热导致。薄板螺母点焊的核心不是追求大热输入,而是精准控温、分散热量、合理定型。通过更换适配电极、优化参数时序、精准控压、规范量产散热,可彻底解决板材烧损问题,同时保证螺母焊接牢固、扭力达标,完美解决薄板点焊“牢则烧板、稳则虚焊”的行业难题,大幅降低工件报废率。
如果您对我们的产品:螺母点焊机、中频点焊机、储能点焊机、激光焊接机、自动化点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:好焊点焊机(螺母点焊机)


