









中频点焊机适合什么工件?原理、优势与量产场景
发布时间:2026-08-12 浏览次数:91
在钣金加工、家电机柜、汽车零部件量产中,中频点焊机是结构点焊的主力设备。很多工厂分不清中频点焊与储能点焊的区别,盲目选型导致板材变形、焊点强度不足、批量品质漂移、扭力测试不达标等问题。作为工业电阻焊的主流量产机型,中频点焊机凭借热量可控、熔深充足、适配厚板、可连续生产的核心优势,完美适配各类结构件、镀锌板、厚料点焊工况。本文结合量产实操经验,详解中频点焊机的工作原理、核心优势、适用产品与选型注意事项。
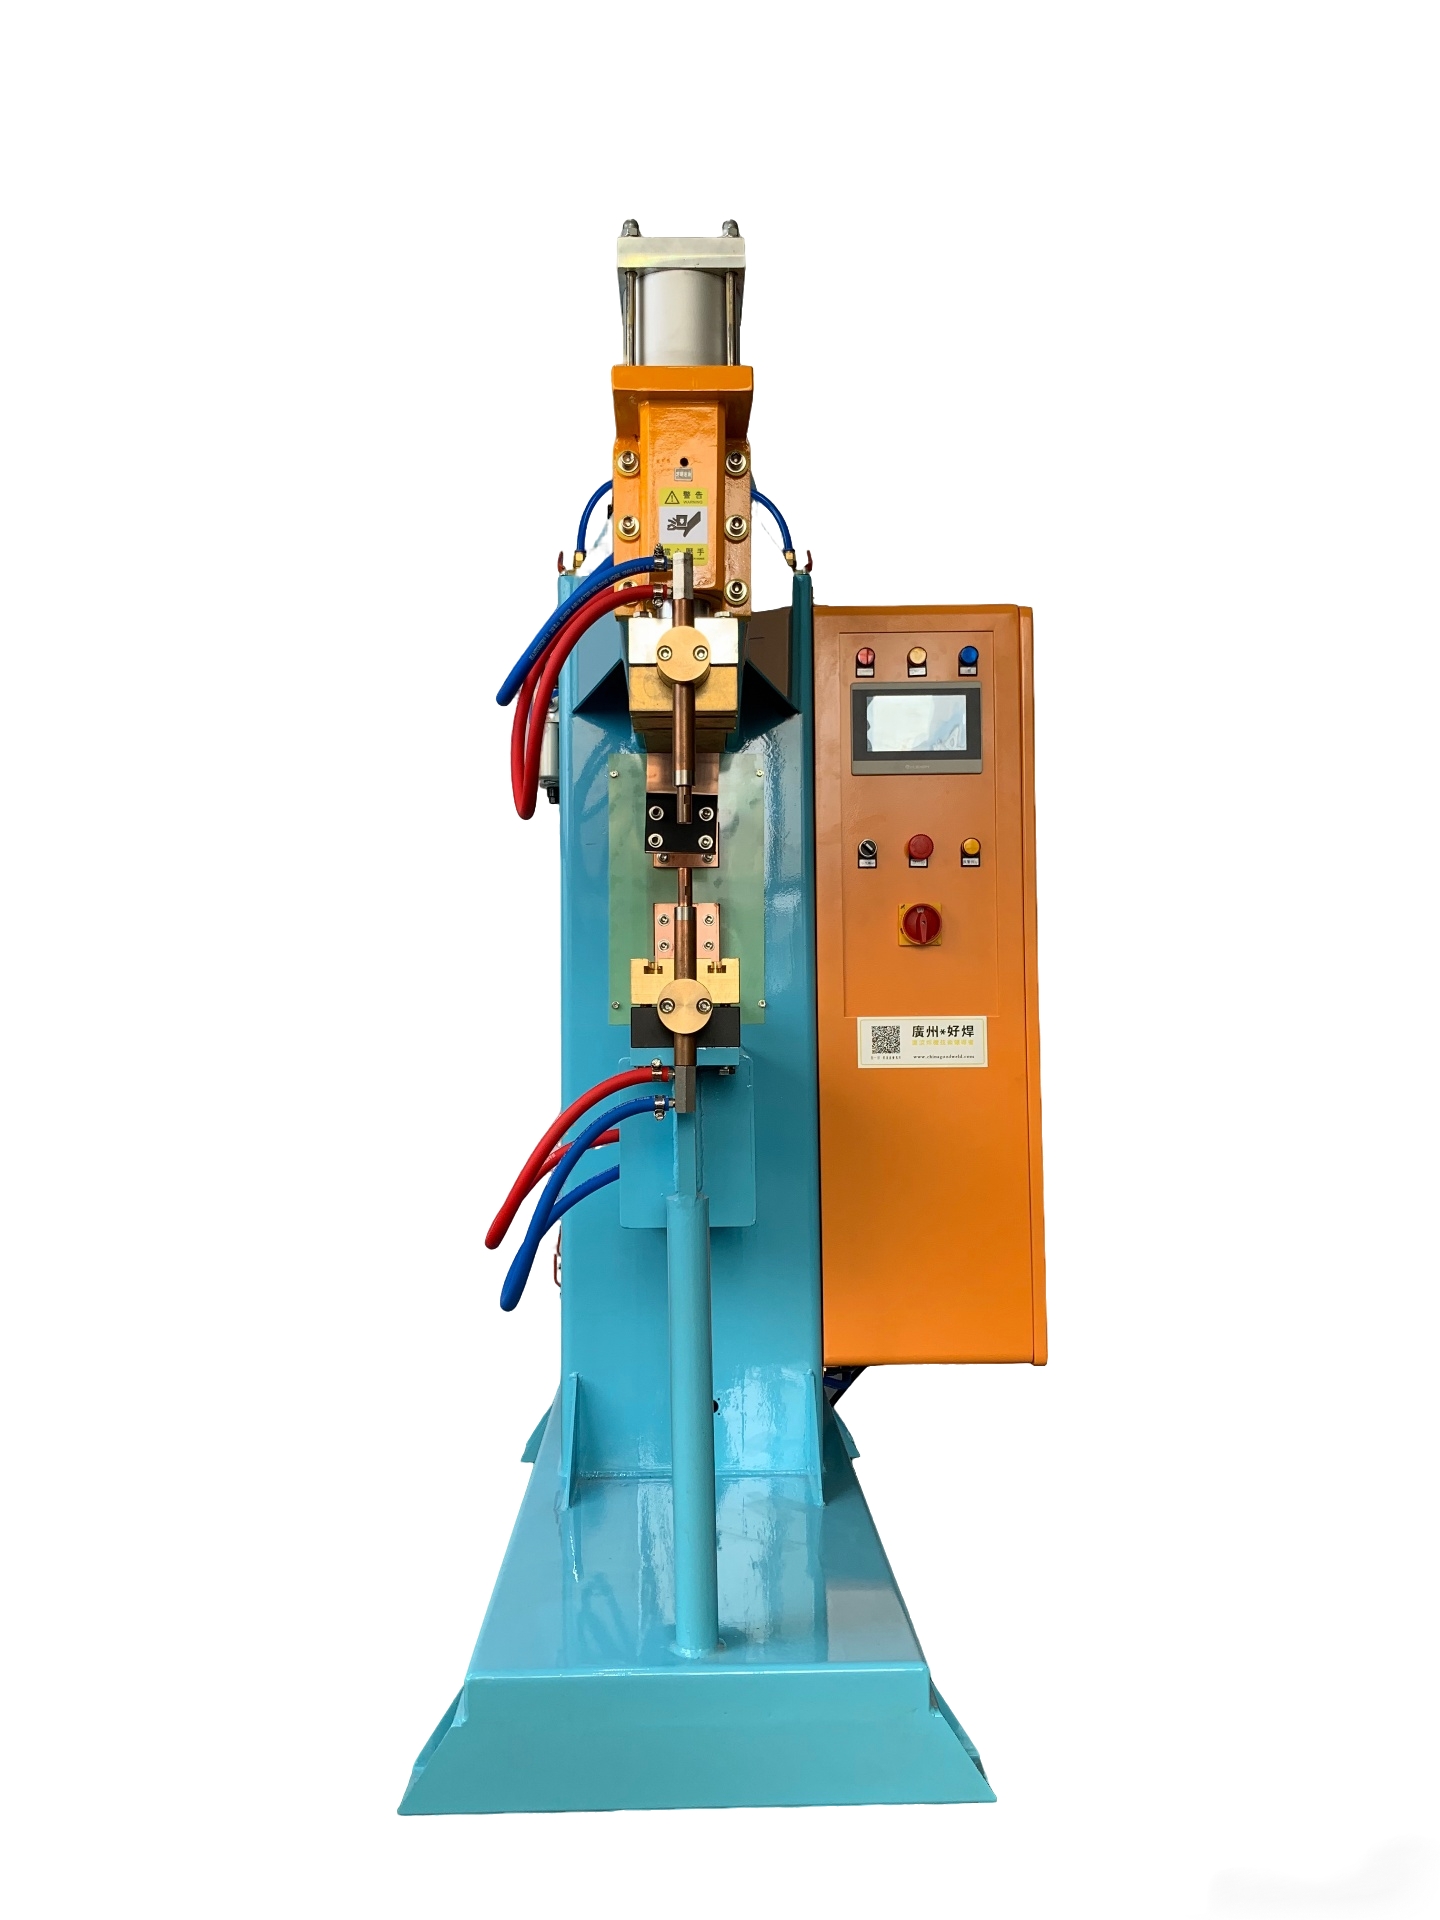
一、中频点焊机是什么?
中频点焊机是一款IGBT高频逆变式直流电阻焊接设备,区别于工频焊机交流波动输出、储能焊机瞬时脉冲输出,中频焊机将工频交流电高频整流为平稳直流电,实时从电网取电、持续可控加热,通过多段电流时序精准控制熔核成型,是目前工业大批量结构点焊最稳定的标准机型。
核心工艺特征为持续供热、温控细腻、熔深深、强度高、可24小时连续量产,解决了传统焊机热量不稳、厚板焊不透、镀锌板飞溅大、量产易衰减的痛点。
二、中频点焊机核心工作原理
中频点焊成型分为完整闭环时序:预压稳位、预热除氧化、主焊熔合、缓冷释压、保压定型。设备通过逆变模块精准调节电流大小、加热时长、升降温曲线,可提前破除板材表面氧化层、镀锌层,让两层板材充分熔融渗透,形成粗壮致密的冶金熔核,焊点抗拉、抗扭、抗震性能优异。
相较于瞬时放热焊机,中频焊机的可调空间更大,能根据板材厚度、材质特性灵活匹配工艺参数,适配复杂多样的钣金量产工况。
三、中频点焊机核心工艺优势
1、熔深充足,结构强度高:持续可控加热,板材熔合深度足够,焊点结实饱满,不易脱落,完全满足汽车、机柜、机械结构件的高强度承重要求。
2、适配镀锌板、不锈钢难焊材质:支持多段预热工艺,可提前气化镀锌层、破碎表面氧化层,大幅减少焊接飞溅、气孔、虚焊问题,焊点干净牢固。
3、连续量产稳定无衰减:逆变输出稳定、散热性能好,长时间高频生产不会出现能量漂移、品质下滑,适配自动化流水线、大批量不间断生产。
4、参数精细化可调:支持预热、主焊、缓降多段参数设置,可针对性解决板材变形、飞溅、局部烧损问题,工艺适配性极强。
四、中频点焊机主流应用场景
1、厚板钣金结构焊接:1.0mm以上碳钢、不锈钢、冷轧板叠焊、对接焊、结构加固点焊,适合设备机架、机箱机柜、五金支架等承重结构件生产。
2、家电与厨卫五金量产:家电外壳、厨具支架、钣金配件批量点焊,产能稳定、良品率高,适配标准化流水线作业。
3、汽车零部件焊接:汽车钣金配件、内饰支架、底盘护板结构点焊,焊点强度高、一致性好,通过严苛的扭力、拉力测试。
4、镀锌板、喷涂板焊接:针对镀锌板材易飞溅、易虚焊的特性,通过预热工艺优化,实现低飞溅、高强度焊接,无需频繁打磨返工。
五、中频点焊机不适合哪些产品?
不适合0.8mm以下超薄精密板、电池电芯、精密端子、贵金属薄料焊接。中频持续热输入偏大,极易导致薄料烧穿、变形、发黑、灼伤精密工件,此类工况优先选用储能点焊机。
六、量产选型总结
简单来说,只要是厚板、结构件、镀锌板、大批量连续点焊工况,优先选中频点焊机。它主打高强度、高稳定性、高适配量产,是重工钣金、汽车五金、家电机柜行业结构焊接的标配设备。精准匹配工况、规范参数调试与日常保养,可长期稳定量产良率,降低生产不良与设备损耗成本。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


