









中频点焊机焊螺母牢固吗?螺母凸焊虚焊脱焊原因及标准工艺
发布时间:2026-09-15 浏览次数:35
很多钣金加工、五金家电、汽车配件厂家经常咨询:中频点焊机焊螺母牢不牢?量产为什么经常出现螺母脱落、扭力矩不达标?中频螺母凸焊和普通点焊有什么区别?本文以科普通俗的方式,完整解答中频螺母点焊的核心问题、成型原理、不良成因,搭配量产通用标准参数表,帮助工艺新手快速掌握螺母焊接核心技巧。
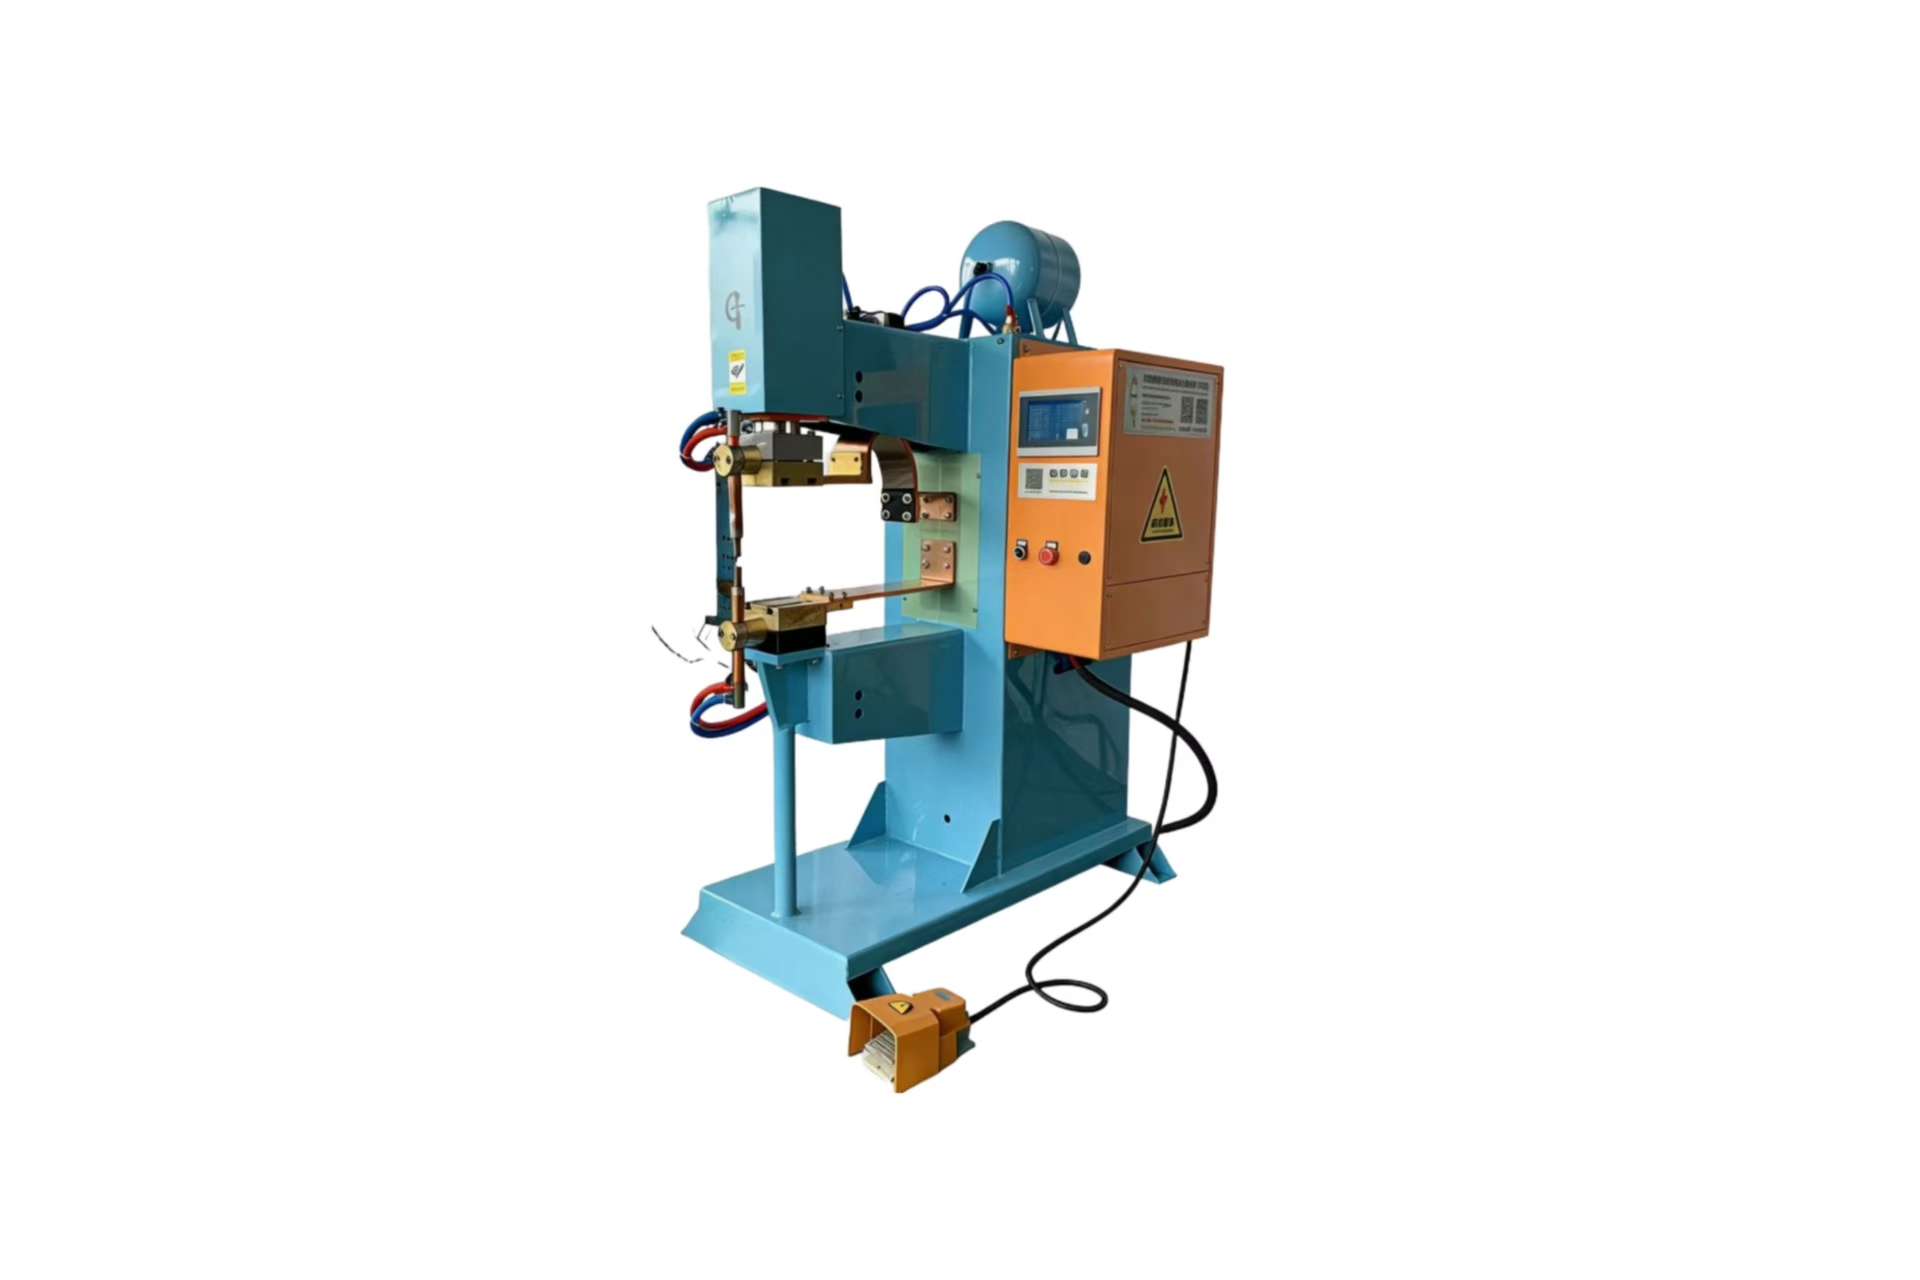
一、中频点焊机焊螺母牢固吗?
调试规范的前提下,使用中频点焊机焊接螺母不会轻易脱落,完全可以满足扭力、震动、拉力等量产检测标准。中频点焊机螺母焊接采用凸焊工艺,依靠螺母凸点集中发热熔合,焊点熔核扎实、结合强度高,是目前钣金螺母固定最高效、最稳定的工艺之一。市面上出现的螺母脱落问题,并非中频凸焊工艺本身缺陷,而是参数不匹配、工件不干净、电极选型不当等工艺问题导致。
二、中频点焊机焊螺母,为什么比普通板材点焊更牢固?
中频螺母点焊属于凸焊工艺,和普通平面点焊原理完全不同,自带高强度焊接优势。普通交流点焊依靠板材平面接触发热,电流波动大,熔核分散不稳定;而中频点焊机输出直流电流,电流稳定可控,螺母底部自带专用凸点,焊接时电流、压力全部集中在凸点位置,瞬间集中高热融化凸点与钣金板材,形成多点位立体熔核,焊接扭力和抗拉强度远高于普通点焊,抗震动、抗脱落能力更强。
三、中频点焊机焊螺母,脱焊、虚焊、炸点的核心原因
量产中90%的螺母焊接不良,集中在四类问题,每类问题都有明确的成因与整改逻辑:
1、螺母焊接后扭力不足、轻微震动就脱落:核心原因是热输入不足,中频焊接电流偏低、焊接时间过短,螺母凸点未完全熔融,仅形成表层贴合,没有形成深层冶金熔核,外观正常但强度极差。
2、焊接瞬间炸点、火花大、螺母发黑:主要是压力不足、预压时间太短,螺母与板材贴合间隙过大,中频大电流通电瞬间局部热量集中爆发,产生剧烈飞溅,破坏凸点结构,导致焊接不牢固。
3、螺母歪斜、焊点偏移、受力不均:成因是中频点焊机电极对位不准、压力不平衡,或者螺母摆放偏移,焊接时凸点受力不均,部分点位熔合充足、部分点位虚焊,整体扭力不达标。
4、板材油污锈蚀导致假性焊接:钣金板面油污、氧化皮、杂质过多,阻隔电流导通,螺母凸点无法正常熔合,就算中频设备参数设置正常,也会形成假性虚焊,后期极易批量脱落。
四、中频点焊机螺母点焊四大不良对应解决方法
1、扭力不足、脱焊频发:在中频设备上优先小幅提升焊接电流或延长焊接时间,补足热输入,保证螺母凸点完全熔融渗透,形成饱满立体熔核,提升整体扭力强度。
2、焊接飞溅大、螺母烧黑:在中频点焊机上加长预压时间、提升焊接压力,提前压实螺母与板材间隙,消除缝隙产气、发热不均问题,杜绝瞬时炸点飞溅。
3、螺母歪斜、焊点偏移:校准中频设备上下电极同心度,保证电极端面平整居中,规范螺母摆放定位,焊接时受力均匀、导电一致,熔核对称成型。
4、假性虚焊、批量脱落:焊前清理板材与螺母接触面油污、氧化杂质,必要时在中频焊机开启轻微预热,破除表层隔离层,稳定导电效果,保障熔合质量。
五、中频点焊机螺母凸焊量产标准参数表
本表适配车间最常用的M4、M5、M6、M8点焊螺母,适配冷轧板、镀锌板主流材质,参数容错率高,中频设备冷热机量产稳定,微调±5%即可适配不同工况。
螺母规格 | 适配板厚(mm) | 预压时间(ms) | 焊接压力(MPa) | 焊接电流(KA) | 焊接时间(ms) | 保压时间(ms) | 焊接效果说明 |
|---|---|---|---|---|---|---|---|
M4螺母 | 0.8-1.0 | 200 | 0.30 | 4.5 | 180 | 200 | 熔核饱满,扭力达标,无飞溅 |
M5螺母 | 1.0-1.2 | 220 | 0.33 | 5.2 | 210 | 220 | 结合牢固,抗震动不脱落 |
M6螺母 | 1.2-1.5 | 250 | 0.36 | 6.0 | 240 | 250 | 多点熔合,扭力稳定达标 |
M8螺母 | 1.5-2.0 | 280 | 0.40 | 6.8 | 270 | 280 | 熔深充足,杜绝脱焊虚焊 |
六、中频点焊机焊螺母新手核心工艺口诀
预压压实防飞溅、电流充足防脱焊、保压定型稳扭力、对位居中不偏移
使用中频点焊机焊接螺母无需盲目加大电流,核心是压力、时序、电流三者匹配,保证凸点充分熔融、熔核成型致密,就能从根源解决脱落、虚焊、飞溅问题。
总结
规范调试后的中频点焊机焊接螺母牢固可靠,完全能满足工业量产质量标准,脱焊、虚焊、扭力不足均是工艺参数、操作规范、设备养护不当导致。依托中频点焊机精准的控温与时序调节能力,搭配对应规格的标准化焊接参数,规范对位、压实、控热流程,即可实现螺母点焊批量稳定、零脱落、高标准量产。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


