









中频点焊机适合焊接哪些材料?全材质适配清单与工艺要点
发布时间:2026-09-18 浏览次数:21
很多工厂选型、调参出错,核心是不清楚中频焊机的材质适配边界。盲目焊接难适配材质,会出现虚焊、烧穿、飞溅炸裂、焊点开裂等问题;而对应材质匹配专属工艺,就能发挥中频焊机精准控温、恒流稳压的核心优势,适配钣金、五金、汽车零部件、新能源、精密电子全行业生产。
本文整理中频点焊机可焊材质、最优适配材质、慎用材质、禁止材质完整清单,搭配各材质焊接工艺要点,简单易懂、可直接落地用于生产与设备选型。
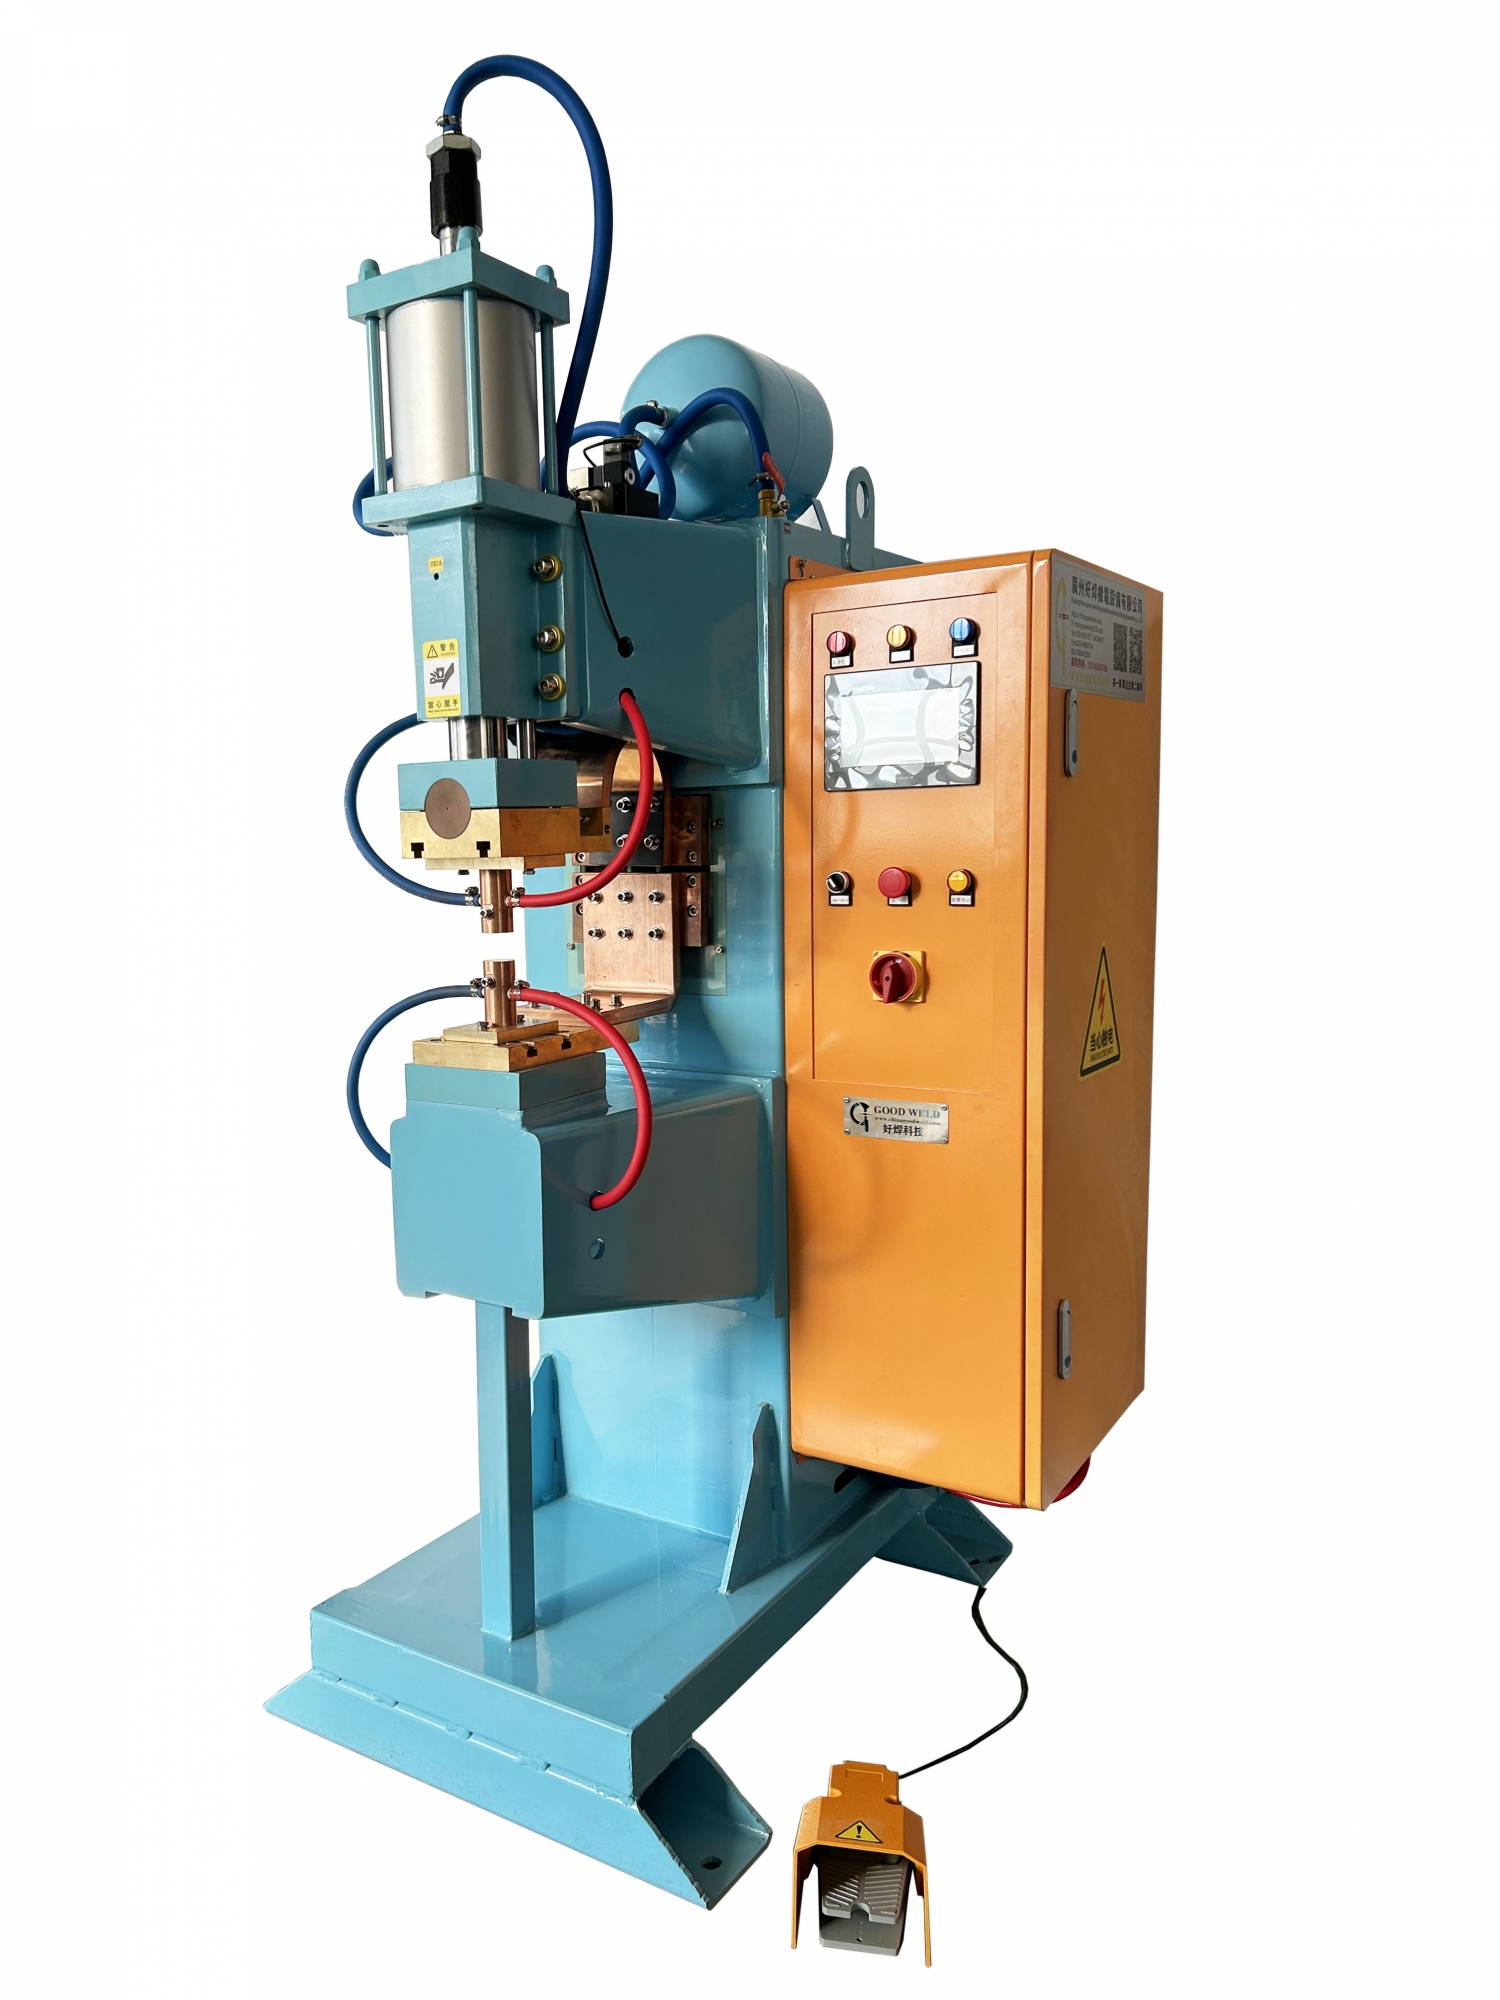
一、中频点焊机最适配、量产最稳定的核心材质
以下材质是中频焊机黄金适配工况,工艺成熟、良品率高、适配24小时连续量产,也是工厂应用最多的材质。
1、镀锌板(热镀/电镀)
中频焊机是镀锌板焊接最优设备,完美解决普通焊机飞溅大、锌层烧脱、发黑生锈难题。依靠多段预热工艺平稳破除表层锌层,短时高热熔合钢材,可实现低飞溅、微发黑、无需打磨焊接,适配家电钣金、机箱机柜、五金外壳量产。
2、冷轧板、普通碳钢、铁板
最基础、最稳定的焊接材质,无需复杂预热工艺,参数调试简单、熔核饱满、拉力充足、无不良波动,适配各类普通钣金结构件焊接,是通用性最强的工况。
3、不锈钢(201/304/316)
不锈钢电阻高、易硬化、易开裂,普通焊机极易焊裂、虚焊。中频焊机短时高热、快速冷却的特性,可精准控制热输入,避免材质退火开裂,焊点致密牢固,适合不锈钢厨具、精密五金、装饰件批量焊接。
4、高强钢、热成型钢
汽车结构件专用材质,硬度高、焊接难度大,对热输入稳定性要求极高。中频闭环恒流补偿,可稳定熔核成型,不裂、不脆、强度达标,适配汽车零部件、工程机械结构件高强度焊接需求。
5、螺母、螺栓凸焊
各类铁质M3–M10螺母、凸焊螺钉,是中频焊机专属优势工况。依靠稳压保压时序,凸点压塌均匀、扭力稳定、抗震动、不脱落,可稳定通过客户扭力抽检与破坏性测试。
二、中频可焊精密有色金属(新能源/电子专用)
针对高导电、高导热有色金属,普通焊机极易虚焊、焊不透,中频焊机凭借精准毫秒级控温、动态电流补偿,可实现精密稳定焊接。
1、铝材、铝合金
铝材质导热极快、易氧化、电阻波动大,焊接难点极高。中频焊机通过大电流短时脉冲工艺,突破铝层氧化膜,快速形成熔核,适配铝片、铝型材、新能源铝配件精密焊接。
2、铜材、紫铜、黄铜
铜材导电性极强、热量流失快,属于高难度焊接材质。中频高热密度输出,可瞬间聚热熔合,解决铜材虚焊、焊不牢问题,适配铜端子、铜线、铜排精密对接焊接。
3、镍材、钛材、合金薄片
多用于精密电子、储能配件,材质薄、易烧穿、对温度敏感。中频微电流精准控温,可实现无痕、不变形、高强度焊接,适配电池极耳、精密触点、微型合金配件生产。
三、全材质适配+工艺参数要点对照表
不同材质对应专属工艺逻辑,直接对照调试,避免参数错配导致不良:
焊接材质 | 焊接难度 | 核心工艺要求 | 常见不良规避重点 |
|---|---|---|---|
冷轧板/碳钢 | 低 | 常规电流时序,无需预热,标准保压定型 | 控制电流不过载,避免板材凹陷变形 |
镀锌板 | 中高 | 必须开启多段预热,充足预压排气,短时主焊 | 杜绝无预热硬焊,防止飞溅、锌层烧脱、虚焊 |
不锈钢 | 高 | 阶梯预热+快速冷却,精准控热、短时高热 | 严控热累积,避免焊点开裂、材质硬化变脆 |
高强钢/热成型钢 | 高 | 稳压成型、分段热输入,充足功率储备 | 防止熔核裂纹、强度不达标、批次漂移 |
铝/铝合金 | 极高 | 大电流短时脉冲,去除氧化层,快速熔合 | 避免热量流失导致虚焊、熔核偏小 |
铜/镍/钛合金 | 极高 | 高精度微控参数,低时长、高密度热输入 | 精准防烧穿、防变形、保证精密外观 |
各类焊接螺母 | 中 | 长预压+两段预热+加长保压,稳压定型 | 保证扭力稳定,杜绝歪斜、压塌不均、脱落 |
四、中频点焊机慎用材质(需高配机型+精细调参)
以下材质可以焊接,但普通标配机型极易出不良,必须工业级高配闭环机型+精细参数调试,不建议低配机尝试量产:
1、 厚不锈钢、超硬合金钢材:需要大功率储备、精准时序,低配机易焊不透、开裂;
2、大面积镀镍、镀铬板材:镀层易积渣、粘电极,需频繁修磨电极、优化预热工艺;
3、 异种金属对焊(钢+铝、铜+钢):材质导热电阻差异大,需专属定制参数,普通参数极易虚焊。
五、中频点焊机绝对不能焊的材质(避坑重点)
中频点焊机属于电阻焊原理,依靠金属导电发热熔合,以下材质完全无法焊接,切勿尝试:
1、 非金属材质:塑料、木材、玻璃、石材、陶瓷、橡胶,不导电、无法产热,完全不能焊;
2、 绝缘涂层过厚工件:表面绝缘漆、厚氧化皮未处理,电流无法导通,无焊接效果;
3、 脆性非热熔材质:部分特殊硬质合金、铸造脆性料,高温易崩裂、报废率极高;
4、 纯贵金属薄皮:极易烧穿、变形,无量产价值,不适合电阻点焊工艺。
六、材质焊接核心通用规律(快速调参逻辑)
1、 有镀层必开预热:镀锌、镀镍、氧化材质,无预热必然飞溅、虚焊;
2、 硬材质必保压力与功率:不锈钢、高强钢压力充足、功率预留余量,防止焊裂;
3、 高导热材质短时高热:铜、铝严禁长时间焊接,快速聚热熔合,避免热量流失;
4、 薄板微参数、厚板足功率:薄板防烧穿、厚板防虚焊,按需匹配时序。
七、高频搜索问答
1、中频点焊机可以焊不锈钢吗?可以,且是不锈钢批量焊接优选设备,通过阶梯预热+快速冷却工艺,可有效避免焊点开裂、发黑、硬化,焊点牢固稳定。
2、中频能焊铝、铜等有色金属吗?可以,依靠高热密度、毫秒级精准控温,突破高导热材质焊接难点,适配新能源、电子精密件焊接,效果远优于普通工频焊机。
3、为什么我的中频焊镀锌板还是飞溅大?不是设备不适配,是未开启预热工艺、预压不足,镀层未平稳破除,瞬时硬焊必然爆火飞溅,优化时序参数即可根治。
4、塑料件可以用中频点焊机焊接吗?不可以,电阻焊依赖金属导电发热,塑料不导电,无法形成熔核,完全无法焊接。
5、异种金属能不能点焊?高配闭环中频焊机可实现钢铝、钢铜异种对焊,需定制专属参数,普通机型不建议量产使用。
材质适配总结
中频点焊机适配绝大多数工业金属材质,核心覆盖镀锌板、冷轧钢、不锈钢、高强钢、螺母凸焊、铜铝镍钛有色金属及合金,是目前材质适配最全面、通用性最强的工业点焊设备。只要根据材质镀层、硬度、导热特性,匹配预热、压力、电流时序工艺,即可实现全品类金属材质稳定量产,适配几乎所有钣金、五金、汽车、新能源、精密电子焊接工况。
广州好焊深耕电阻焊工艺26年,可针对不同材质、板厚、工件结构,一对一定制专属中频焊接工艺,解决各类难焊材质的飞溅、虚焊、开裂难题,保障批量生产品质稳定。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


