









自动钢珠焊机怎么调试?工业钢珠焊接标准化参数
发布时间:2026-09-27 浏览次数:1
自动钢珠焊机量产稳不稳定,70% 取决于调试工艺是否标准,仅有 30% 取决于设备硬件。很多工厂设备配置达标,但成品依旧频繁出现烧珠、焊点塌陷、钢珠倾斜、拉力不达标等问题,本质是调试顺序错乱、参数配比不合理、机械精度未校准导致。针对碳钢、不锈钢工业钢珠的焊接特性,广州好焊整理出一套可直接落地的全自动钢珠焊机标准化调试流程、参数配比标准与落地细节,适配各类工业钢珠结构件量产调试。
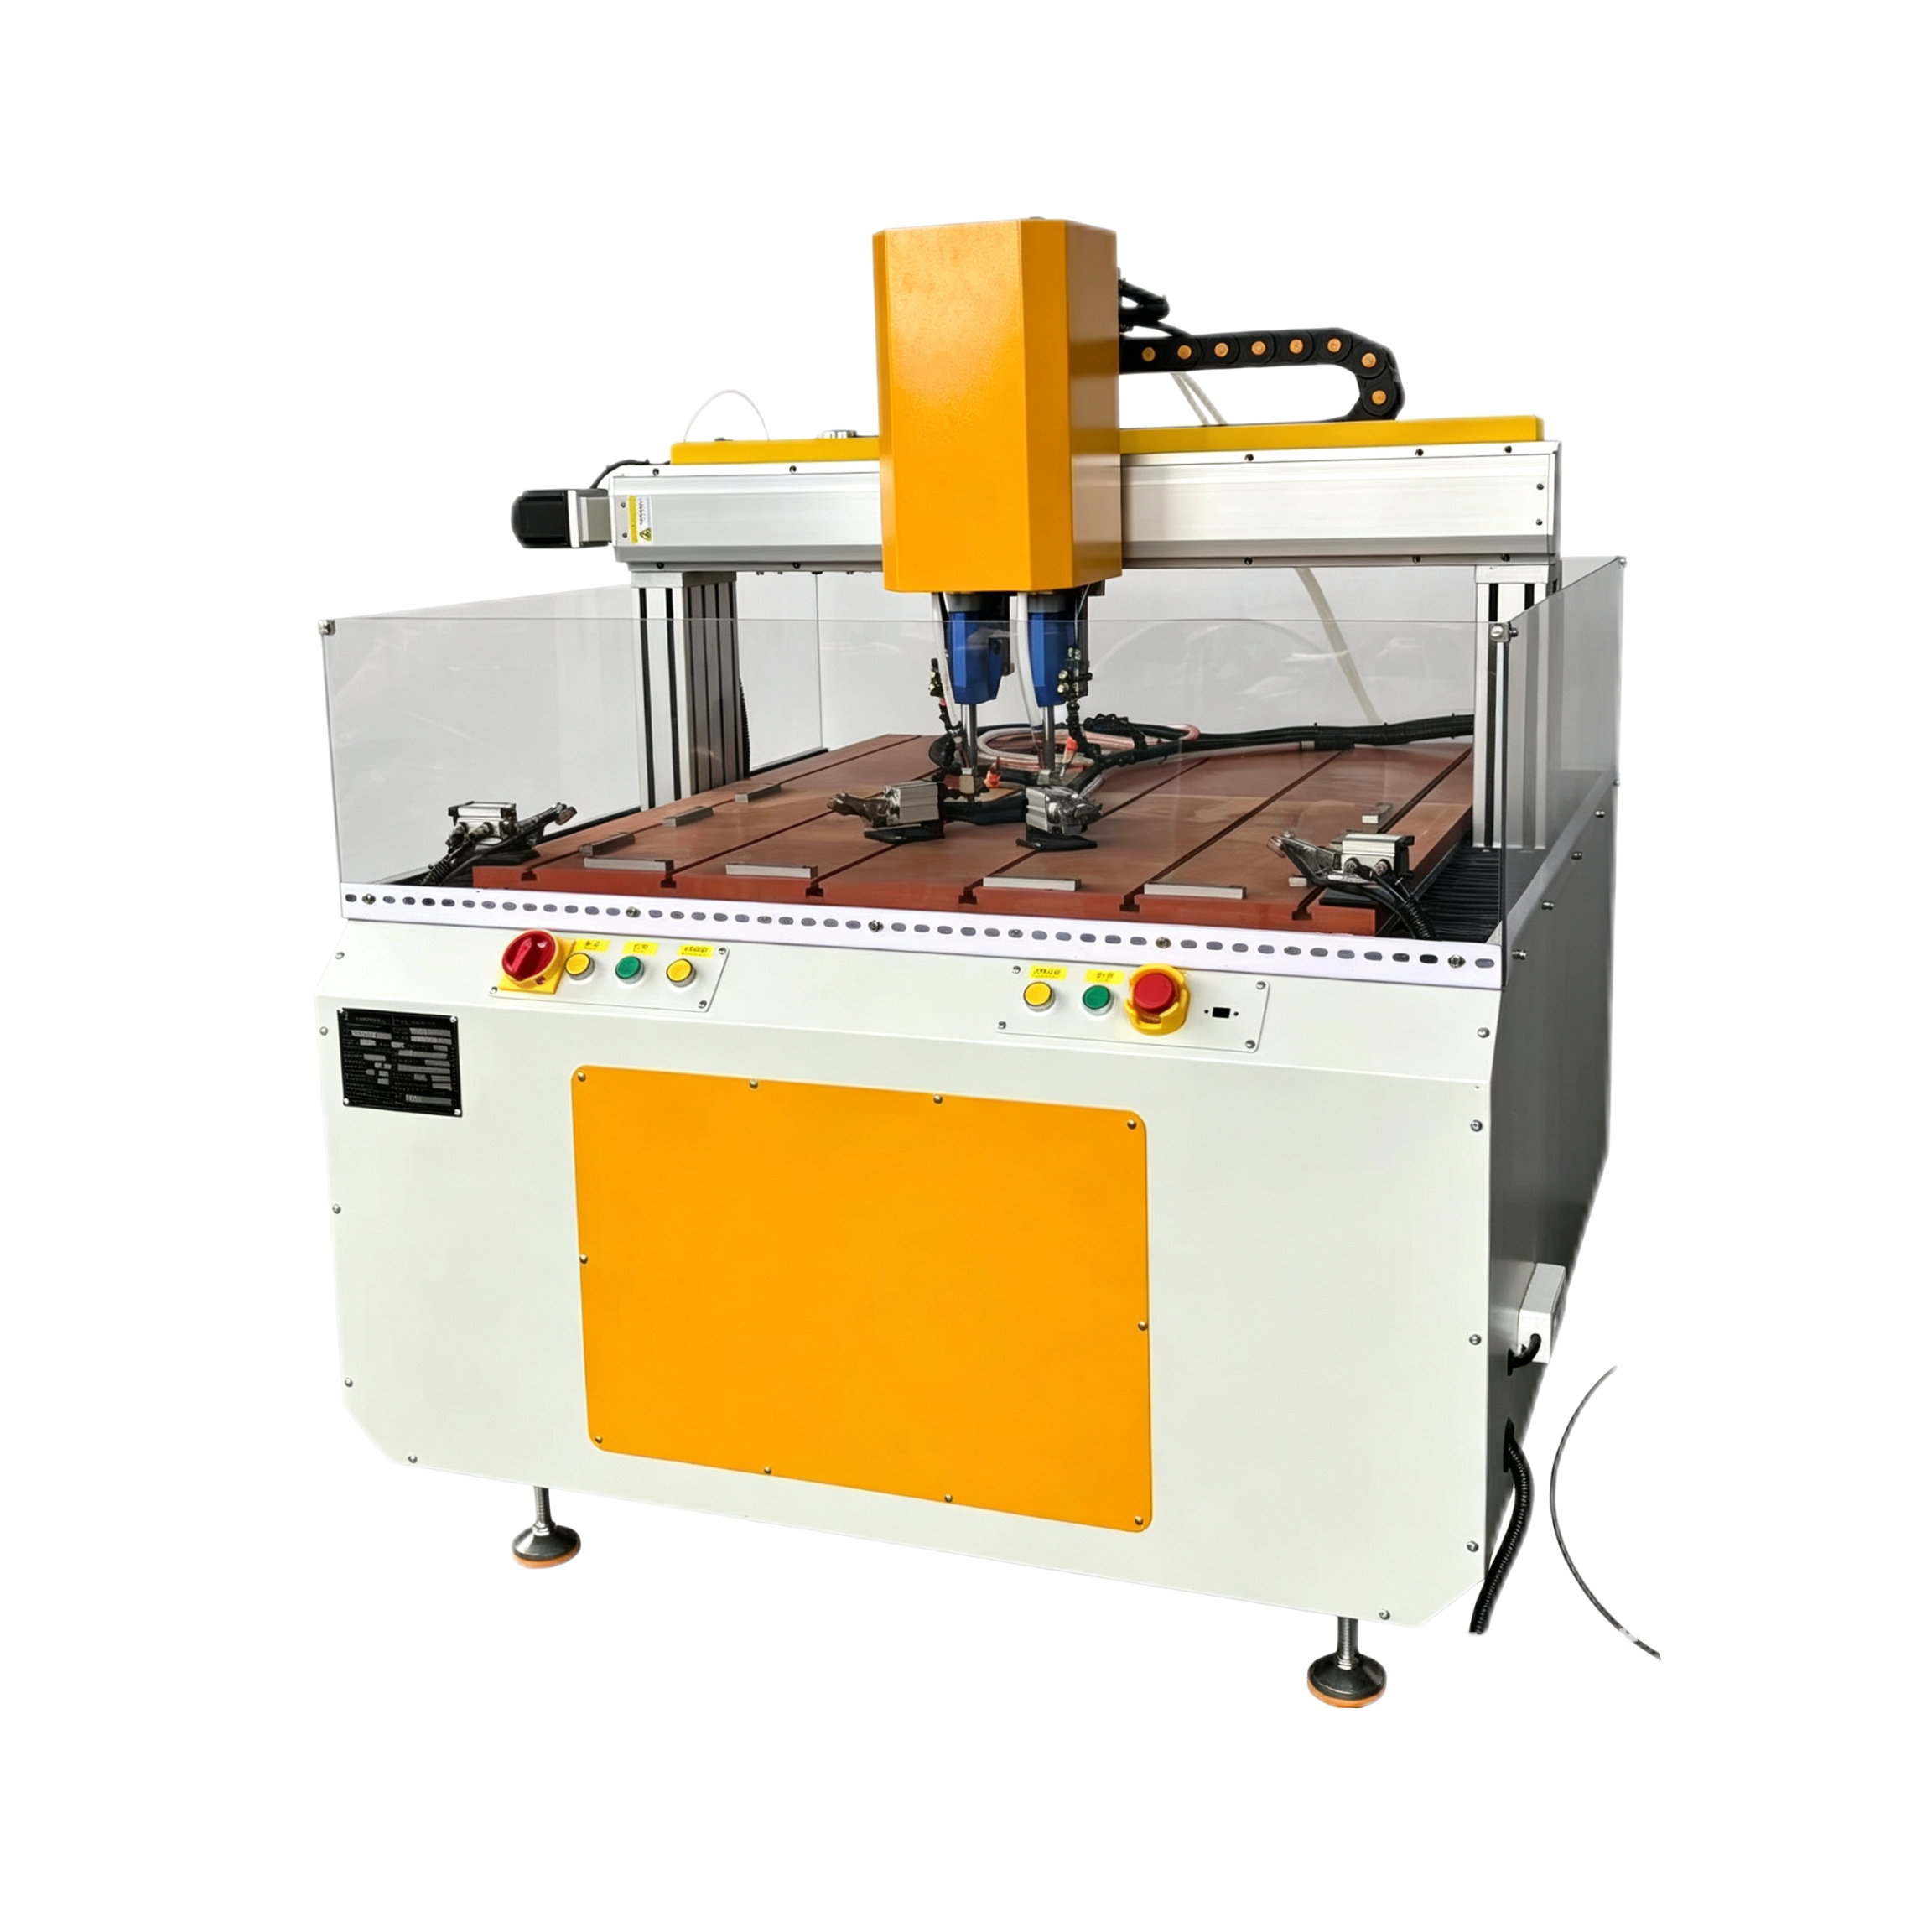
一、自动钢珠焊机调试前置机械校准(重中之重)
钢珠焊接属于高精度对点熔接,机械精度不到位,再精细的电气参数也无法弥补不良缺陷。正式通电调试前,必须完成三项机械校准:
分珠送料系统校准:清理送珠轨道杂质、变形位置矫正,调试振动盘频率,保证单颗有序落珠,无叠珠、无卡珠、无偏珠,确保每颗钢珠落位居中、位置统一。
电极同心度与平整度校准:上下电极端面保持平行、同心,端面平整无氧化、无凹凸磨损。电极偏心是钢珠单边虚焊、倾斜焊接的首要原因,必须提前修磨校正。
工装支撑与压紧校准:工件放置台面平整稳固,压紧机构下行平稳、压力均匀,工件焊接过程无晃动、无位移、无间隙,杜绝因贴合缝隙导致的焊接火花、炸珠缺陷。
二、工业钢珠焊接标准参数参考表
不同材质、规格的工业钢珠,压力、时序、电流配比差异极大,以下为量产通用标准参数区间,车间可直接对照微调:
表格
| 钢珠类型 | 适用压力区间 | 预热时序 | 主焊时序 | 保压时序 | 工艺要点 |
|---|---|---|---|---|---|
| 普通碳钢钢珠 | 中低压、柔性稳压 | 短时间低温预热 | 中等电流平稳熔焊 | 较长保压定型 | 热量适中即可,无需高电流,防止焊点塌陷 |
| 不锈钢钢珠 | 恒定低压无冲击 | 加长预热破除氧化层 | 低峰值电流、长时间匀热 | 超长保压缓释应力 | 严禁瞬时高热,避免钢珠烧蚀发黑、变形开裂 |
| 大直径工业钢珠 | 适度增压、均匀压紧 | 分段梯度预热 | 分段递增熔焊 | 稳压冷却定型 | 分散热输入,防止单点热量集中导致局部熔化 |
三、全自动钢珠焊机标准化五步调试流程
第一步:锁定压力参数,杜绝冲击焊接
钢珠焊接调试优先调压力、后调热量。压力过小,钢珠与工件贴合间隙大,焊接极易起火花、炸珠、虚焊;压力过大,会压塌钢珠接触面、造成焊点塌陷、钢珠变形。调试标准:以工件与钢珠完全贴合、无间隙、无压伤为准,选用柔性稳压模式,杜绝气缸瞬间冲击下压。
第二步:开启分段时序,铺垫基础温度
工业钢珠焊接禁止单段硬焊,必须开启「预热 + 主焊 + 缓热」三段时序。预热的作用是破除工件表面氧化层、均匀接触面电阻,避免局部电阻不均导致的局部高热炸珠;缓热可逐步释放焊接应力,防止焊点冷却开裂、钢珠松动。
第三步:低电流试焊,循序渐进提热
初始调试设置最小基础电流试焊,观察焊点成型状态与钢珠状态。若焊点拉力不足、熔核偏小,小幅阶梯式提升电流,不要一次性大幅加热。以「焊点饱满不发黑、钢珠完整无熔化、拉力达标」为最优标准,杜绝过度追求大熔核。
第四步:加长保压时间,定型防变形
钢珠焊点熔核高温熔融状态下,快速泄压抬枪极易造成焊点收缩、塌陷、钢珠偏移。调试时保压时间必须大于焊接时间,让熔核在恒定压力下缓慢冷却凝固,保证焊点平整、结构致密、钢珠位置精准固定。
第五步:批量试产,参数固化锁定
单点调试合格后,连续试焊 50~100 件抽检外观、同心度、拉力强度,确认无炸珠、无变形、无虚焊、无偏位后,立即固化设备参数并上锁。量产过程禁止随意调整电流、压力、时序,保证批次品质高度统一。
四、调试高频问题针对性修正方案
钢珠局部烧蚀、发黑:降低主焊峰值电流、延长预热时间、降低压力冲击,优化分段控温时序,减少瞬时热冲击。
钢珠偏移、同心度差:重新校准电极同心度、校正送珠位置,检查工装限位是否松动,保证落珠居中压紧。
焊点虚焊、拉力不稳定:清理电极氧化层,小幅提升热输入,检查气压稳压稳定性,开启恒流补偿功能。
焊点塌陷、钢珠变形:降低焊接压力、减小电流热量,缩短主焊时长,以低热熔合、稳压定型为主。
批量品质忽好忽坏:开启设备闭环恒流补偿,锁定量产参数,定期打磨电极,稳定车间电网与气压。
五、量产调试核心禁忌
禁止无预热直接大电流焊接:瞬时高热冲击是钢珠烧蚀、炸珠、开裂的最大诱因,完全不符合工业精密焊接标准。
禁止压力过大硬压熔核:靠高压挤压成型会导致钢珠变形、板材凹陷,后期结构强度与稳定性大幅下降。
禁止调试合格不锁参数:人为随意调参极易造成批量品质混乱,导致批次不良、返工报废。
禁止机械未校准直接通电调试:机械精度偏差,无论如何调整电气参数,都无法解决偏焊、虚焊、变形问题。
六、总结
自动钢珠焊机的调试核心逻辑是机械精度为基础、稳压压力为前提、分段控温为核心、保压定型为保障。摒弃盲目加电流、硬焊接的粗放调试方式,通过标准化五步调试流程,匹配不同钢珠材质的专属工艺参数,即可实现工业钢珠构件焊点牢固、外观完好、零变形、批次稳定的高品质量产效果。
如果您对我们的产品:自动点焊机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(自动点焊机)
下一条:没有了


