



选中频点焊机该看哪些核心指标?设备标准参考
发布时间:2026-10-12 浏览次数:1
钣金加工、五金制造企业采购中频点焊机时,很多采购人员只关注焊机额定电流与采购价格,忽略设备硬件指标、输出稳定性以及验收标准。设备进厂投产后,容易出现焊点品质波动、故障率高、时序控制不准等问题,影响车间批量生产。下面从设备选型核心指标,以及到货验收要点两方面进行讲解。
一、选购中频点焊机重点核查的核心指标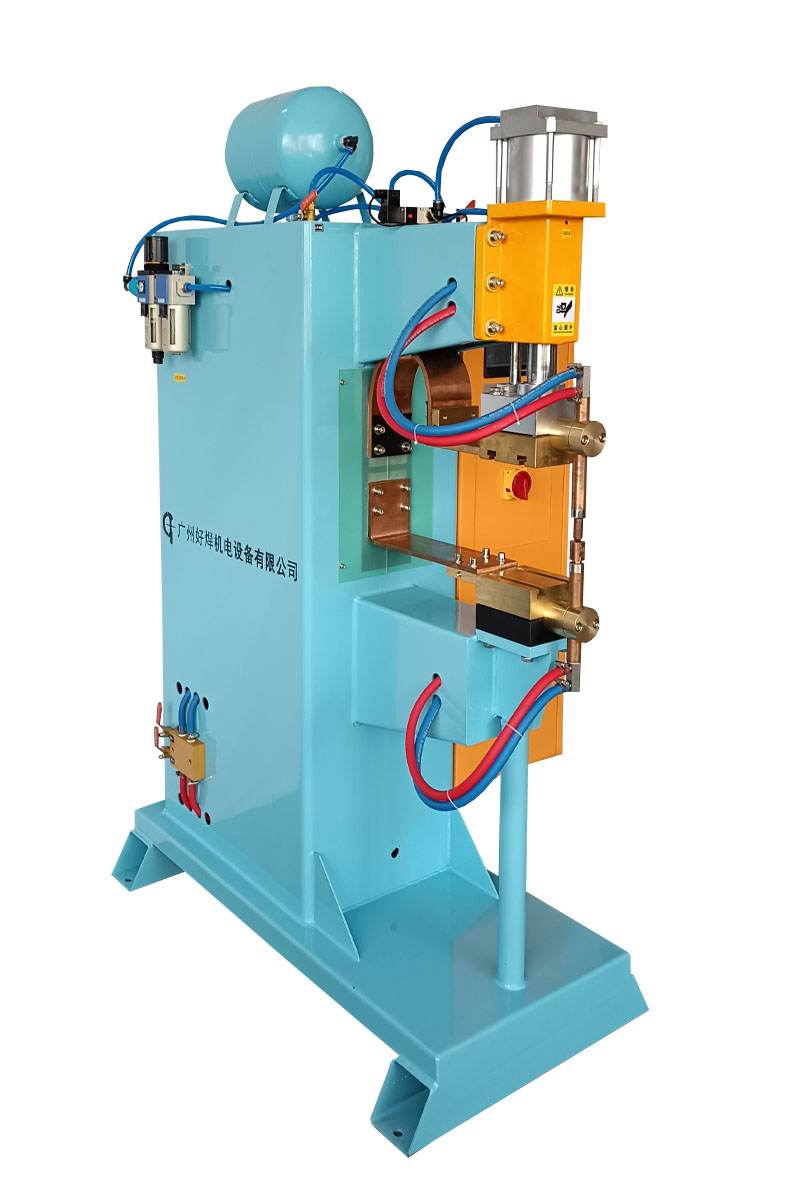
1. 中频电源控制器与时序控制精度
中频控制器是设备的大脑,直接决定焊接输出稳定性。优质中频焊机支持多段时序编辑,可设置预压、缓压、预热、焊接、保压多个阶段。时序精度差的设备,压力与电流同步性差,容易出现虚焊、飞溅等批量不良。
选型要点:确认设备时序调节分辨率,能否独立调节每一段的时间、电流;支持电流闭环反馈,自动补偿电网波动带来的输出偏差。
2. 变压器规格与持续负载率
中频变压器负责电能转换,负载率是容易被忽略的指标。部分低价设备只标注峰值电流,持续负载率偏低,连续批量生产时变压器升温快,输出电流衰减,焊点品质越来越不稳定。
选型要点:优先确认额定持续负载率,结合自身生产节拍选型,连续生产工况建议负载率≥50%。
3. 压力执行机构性能(气缸 / 伺服)
压力的重复精度直接影响焊点一致性。气缸款响应快,适合常规钣金;伺服压力精度更高,压力曲线可控,适合精密钣金、薄件、镀层板材焊接。压力重复精度差,会造成每一次焊接压紧状态不一致。
选型要点:核对压力重复精度,确认是否支持缓压功能,减少焊接瞬间冲击。
4. 水冷系统配置
中频变压器、电极均依靠水冷散热。简易水冷结构散热能力不足,长时间生产电极、变压器温升超标,加速设备老化,电极更容易粘料。
选型要点:查看水路管路、流量配置,确认水压、水温监测保护功能,具备缺水、超温报警。
5. 机身刚性与工装适配能力
焊机机架刚性不足,焊接瞬间发生形变,电极容易错位,焊点一致性下降。同时要考虑工装夹具安装空间,方便后期搭配自动送料螺母工装、定制定位夹具。
选型要点:机架厚钢板铸造 / 焊接结构,机架变形量小;工作台预留工装安装孔位,方便快速换装。
表格
| 核查项目 | 简易低配设备 | 合格中频点焊机验收标准 |
|---|---|---|
| 控制器与时序 | 分段少,无电流闭环,电网波动影响输出 | 多段时序可调,电流闭环控制,时序精度高 |
| 中频变压器 | 峰值电流大,持续负载率低,连续生产衰减 | 额定负载率达标,长时间焊接电流输出稳定 |
| 压力机构 | 压力波动大,无缓压,冲击明显 | 压力重复精度高,支持缓压,伺服机型可输出压力曲线 |
| 水冷系统 | 简易管路,无缺水、超温报警 | 独立水循环,具备缺水、超温保护,散热充足 |
| 机架结构 | 机架单薄,焊接时形变明显 | 机架刚性强,受力形变小,预留工装安装接口 |
二、设备到货验收实操参考标准
外观与电气验收:检查机身、线缆、接头有无破损;电气接线规范,安全防护齐全。
空载测试:空载运行设备,查看控制器各项参数响应正常,无异常异响、报错。
负载试样焊接:使用企业自身工件材质、厚度做试样,连续焊接 50 个以上样品,检测焊点拉力,观察焊点外观一致性。
温升测试:连续焊接后,检查变压器、电极温升,不得出现异常发烫。
报警功能测试:人为模拟缺水、超温,验证设备保护报警功能是否正常触发。
总结
选购中频点焊机不能只对比峰值电流和价格。重点考察控制器、中频变压器、压力机构、水冷系统、机架刚性五大核心指标。设备到货后,按照标准流程完成验收试样,用自身工件实测焊点稳定性,避免设备进场后无法满足量产工艺要求。广州好焊中频点焊机全系列采用闭环中频控制器,机架刚性强,水冷保护完善,可根据客户产品提前提供焊接试样验证。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
下一条:没有了


