



中频点焊机为什么老烧穿?原因在这里
发布时间:2026-10-17 浏览次数:1
一、烧穿,是薄板焊的 "头号事故"
焊薄板最怕的就是烧穿:好好的板子,焊完一个洞,整件报废。烧穿不是 "点背",而是热量没控住 ——该集中的没集中,该停的没停,热量全灌到板子一个点上。中频机本来电流控制准,要是还老烧穿,多半是下面几个坑。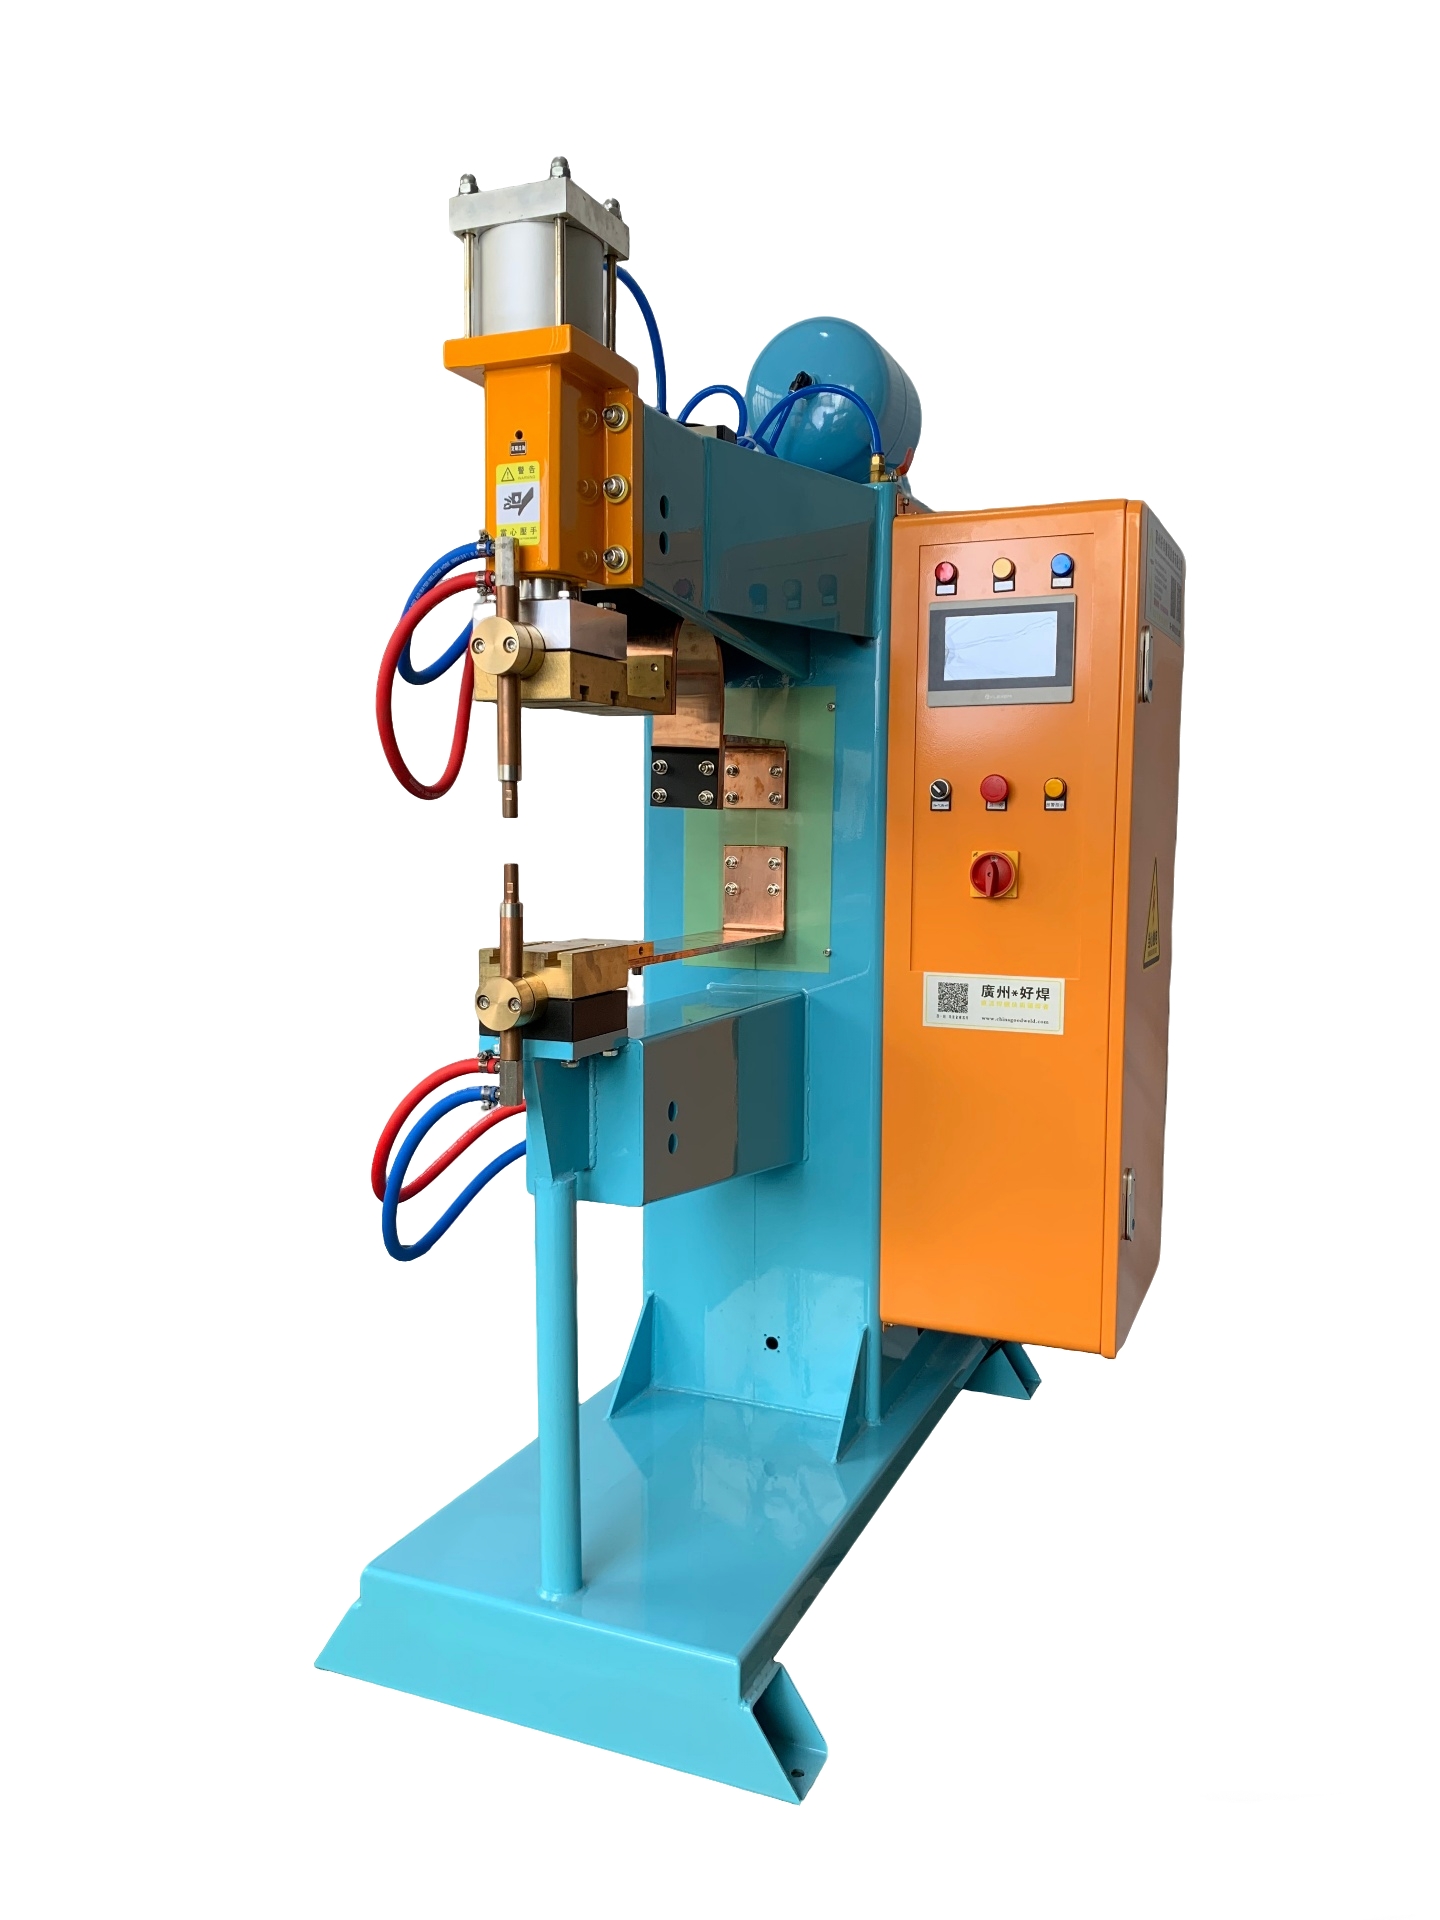
二、五个最常见的 "烧穿",看看你中了几个
坑 1:电流太大、时间太长
想 "焊透一点",把电流时间往大了给。可薄板根本不需要那么多热,电流一过、时间一长,直接就烧穿了。电流时间没按板厚控,是烧穿最直接的原因。
坑 2:电极太小或磨损不均,热量过集中
电极接触面积小、或端面磨损不均,电流密度局部过高,热量全怼在一个点上。电极形状、磨损状态不检查,局部过热就烧穿。
坑 3:板材太薄,参数却按厚板来
拿厚板的参数焊薄板,热量严重超配。换薄板不降参数、不重试,烧穿就是必然。
坑 4:压力不足,接触电阻大、飞溅带穿
电极压力不够,接触不实,局部电阻大、发热猛,还伴随飞溅把薄板 "炸穿"。压力不足,烧穿和飞溅常常一起来。
坑 5:散热没跟上,连续焊越烧越烫
薄板导热快但热容量小,连续同点反复焊、或点位密集,热量累积,后焊的就容易烧穿。连续焊不留散热间隔,越焊越容易穿。
三、踩坑 vs 正确做法对照表
表格
| 坑 | 常见后果 | 正确做法 |
|---|---|---|
| 电流大、时间长 | 直接烧穿 | 电流时间按板厚控 |
| 电极小 / 磨损不均 | 局部过热烧穿 | 查电极、及时修磨 |
| 薄板按厚板参数 | 热量超配烧穿 | 换板重新试焊 |
| 压力不足 | 飞溅带穿 | 压力给足、校压力 |
| 连续焊不散热 | 越焊越烫越穿 | 留间隔、跳着打 |
四、少踩坑的三个习惯
薄板参数 "短而准":电流别顶、时间别拖,热量集中一下就够。
电极、压力先查:接触面和压力不对,烧穿先于调参查这两样。
连续焊管散热:跳着打、留间隔,热量散掉,薄板才保得住。
五、你们烧穿过哪块板?
是电流时间给大了、电极过小,还是薄板按厚板焊、压力不足、连续焊没散热?中频机老烧穿,就是 "热量没控住"—— 电流时间、电极、压力、板厚、散热五样逐一查,薄板才不会一焊一个洞。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
下一条:没有了


