


为什么激光焊接机焊紫铜薄板总咬边塌边?多半是踩了这几个坑
发布时间:2026-10-30 浏览次数:2
紫铜(T2、TU1,0.3–1.5mm 薄板)在导电排、热交换器、波导腔体、新能源母排上用量很大。激光焊紫铜薄板时,焊缝边缘不是平的不锈钢那种圆润熔合,而是出现“咬边”——边缘被熔池拉出沟槽,或者整条焊缝中间塌下去、两边翘起。
紫铜的麻烦:室温对 1064nm 激光反射率 95%+,但一旦熔池形成,铜液表面张力只有钢的一半,流动性极强,稍微热不平衡就往两边淌或往中间缩。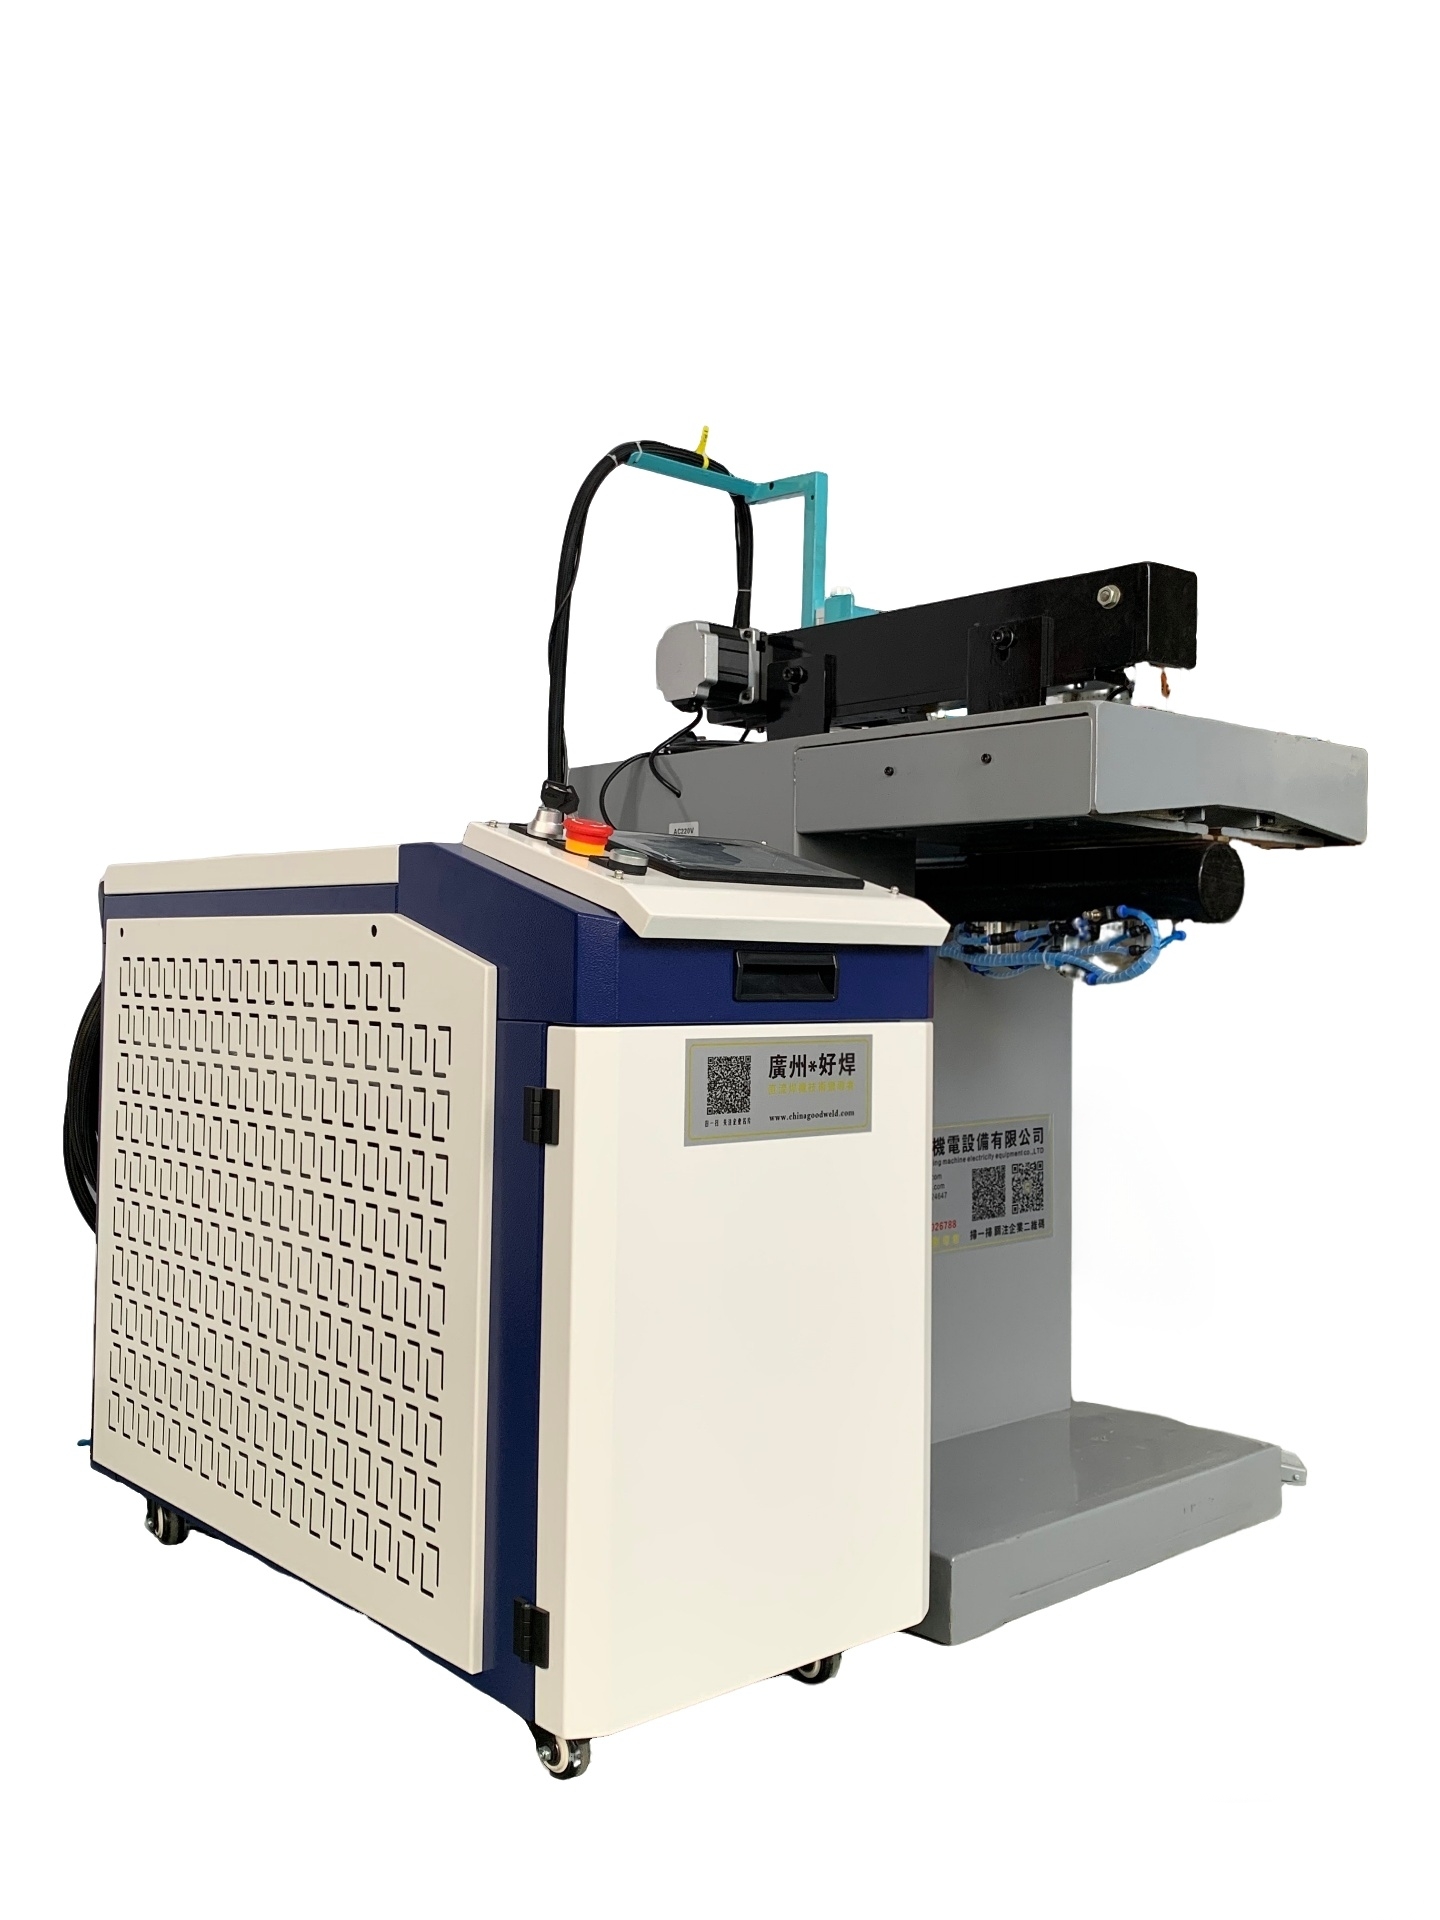
一、紫铜薄板激光焊的物理底色
反射高:起焊瞬间能量被弹走,需要更高峰值功率“破反射”;
导热极快:401W/m·K,热量秒散,薄板横向温差大;
表面张力低:熔池像水银,不“挂”在焊缝里,容易咬边塌边;
热膨胀大:冷却收缩明显,焊缝成形差。
坑1:零离焦+低功率起焊
反例:零离焦 1.5kW 起焊,反射严重,前半段没熔,后半段功率堆上去又烧穿。
正确做法:负离焦 -0.5~-1.5mm 建立匙孔,起焊用功率斜坡:0.5s 内从 60% 升到 100%。薄板 0.5mm 参考峰值 2.5–3kW。
坑2:不填丝或填丝不对
反例:自熔焊紫铜,熔池塌边,焊缝中间凹成槽。
正确做法:填同材质紫铜丝(TU1 丝)或硅青铜丝增粘。φ0.8–1.0mm,送丝速度 1.5–2.5m/min,丝指向熔池中心略靠前,补表面张力不足。
坑3:不摆动或摆幅错
反例:静态光斑,匙孔不稳,一侧咬边。
正确做法:小幅高频摆动,摆幅 0.2–0.5mm,频率 150–250Hz。让能量在焊缝两侧均匀铺开,减少单侧咬边。
坑4:保护气角度乱
反例:正面垂直吹,气流把熔池往两边推,咬边加重。
正确做法:侧吹 25°–30°,氩气 10–12L/min;背面开气垫托住熔池。气体纯度≥99.99%。
坑5:不预热
反例:室温薄板直接焊,表面反射强、表里温差大,起焊不稳定。
正确做法:薄板预热 100–150℃(厚板可到 200℃),降低反射率、减小热冲击。预热用红外板均匀加热。
坑6:装配间隙大
反例:对接缝 0.15mm,紫铜液填不满,塌边+漏光。
正确做法:间隙≤0.05mm,精密夹具夹紧。紫铜软,夹紧力别太大避免错边,以“贴紧不塌”为度。
踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 正确做法 | 参考数值 |
|---|---|---|---|
离焦 | 零焦低功 | 负焦斜坡 | -0.5~-1.5mm/0.5s升功 |
填丝 | 自熔塌边 | 同材铜丝 | φ0.8–1.0/1.5–2.5m/min |
摆动 | 静态光斑 | 高频微摆 | 0.2–0.5mm/150–250Hz |
保护气 | 垂直猛吹 | 侧吹托池 | 25–30°/10–12L/min |
预热 | 不预热 | 100–150℃ | 均匀红外加热 |
装配 | 间隙0.15mm | ≤0.05mm | 精密夹紧 |
板厚(mm) | 功率(kW) | 速度(m/min) | 离焦(mm) | 填丝 | 预热(℃) | 保护气 |
|---|---|---|---|---|---|---|
0.3 | 2.0–2.5 | 1.5–2.0 | -0.5 | TU1 φ0.8 | 100 | 10L/min |
0.5 | 2.5–3.0 | 1.2–1.5 | -1.0 | TU1 φ0.8 | 120 | 12L/min |
0.8 | 3.0–3.5 | 0.9–1.2 | -1.0 | 硅青铜φ1.0 | 150 | 12L/min |
1.0 | 3.5–4.0 | 0.7–1.0 | -1.5 | 硅青铜φ1.0 | 150 | 15L/min |
紫铜薄板激光焊咬边塌边,是“反射高+熔池不挂”。负焦斜坡、填同材丝、微摆、侧吹、预热、严装配,把熔池“扶住”,焊缝才能平顺饱满。
如果您对我们的产品:激光焊接机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(激光焊接机)


