


无痕焊接机焊点压痕太深怎么改善?软规范 + 宽电极降低凹陷
发布时间:2026-10-31 浏览次数:1
一、工况痛点介绍
生产外观钣金件时,使用无痕焊接机点焊,经常出现焊点凹陷压痕深,打磨后也容易留下印记,外观达不到客户验收标准,增加打磨返工工时,严重的直接判定报废,是外观件焊接比较头疼的问题。
二、无痕点焊压痕深五大常见误区
坑 1:压力调得过大,强行压紧工件 坑 2:单点电流过大,热量集中熔核塌陷 坑 3:电极头尖、接触面积太小 坑 4:板材本身偏薄,依旧使用常规厚板参数 坑 5:焊接完成后保压时间设置太短
三、踩坑 vs 正确做法对照表
表格
| 坑 | 常见后果 | 正确做法 |
|---|---|---|
| 焊接压力盲目加大 | 工件被压塌,压痕明显加深 | 在保证贴合前提下适当降低压力 |
| 电流参数开太大 | 熔核过大,表面下陷严重 | 降低单点热量,采用多脉冲工艺 |
| 电极端头尖锐、直径小 | 压强集中,局部压凹 | 更换大端面平电极,扩大接触面积 |
| 薄板套用厚板焊接参数 | 热输入超标,板面凹陷变形 | 薄板单独调试软规范参数 |
| 保压时间短,熔核快速冷却收缩 | 焊点收缩形成凹陷 | 延长保压时间,缓慢冷却定型 |
四、减轻焊点压痕核心工艺方案
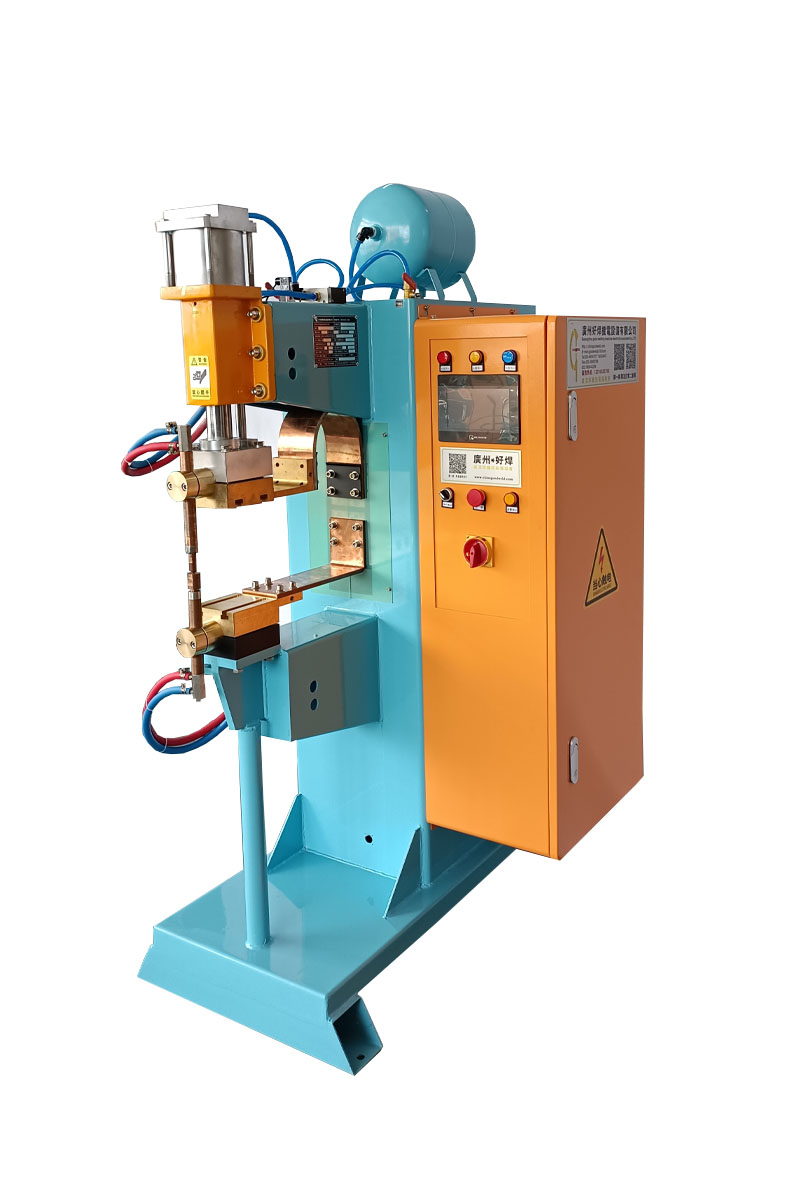
1、优先选用端面平整、直径更大的铬锆铜平电极,分散压强,减少压凹。 2、优化焊接参数,降低单点热量,采用分段脉冲工艺,减小熔核尺寸。 3、合理控制焊接压力,不要过度加压,平衡压力和熔核强度。 4、适当延长保压时间,让熔核在压力下缓慢冷却收缩,减轻凹陷。 5、广州好焊无痕焊接机支持多段脉冲时序调节,搭配宽面电极工艺,可有效减轻薄板焊点压痕,满足外观件焊接需求。
五、适用场景说明
适合不锈钢薄板、镀锌板、装饰面板、小家电外壳、家居五金外观件无痕点焊加工。
六、一句话总结收尾
无痕焊接压痕深,核心是减小压强、降低单点热量、延长保压,兼顾强度与外观。
如果您对我们的产品:无痕焊接机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(无痕焊接机)
上一条:中频点焊机焊镀锌板虚焊怎么办?找准热输入与电极损耗根源
下一条:没有了


