



螺母凸焊机可以焊接哪些螺母?适配螺母类型讲解
发布时间:2026-11-03 浏览次数:1
一、工况痛点介绍
不少采购和工艺人员分不清哪些螺母适合凸焊,随便拿普通螺母上机,出现飞溅大、扭力不稳、容易烧牙、虚焊等问题;选错螺母不仅调试困难,不良率居高不下,还会耽误生产进度,增加报废成本。
二、螺母凸焊五大常见误区
坑 1:普通无凸点螺母直接拿来凸焊 坑 2:螺母镀层太厚不处理直接焊接 坑 3:螺母变形、螺纹损伤继续投入生产 坑 4:不同规格螺母共用一套定位销和参数 坑 5:认为所有凸焊螺母都能适配镀锌板焊接
三、踩坑 vs 正确做法对照表
表格
| 坑 | 常见后果 | 正确做法 |
|---|---|---|
| 使用不带凸点的普通螺母 | 接触面积不可控,飞溅大、强度不稳定 | 选用带预制凸点的专用凸焊螺母 |
| 厚镀层、油污螺母直接焊 | 电阻波动大,容易炸火、烧牙 | 控制镀层厚度,焊前清理焊点位置杂质 |
| 变形、磕碰损坏螺母投料 | 定位偏移、焊接偏心,扭力不合格 | 上线前筛选,剔除变形、螺纹损坏螺母 |
| 不同规格螺母共用定位工装 | 螺母放偏、卡料、压坏螺纹 | 一种螺母规格配套对应定位销、料道 |
| 凸焊螺母不区分板材材质 | 镀锌板焊接锌气无法排出,飞溅严重 | 镀锌板焊接增加预热脉冲工艺 |
四、螺母凸焊机可焊接螺母类型介绍
1、六角凸焊螺母 市面最常用,底部带 3 个或 4 个凸点,通用性强,汽车、机柜、家电行业用量最大。 2、四方凸焊螺母 方形结构防转效果好,不容易跟转,多用于受力较大、有防转需求的钣金结构件。 3、压铆凸焊复合螺母 同时具备凸焊凸点,既可以凸焊固定,也可压铆,适合产品多工艺切换的钣金工件。 4、凸焊螺栓(焊钉) 带凸点的螺栓,原理和凸焊螺母一致,可把螺栓牢固焊接在板面上。 5、非标定制凸焊螺母 根据图纸定制凸点数量、凸点高度的异形螺母,适合特殊结构产品。
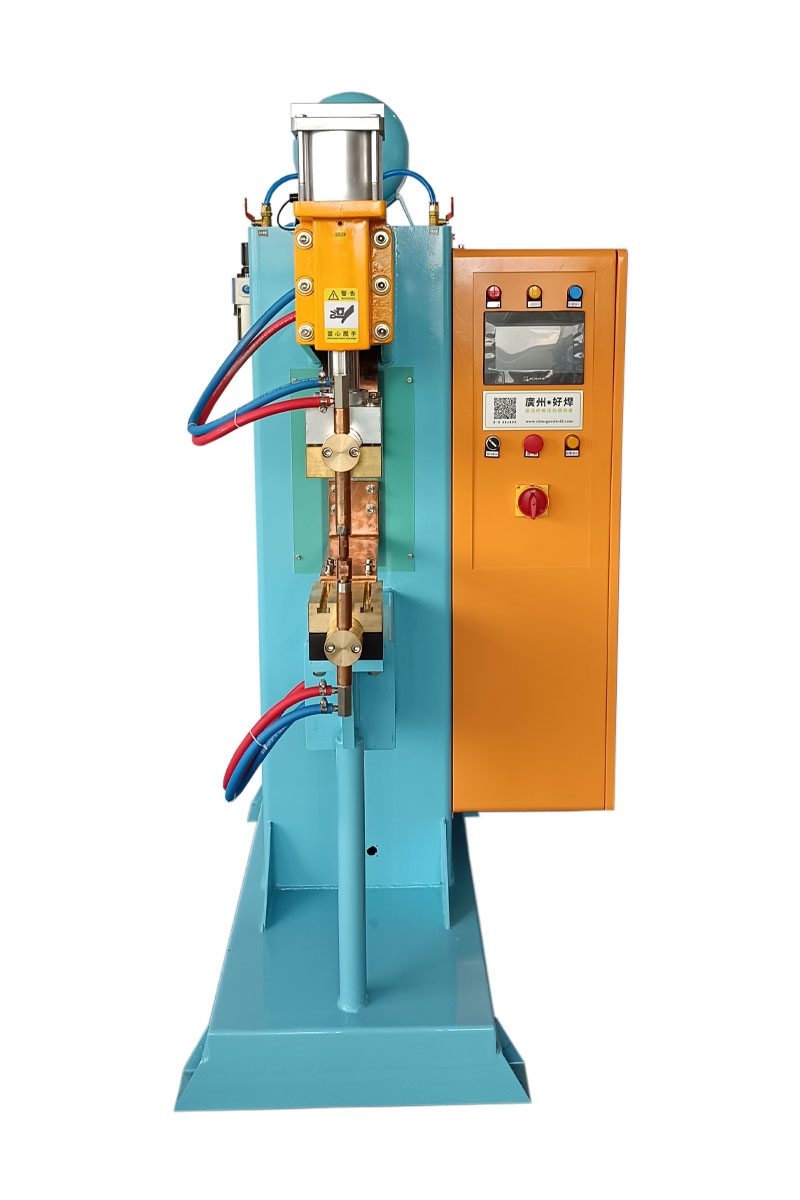
注意:普通光面螺母、薄螺母、全牙螺母没有凸点,不适合凸焊工艺。 6、广州好焊螺母凸焊机配套多种规格定位工装,可搭配自动螺母输送机,适配六角、四方等主流凸焊螺母,焊接扭力稳定,有效保护螺纹。
五、适用场景说明
汽车零部件、机箱机柜、储能钣金、家电外壳、家居五金等行业钣金凸焊加工。
六、总结
螺母凸焊机主要焊接带凸点的六角、四方凸焊螺母以及凸焊螺栓,无凸点普通螺母不适合凸焊。
如果您对我们的产品:螺母凸焊机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母凸焊机)
上一条:中频点焊机焊厚板为什么里面没焊透?多半是踩了这几个坑
下一条:没有了


