



中频点焊机焊弹簧钢片为什么一焊就裂?多半是踩了这几个坑
发布时间:2026-11-06 浏览次数:2
65Mn、60Si2Mn 弹簧钢片(卡箍、弹片、刀片)点焊,焊完弯一下沿焊点裂。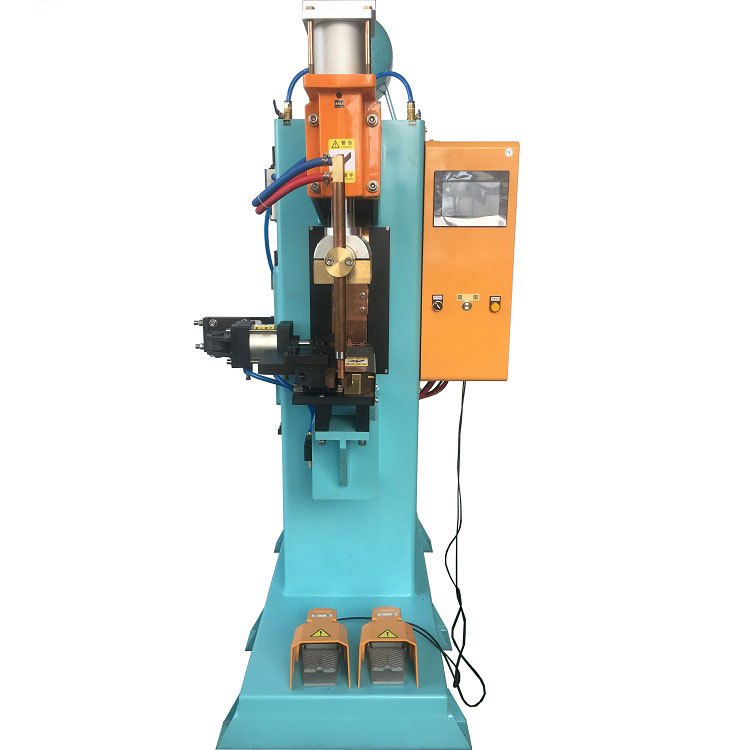
一、弹簧钢为什么焊完裂
弹簧钢含碳高、淬透性好,焊点热影响区快速冷却成马氏体,又硬又脆;加上钢片本身预紧应力大,焊点像在玻璃上钉钉子。
二、坑(反例)→ 正确做法
坑1:冷态硬焊
反例:不预热直接 10kA/100ms,HAZ 全马氏体,弯即裂。
正确做法:预热 4–5kA/200ms 整体匀热→主焊 8–9kA/150ms→回火 3kA/150ms。
坑2:无回火
反例:焊完即抬,无缓释。
正确做法:回火段必须留,让马氏体转回火组织。
坑3:压力不足
反例:2kN,飞溅+缩孔。
正确做法:0.8mm 弹簧片给 3.0–3.5kN。
坑4:保压短
反例:100ms 保压,红态收缩裂。
正确做法:保压 300ms+微锻压。
坑5:电极不水冷
反例:电极红,热往钢片灌。
正确做法:强水冷,电极温≤80℃。
坑6:不消应力
反例:焊完直接装机,延迟裂。
正确做法:焊后 200℃/1h 消应力。
坑7:连续焊
反例:连打,积热脆化。
正确做法:跳焊,层温≤100℃。
坑8:不剖检
反例:只拉拔,微裂看不见。
正确做法:剖切看 HAZ 有无裂纹。
坑9:来料带油
反例:冲压油不洗,炸渣微裂。
正确做法:焊前除油退火态优先。
坑10:碳当量不区分
反例:65Mn 和 60Si2Mn 同参数。
正确做法:SiMn 系回火时间加长 30%。
三、对照表
项目 | 踩坑 | 正确 | 参考 |
|---|---|---|---|
预热 | 无 | 4–5kA/200ms | 匀热防裂 |
回火 | 无 | 3kA/150ms | 马氏体回火 |
压力 | 2kN | 3.0–3.5kN | 防飞溅 |
保压 | 100ms | 300ms+锻 | 防缩裂 |
焊后 | 直装 | 200℃/1h | 消应力 |
检验 | 只拉 | 剖切+弯检 | 无裂 |
材质 | 板厚(mm) | 预热 | 主焊 | 回火 | 压力 |
|---|---|---|---|---|---|
65Mn | 0.8 | 4/200 | 8/150 | 3/150 | 3.0–3.5 |
65Mn | 1.0 | 4.5/200 | 8.5/180 | 3/150 | 3.5–4.0 |
60Si2Mn | 1.2 | 5/250 | 9/200 | 3.5/200 | 4.0–4.5 |
弹簧钢片焊完裂,是热影响区淬脆+残余应力。预热、回火、锻压、消应力,一步不能省。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


