



中频点焊机焊镀锌板怎么焊才平整?注意以下这几点
发布时间:2026-11-12 浏览次数:1
一、场景与真实机理
服务器机柜、网络机柜、配电箱外壳,大量使用冷轧板、镀锌板。老师傅常遇到:焊完一圈黑圈,飞溅大,打磨费劲。本质是镀锌层熔点低,电网波动时电流瞬间冲高,锌层汽化乱窜,形成飞溅和黑斑。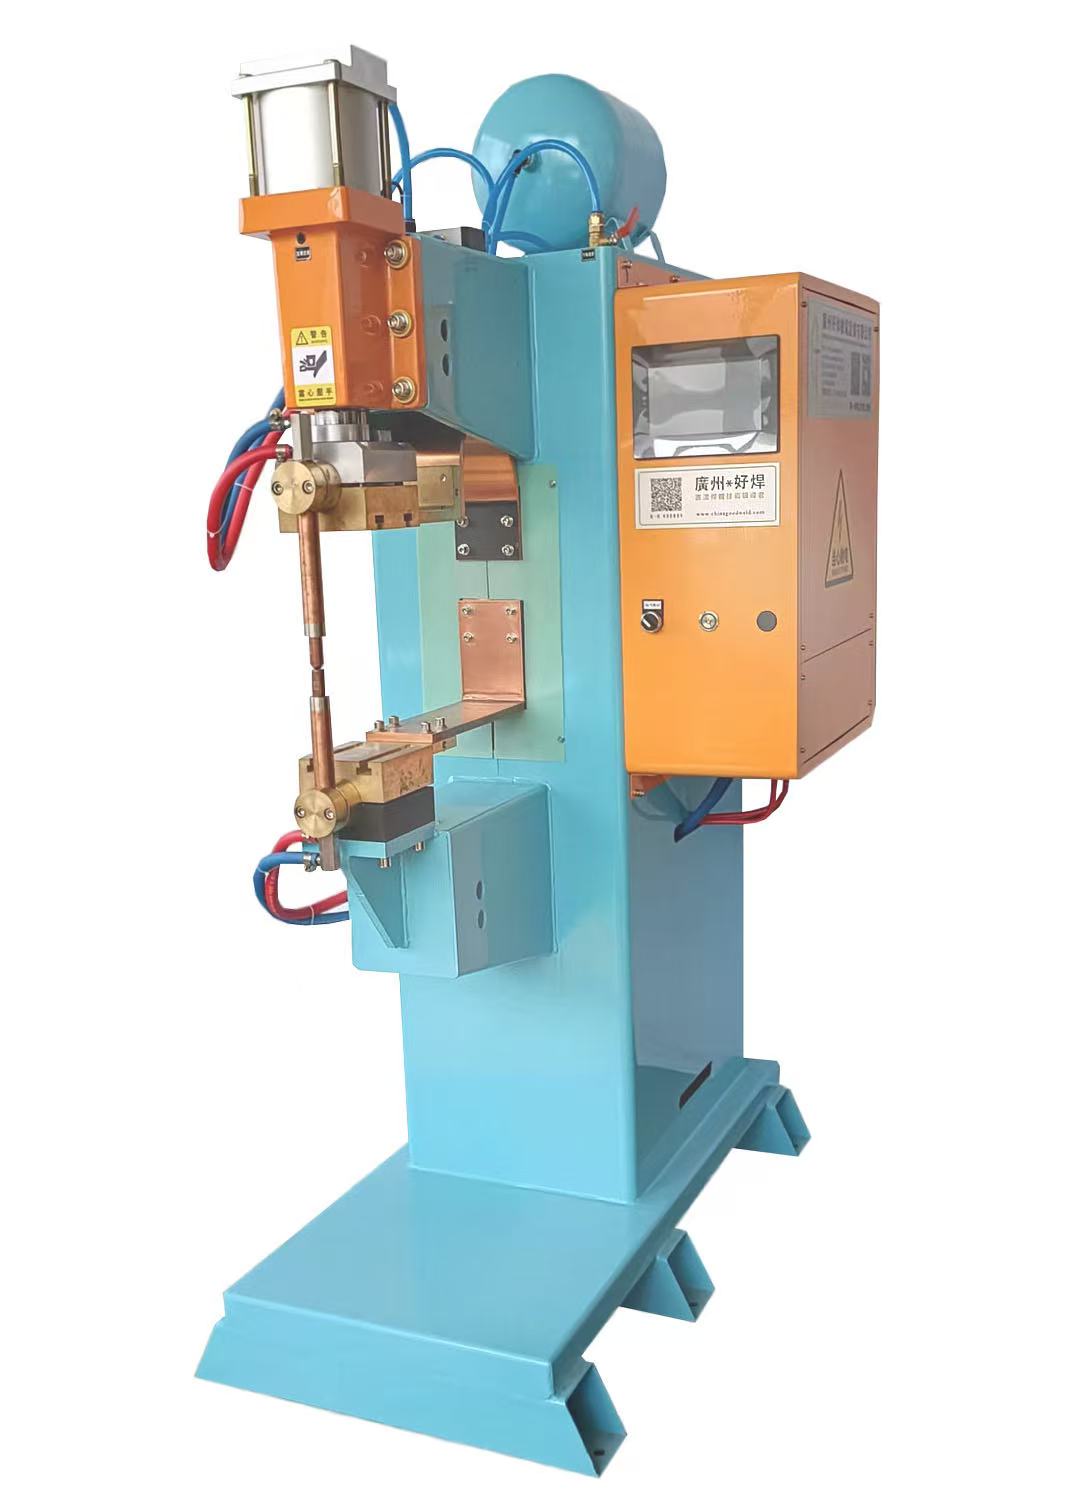
二、坑(反例)→ 正确做法
坑1:电流一上来就猛干
反例:觉得电流大才焊得透,直接给满,结果锌层炸开,满地飞溅。
正确做法:中频逆变稳流,电流斜坡上升,先预热让锌层均匀挥发,再主焊。
坑2:电极头不修
反例:电极头磨平了还用,接触面变大,电流密度散,黑圈更重。
正确做法:定期修电极,保持端面合适直径,下班必修。
坑3:不吹气
反例:锌蒸汽糊在电极上,越焊越粘。
正确做法:加电极帽吹气,保持清洁,减少粘连。
坑4:压力死压
反例:压力大想压住飞溅,反而把镀层挤破。
正确做法:预压缓升,让板面贴合,再通电。
坑5:电网波动不理
反例:工频焊机受电网影响大,时好时坏。
正确做法:中频直流输出,不受电网波动干扰,参数稳。
坑6:单点连焊
反例:机柜外壳多点连焊,积热严重,板变形。
正确做法:对称跳焊,分散热量。
坑7:不撕检
反例:看外观亮就行,一撕就虚。
正确做法:定期撕检,看熔核大小。
坑8:板材不清洁
反例:镀锌板表面有油,焊完气孔多。
正确做法:焊前除油,保持干燥。
坑9:不分区参数
反例:薄板厚板一套参数。
正确做法:按板厚分档,镀锌板单独设配方。
坑10:不存配方
反例:换人换件重调,浪费时间。
正确做法:件号绑定参数,一键调用。
三、对照表
项目 | 踩坑 | 正确 | 参考 |
|---|---|---|---|
电流 | 猛给 | 斜坡预热 | 防飞溅 |
电极 | 不修 | 常修吹气 | 防粘连 |
压力 | 死压 | 缓升预压 | 防挤破 |
焊接 | 连焊 | 对称跳焊 | 防变形 |
检验 | 目测 | 撕检熔核 | 保牢固 |
参数 | 混用 | 分档存配方 | 提效率 |
机柜镀锌板焊黑圈飞溅,是锌层汽化和电流不稳。斜坡热、稳流、跳焊、撕检,焊面平整少打磨。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
下一条:没有了


