









压铆螺母点焊机怎么选怎么调?参数设置与设备使用避坑指南
发布时间:2026-05-28 浏览次数:131
压铆螺母点焊机是专门针对钣金、机箱机柜、汽车零部件、五金制品行业研发的专用电阻焊设备,主要用于各类压铆螺母与金属板材的精密熔接固定,替代传统人工压铆、螺栓锁固、普通点焊设备,是现阶段精密五金批量生产的核心设备。很多企业在使用过程中,常会出现设备焊接不稳、螺母脱落、焊点飞溅、板材烧穿、设备频繁报错、功耗过高等问题,大多不是工艺问题,而是压铆螺母点焊机选型不对、参数调试不准、设备保养不到位导致。想要稳定产出高品质压铆螺母焊接工件,核心是选对适配机型、掌握设备标准参数、规范设备操作与维保流程。本文以压铆螺母点焊机为核心,从设备工作原理、机型选型、标准参数、设备调试步骤、常见设备故障排查、使用注意事项等维度做完整科普,为工厂采购与设备实操提供落地参考。广州好焊机电设备有限公司拥有全系列压铆螺母点焊机研发生产经验,针对不同规格螺母、板材工况匹配专属设备方案。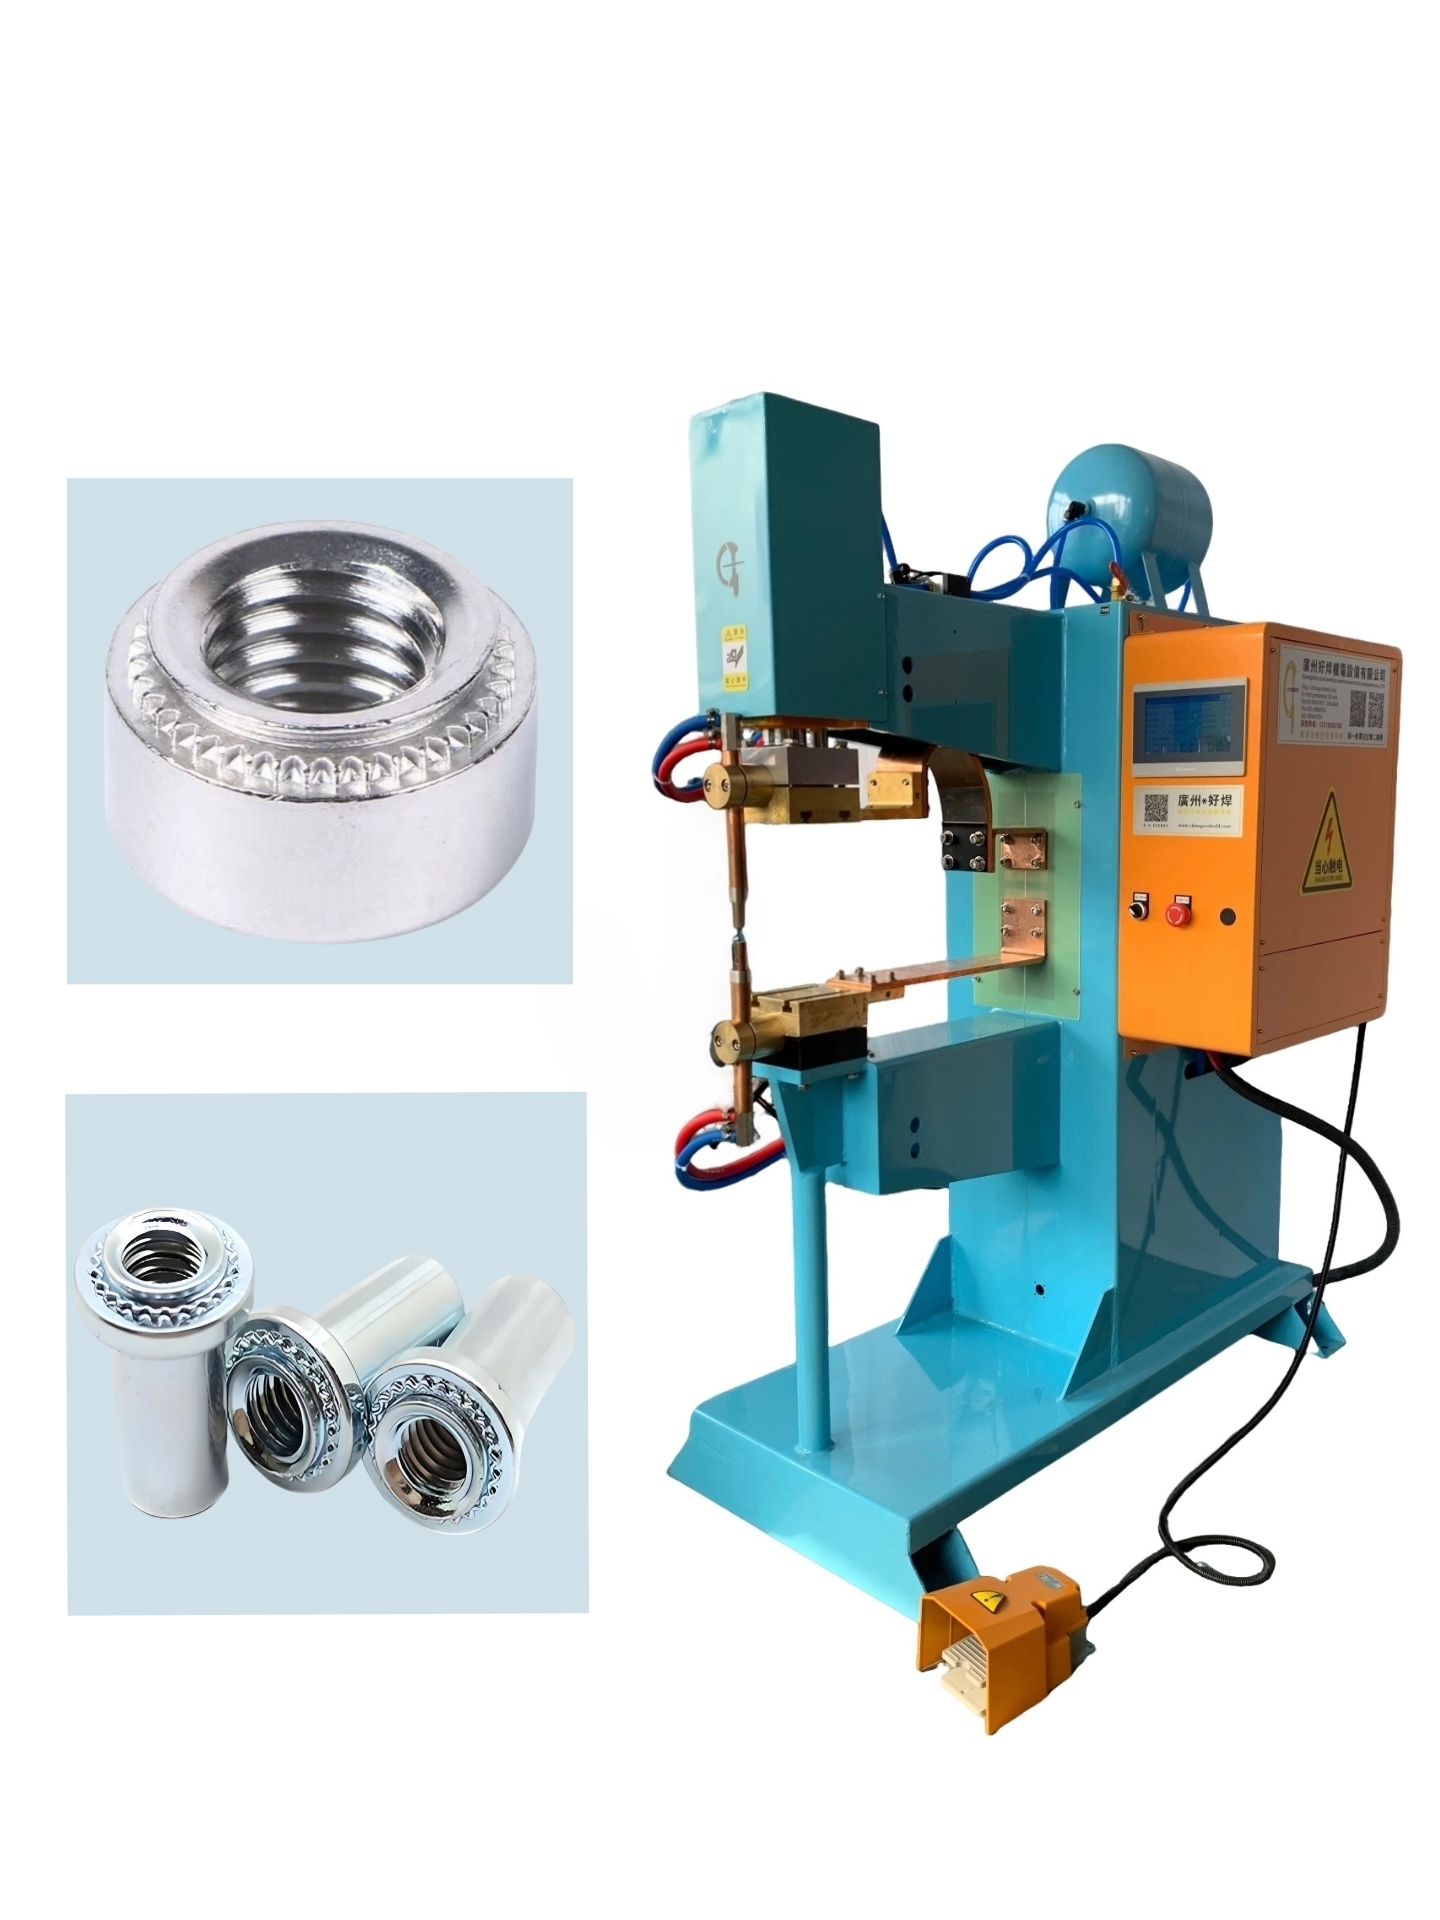
一、压铆螺母点焊机核心工作原理与设备优势
压铆螺母点焊机多采用中频逆变直流焊接架构,设备核心组成包含逆变控制系统、精密气压加压机构、水冷循环系统、智能参数显示屏、专用螺母焊接电极。设备工作逻辑为:控制系统预设焊接参数,加压机构对压铆螺母与板材施加恒定压力,逆变模块输出精准直流电流,利用工件接触面电阻瞬间产生高温熔融金属,配合设备保压系统完成熔核结晶,实现螺母与板材一体化固定。相较于普通交流点焊机、传统压铆设备,专用压铆螺母点焊机的电流输出更稳定、压力控制更精准、热影响区更小,从设备层面杜绝虚焊、脱焊、变形问题。
在深圳及珠三角钣金加工产业中,压铆螺母点焊机已成为标准化配套设备。该类设备的核心性能指标集中在:额定输出功率、电流调节精度、压力可调范围、水冷散热能力、响应速度。设备性能的匹配度,直接决定生产线的良品率、生产速度以及设备使用寿命,也是区分普通点焊设备与专用压铆螺母焊接设备的关键。
二、压铆螺母点焊机配套标准参数表(机型+参数适配)
不同规格压铆螺母、不同板材厚度,必须搭配对应功率的压铆螺母点焊机,同时匹配专属设备参数。小功率设备焊大螺母容易脱焊、焊不牢,大功率设备焊薄板极易烧穿、变形。下面整理工厂通用的M4-M10压铆螺母对应机型与设备调试标准参数,适配低碳钢、不锈钢主流材质,可直接用于压铆螺母点焊机参数设定。
压铆螺母规格 | 适配板材厚度(mm) | 焊接电流(kA) | 预压时间(ms) | 焊接时间(ms) | 保压时间(ms) | 电极压力(N) | 适配设备功率(kVA) |
|---|---|---|---|---|---|---|---|
M4 | 0.8-1.2 | 6.0-7.5 | 200 | 150 | 250 | 1800-2200 | 80 |
M5 | 1.0-1.5 | 7.5-9.0 | 220 | 180 | 280 | 2200-2600 | 80-100 |
M6 | 1.2-2.0 | 9.0-11.0 | 250 | 200 | 300 | 2600-3000 | 100 |
M8 | 1.5-2.5 | 11.0-13.0 | 280 | 220 | 320 | 3000-3500 | 100-120 |
M10 | 2.0-3.0 | 13.0-15.0 | 300 | 250 | 350 | 3500-4000 | 120-160 |
设备参数适配说明:不锈钢材质硬度高、导热快,使用压铆螺母点焊机作业时,需在设备系统内将焊接电流上调10%-15%,同时延长30-50ms焊接时间;批量流水线生产工况,建议选用100KVA及以上大功率压铆螺母点焊机,设备输出更稳定,可避免长时间连续作业出现电流衰减、焊点不良。
三、压铆螺母点焊机设备调试与标准化操作流程
压铆螺母焊接出现质量问题,90%源于设备调试不当、设备状态异常。掌握压铆螺母点焊机的开机检查、参数设置、对位调试、作业规范,是保障良品率的核心,整套标准化设备操作流程如下。
1. 设备开机前整机检查
启动压铆螺母点焊机前,需要完成设备基础检查,避免设备故障导致焊接缺陷。首先检查设备水冷系统,确认水循环通畅、水温正常,无漏水、堵塞情况,防止设备高温过载;其次检查气压系统,确认设备工作气压稳定,无气压不足、漏气问题;最后检查设备电极头,若电极磨损、氧化、变形,需及时打磨或更换,电极状态直接影响设备压力与电流传导效果。同时清理设备工作台,保证作业环境整洁。
2. 设备参数精准设定
根据生产工件的螺母规格、板材材质与厚度,对照参数表在压铆螺母点焊机智能控制系统中录入对应参数,包含焊接电流、预压时间、焊接时间、保压时间、电极压力。参数录入完成后,不可直接批量生产,需先进行3-5次试焊,测试设备输出稳定性。同时校准设备定位工装,保证设备电极下压中心与压铆螺母中心完全重合,避免设备压力偏移造成螺母歪斜、虚焊。
3. 设备作业与实时监控
设备调试完成后,进入标准化作业阶段。压铆螺母点焊机启动后,会自动完成预压、焊接、保压整套动作,作业过程中需实时观察设备运行状态:电流数值是否稳定、下压压力是否均匀、有无异响、漏水、打火异常等设备问题。若出现焊点发黑、轻微飞溅,优先微调设备电流与保压参数,而非改动工件摆放位置。批量生产时,每半小时抽检一次工件,同步监测设备参数是否漂移,及时校准设备数据,保障批量生产一致性。
四、压铆螺母点焊机常见设备故障与解决办法
日常生产中,压铆螺母焊接不良大多是设备故障或设备参数漂移导致,整理高频设备问题,可快速排查修复,减少停机时间。
1. 设备焊接后螺母脱落、虚焊
核心设备原因:设备输出电流偏低、电极压力不足、保压时间过短、电极磨损严重导致导电不良。解决方式:上调设备焊接电流,校准设备气压压力,更换磨损电极头,重新锁定设备参数。
2. 设备焊接出现严重飞溅、板材烧穿
核心设备原因:设备瞬时电流过大、预压不足接触面缝隙大、水冷系统散热不佳导致局部高温。解决方式:下调设备焊接电流,延长设备预压时间,检查疏通设备水冷循环系统。
3. 设备频繁报错、电流输出不稳定
核心设备原因:设备电压不稳、线路接触不良、逆变模块过热、水冷散热失效。解决方式:检查设备供电线路,清理设备散热风道,重启设备校准系统参数,高温工况下避免设备长时间连续超负荷作业。
五、压铆螺母点焊机选型核心要点
市面上普通点焊机无法替代专用压铆螺母点焊机,选型时需结合自身生产工况匹配设备,避免小马拉大车、设备性能过剩等问题。第一,按螺母规格选功率,M4-M6小型螺母适配80-100KVA设备,M8-M10大规格螺母、厚板、不锈钢材质优先120-160KVA大功率压铆螺母点焊机。第二,批量量产优先选择中频逆变款压铆螺母点焊机,设备电流精准、稳定性强、节能省电。第三,深圳及周边精密加工企业,优先选择带智能数显、参数记忆、水冷恒温系统的新款设备,适配多品种、小批量、高精度生产需求。
六、压铆螺母点焊机日常保养延寿技巧
设备保养不到位会大幅缩短压铆螺母点焊机使用寿命,同时持续出现焊接瑕疵。每日作业结束后,需关闭设备电源与气阀,清理设备电极表面氧化层与工作台杂物;每周检查设备水冷液位、水管密封性、气压管路;每月紧固设备线路接口、校准设备压力与电流精度;长期停机需做好设备防尘、防潮处理,开机前提前预热设备,保证设备性能稳定。
总结:压铆螺母焊接质量的核心不在于工艺技巧,而在于选对压铆螺母点焊机、调准设备参数、做好设备维保。依托专用压铆螺母点焊机的精准输出能力,搭配标准化设备调试与操作规范,可彻底解决螺母脱落、飞溅、变形等常见问题,大幅提升生产效率与产品合格率,适配钣金、汽配、机箱机柜等各类工业生产场景。
如果您对我们的产品:压铆螺母点焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


