









压铆螺母点焊机和普通点焊机有什么区别?选型不踩坑对比指南
发布时间:2026-05-28 浏览次数:80
钣金加工、汽车零部件制造、机箱机柜生产等行业,压铆螺母的固定焊接是高频加工工序。很多中小型工厂在设备采购时,常常纠结于选用普通点焊机还是专用压铆螺母点焊机,甚至直接用普通点焊设备替代专用设备生产,最终出现批量虚焊、螺母脱落、板材烧穿、成品平整度差、良品率低下等诸多问题。大部分生产质量隐患,本质是设备选型错位,混淆了普通点焊机与压铆螺母点焊机的核心功能差异。为帮助各大加工企业精准匹配生产设备、规避采购与生产误区,本文将从设备结构、性能参数、焊接效果、适用场景、运维成本等多个维度,深度对比压铆螺母点焊机与普通点焊机的区别,同时提供完整的设备选型、工况适配、参数调试科普内容,为工业生产设备选配提供专业参考。广州好焊机电设备有限公司专注研发生产各类专用螺母焊接设备,针对压铆螺母焊接的工况特性优化设备结构与性能,适配珠三角、深圳地区各类精密五金批量生产需求。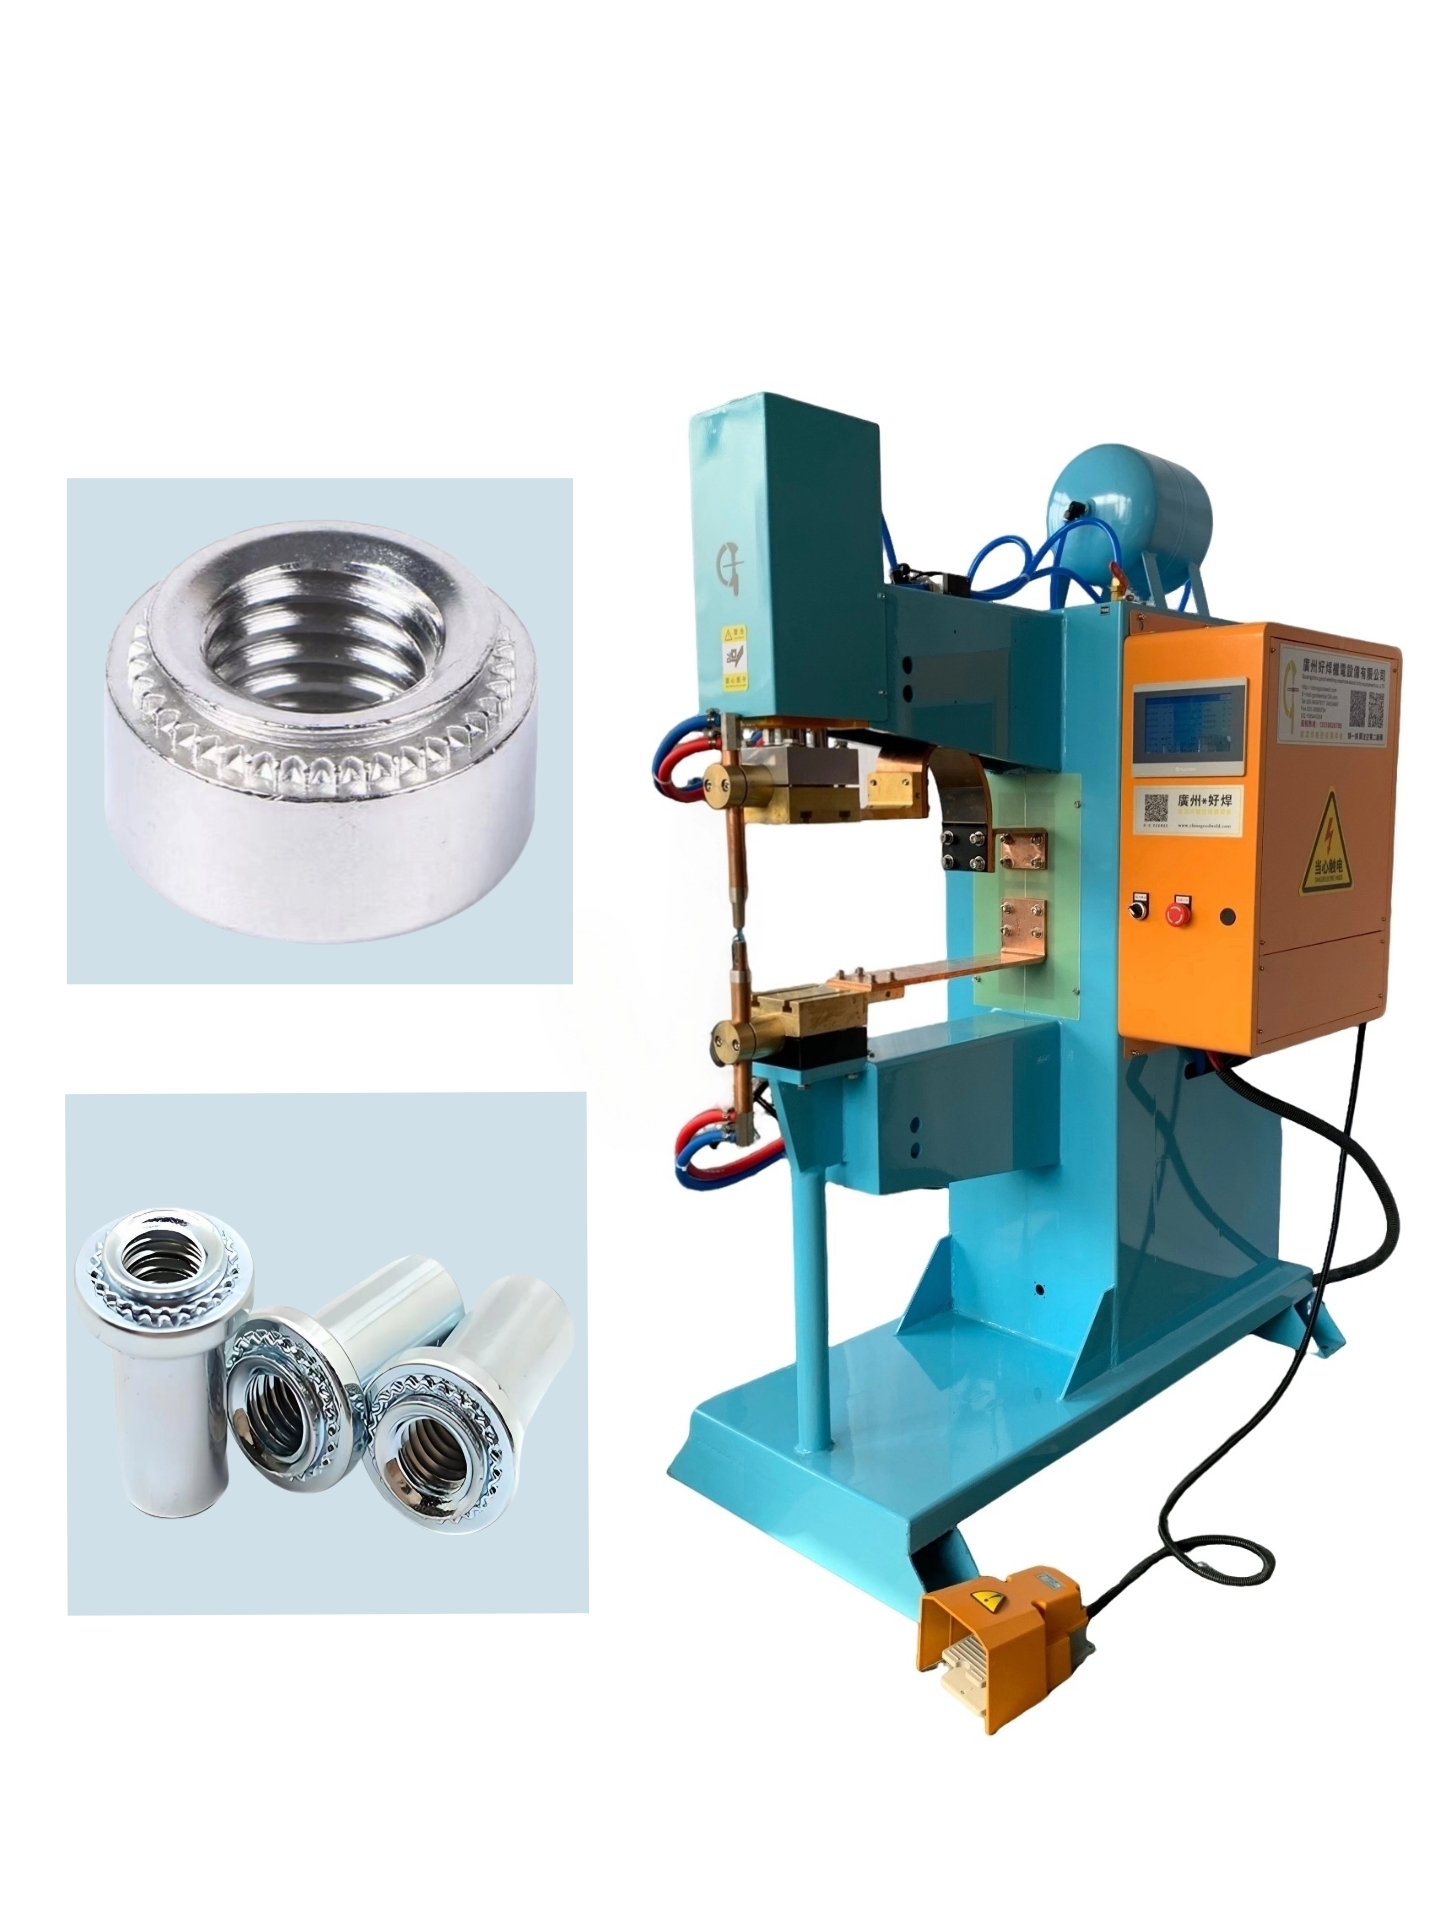
一、核心定位差异:专用设备 vs 通用设备
想要分清两款设备的区别,首先要明确二者的产品定位,这也是所有性能、场景差异的核心根源。普通点焊机属于通用型焊接设备,设计初衷是满足各类金属板材、简单五金件的临时点焊固定,适配场景广但针对性弱,设备结构、压力、电流系统均为通用化设计,没有针对螺母焊接的专项优化。
而压铆螺母点焊机属于工业专用细分设备,是针对压铆螺母、铆柱、螺丝紧固件与薄板熔接工艺专项研发的焊接设备。设备从加压结构、电流输出模式、电极造型、控制系统都做了针对性升级,完美适配压铆螺母平面贴合、低压稳焊、精密熔核的焊接需求,专门解决螺母焊接易偏移、易脱落、板材易变形的行业痛点,是批量标准化生产的专用设备。
二、硬件结构详细对比(核心差异点)
设备硬件结构的不同,直接决定了焊接精度、稳定性和成品质量,也是普通点焊机无法替代压铆螺母点焊机的关键,以下为两款设备核心硬件的详细区别解析。
1. 加压与传动结构差异
普通点焊机多采用简易气缸加压结构,压力输出波动大、加压响应速度慢,下压过程容易出现晃动、偏移问题。且设备压力调节档位粗放,无法实现小压力精准控压,焊接压铆螺母时,极易出现压力过大压穿薄板、压力不足导致螺母贴合不紧密的情况,造成虚焊、脱焊。
压铆螺母点焊机搭载精密恒压气压传动系统,配备专用稳压阀与缓冲结构,下压匀速平稳、无晃动,压力可精准微调。针对压铆螺母平整贴合的焊接要求,设备能够持续输出恒定压力,保证螺母与板材无缝贴合,从机械结构层面杜绝螺母歪斜、焊接错位问题,适配0.8mm-3mm不同厚度板材的精密焊接。
2. 电流控制系统差异
市面常规普通点焊机以交流可控硅控制为主,电流输出为脉冲式波动电流,稳定性极差,无法精准把控瞬时焊接热量。焊接压铆螺母时,热量忽高忽低,热量过高烧穿板材、飞溅严重,热量过低熔核不足、螺母固定不牢固,完全无法满足批量生产的一致性要求。
专业压铆螺母点焊机采用中频逆变直流控制系统,电流转换效率高、输出持续稳定,可实现毫秒级参数精准调控。设备能够根据螺母规格、板材材质自动匹配热量输出,热影响区极小,焊接温度均匀可控,既能保证螺母熔接牢固,又能最大程度保护薄板基材,无烧穿、无变形、无发黑瑕疵。
3. 电极与工装适配差异
普通点焊机电极为通用平头设计,无定位结构,焊接压铆螺母时无法精准限位,螺母极易偏移走位,需要人工反复对位,极大降低生产效率,且成品一致性差,对操作人员熟练度要求极高。
压铆螺母点焊机配备专用定制电极与定位工装,电极造型适配各类规格压铆螺母的外形结构,搭配专属定位夹具,可实现螺母快速定位、自动对位,无需人工反复校准。不仅大幅提升焊接精度和生产效率,还能保证每一个工件的焊接位置、焊接效果完全统一,适配流水线批量自动化生产。
4. 散热系统差异
普通小型点焊机多为风冷散热,散热效率低,长时间连续作业容易出现设备过热、电流衰减、性能下降等问题,仅适合间断式零散加工,无法满足工厂量产需求。
工业级压铆螺母点焊机全系搭载闭环水冷循环散热系统,散热速度快、散热均匀,可支持24小时不间断连续作业,设备性能稳定不衰减,完美适配五金厂、钣金厂大批量、高负荷的生产工况。
三、设备性能与焊接效果参数对比表
为更直观展现两款设备的差距,结合工业实测数据,整理压铆螺母点焊机与普通点焊机核心性能、焊接效果对比参数,可直接作为设备采购参考依据。
对比项目 | 普通通用点焊机 | 专用压铆螺母点焊机 |
|---|---|---|
电流控制精度 | 误差大、波动明显,热量不可控 | 毫秒级精准调控,电流输出稳定无波动 |
压力稳定性 | 压力波动大,下压易晃动偏移 | 恒压输出,下压平稳,贴合度极高 |
焊接良品率 | 70%-80%,易脱焊、烧穿、飞溅 | 99%以上,无虚焊、无变形、无发黑 |
连续作业能力 | 风冷散热,不宜长时间连续工作 | 水冷恒温,支持24小时量产作业 |
定位精度 | 无专用工装,对位偏差大 | 专用定位夹具,零偏移精准焊接 |
适配板材厚度 | 仅适配厚板,薄板极易烧穿 | 0.8mm-3mm薄板、厚板均可适配 |
生产效率 | 人工对位慢,返工率高,效率低 | 一键定位,批量焊接,高效省人工 |
适用场景 | 零散加工、简易板材点焊 | 压铆螺母批量焊接、精密五金量产 |
四、不同生产工况设备选型建议
结合珠三角、深圳地区五金加工企业的主流生产工况,针对性给出设备选型方案,帮助企业按需匹配设备,避免资源浪费或产能不足。
1. 适合选用压铆螺母点焊机的场景
长期批量生产机箱机柜、钣金配件、汽车零部件、精密五金压铆螺母工件;板材厚度≤2.5mm薄板加工,对工件平整度、外观质量要求高;产品出货标准严格,不允许焊点发黑、飞溅、螺母歪斜;流水线自动化量产,需要稳定高良品率的生产场景,必须选用专用压铆螺母点焊机。
2. 可使用普通点焊机的场景
仅做少量样品打样、零散小批量加工;工件为厚板材,对外观精度、牢固度要求较低;无长期量产需求,临时点焊固定加工,可选用普通点焊机临时作业,不建议作为主力生产设备。
五、设备采购与使用常见误区避坑
很多企业在设备采购和使用中,容易陷入认知误区,导致生产成本增加、产品质量不稳定,以下是行业高频误区及专业解答。
误区一:功率足够就能通用焊接。很多人认为只要设备功率够大,普通点焊机就能焊压铆螺母。实际上,功率只是基础参数,普通点焊机缺少精准控流、恒压结构和专用定位工装,哪怕功率再大,也无法解决偏移、虚焊、变形等核心问题,无法替代专用设备。
误区二:小批量生产没必要用专用设备。小批量、多品种的精密工件,对精度要求更高,普通点焊机返工率极高,反而会浪费人工和物料成本。专用压铆螺母点焊机调试简单、适配性广,小批量打样和大批量量产都能保证品质。
误区三:设备参数可以通用套用。不同品牌、不同架构的压铆螺母点焊机,输出特性存在差异,不可直接照搬网络通用参数。需根据设备实际功率、板材材质、螺母规格,试焊后微调参数,锁定专属设备参数方案,保证焊接稳定性。
六、压铆螺母点焊机长期使用优势总结
从长期生产经营角度来看,压铆螺母点焊机的综合性价比远高于普通点焊机。首先,设备良品率极高,大幅减少返工、报废成本,降低物料损耗;其次,设备自动化程度高、操作简单,新手可快速上手,节省人工成本;最后,设备稳定性强、故障率低、使用寿命长,水冷散热结构可长期高负荷作业,适配工厂常态化量产需求,是精密五金加工企业降本增效的核心设备。
总结:普通点焊机是通用型辅助设备,而压铆螺母点焊机是针对螺母焊接工艺的专用工业设备,二者在结构、精度、稳定性、量产能力上存在本质差距。加工企业想要保障产品质量、提升生产效率、降低生产成本,针对压铆螺母焊接工序,必须选用专用压铆螺母点焊机,拒绝设备混用、错用,从设备源头解决焊接质量问题。
如果您对我们的产品:压铆螺母点焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


