









压铆螺母点焊机多大功率够用?完整选型参数科普
发布时间:2026-05-29 浏览次数:152
很多钣金、五金、机械制造从业者,在采购压铆螺母点焊机时都会纠结一个核心问题:不同规格压铆螺母、不同板材厚度,到底该选配多大功率的点焊机,怎样选型才不会出现焊不牢、焊穿、飞溅大等工艺问题。压铆螺母点焊属于精密电阻焊工艺,并不是功率越大越好,而是要遵循螺母规格匹配板材厚度、材质匹配电流参数的原则,只要按照标准参数选型,就能兼顾焊接强度、成品外观和生产稳定性。广州好焊机电设备有限公司长期专注电阻焊设备工艺研发,积累了整套压铆螺母点焊标准化参数体系,适合全行业通用参考。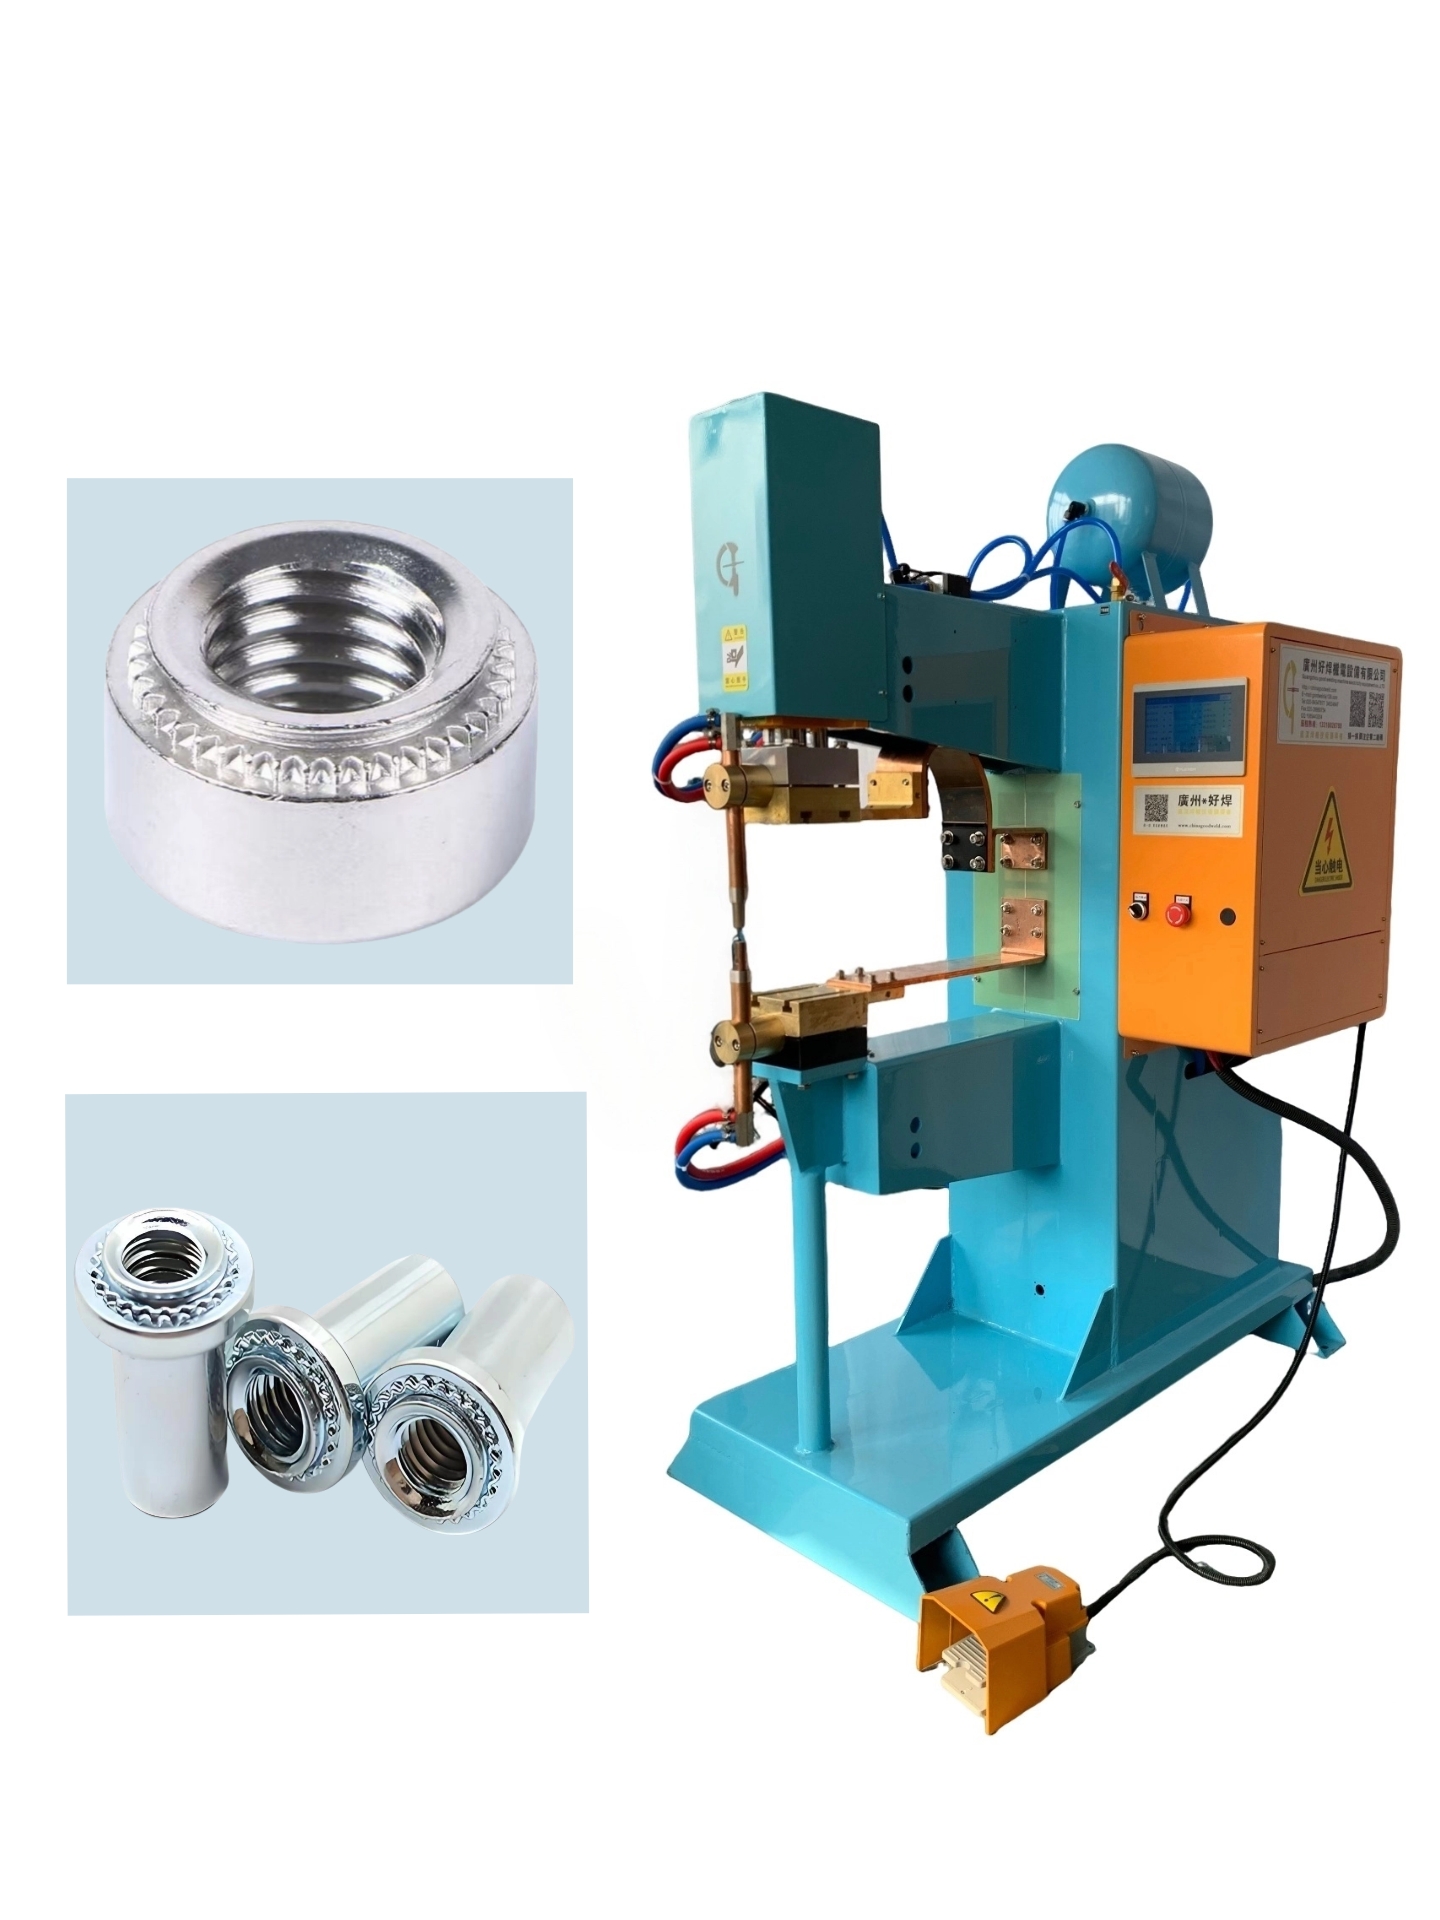
一、压铆螺母点焊机焊接基本原理
压铆螺母点焊机主要用于各类六角、四方、圆型压铆螺母与金属板材的固定式熔接成型。设备依靠电极施加恒定压力,让螺母花齿面与板材紧密贴合,再瞬间通入大电流,利用接触面接触电阻产生高温,使金属局部熔融形成焊核,在保压冷却后牢牢结合为一体。
相比传统攻丝、铆接、螺丝固定工艺,压铆螺母点焊优势十分明显:焊接后板面平整无开孔变形、螺纹承载拉力更强、装配效率更高,适合批量流水线生产,可焊接冷轧板、镀锌板、不锈钢、铝板等常用金属材质,是机箱机柜、汽车配件、家电五金、精密钣金行业的标配工艺设备。
二、压铆螺母规格与焊机功率标准参数表
下面整理行业通用 M4–M10 全规格压铆螺母配套参数,包含适配板厚、推荐功率、焊接电流、电极压力、焊接时长,可直接作为选型和机台调试依据。
表格
| 压铆螺母规格 | 适配板材厚度 | 推荐焊机功率 | 焊接电流 (kA) | 电极压力 (kN) | 焊接时长 (ms) | 适用生产工况 |
|---|---|---|---|---|---|---|
| M4 | 0.8–1.0mm | 60–80KVA | 4.8–6.5 | 1.4–2.0 | 55–85 | 精密电子、小型五金配件 |
| M5 | 1.0–1.2mm | 80KVA | 6.5–8.0 | 1.8–2.4 | 75–100 | 家电外壳、普通钣金件 |
| M6 | 1.2–1.6mm | 80–100KVA | 8.0–9.8 | 2.2–2.9 | 95–130 | 机箱机柜、通用五金加工 |
| M8 | 1.6–2.2mm | 100–125KVA | 9.8–12.3 | 2.6–3.3 | 120–160 | 机械结构件、汽车零部件 |
| M10 | 2.2–3.0mm | 125–160KVA | 12.3–15.0 | 3.0–3.9 | 150–200 | 重型机架、厚板工业构件 |
从表格可以清晰看出规律:螺母规格越大、板材厚度越厚,所需焊机额定功率、焊接电流和保压压力都要同步上调。如果小功率机器硬焊大规格螺母,极易出现虚焊、拉脱力不达标;反之大功率焊薄板,容易直接焊穿板面、压坏螺母螺纹,严格按参数匹配是最稳妥的选型方式。
三、普通交流与中频逆变压铆螺母点焊机核心差异
目前市面上主流分为普通交流款和中频逆变款两类,两者在工艺表现、能耗、适用材质上差距很大,也是选型必须分清的关键点。
普通交流点焊机电流呈正弦波周期性过零,热输入不稳定,焊接热场忽高忽低,容易产生飞溅、焊点发黑、虚焊假焊;功率因数偏低,用电损耗大,长时间连续作业容易机身发热过载,仅适合普通冷轧板、低要求小批量加工,无法适配不锈钢、镀锌板等难焊材质。
中频逆变压铆螺母点焊机输出恒定直流电流,热输入均匀可控,电流调节精度高,焊接飞溅极少,焊后板面干净无需打磨;功率因数高,整体节电效果明显,负载持续率强,可满足 24 小时流水线量产。同时对镀锌板、不锈钢、高强钢板等难焊材料适配性极强,参数分段可调,支持预压、缓升、焊接、保压多段时序设置,适合中高端批量生产和自动化产线配套。
四、压铆螺母点焊机正确选型四大维度
1. 按螺母规格和板厚选型
日常生产只做 M4–M6 小规格螺母、板材偏薄,选用 80KVA 以内机型完全够用;经常加工 M8、M10 大规格螺母且板材偏厚,建议直接上 100KVA 及以上中频机型,预留功率余量,方便后续工件升级不用换设备。
2. 按生产产能选结构款式
小批量零散加工,选用脚踏式手动单点焊机,投入成本低、操作简单;日均产量大、流水线作业,优先配自动振动盘送料机型,自动排序、自动上料、自动定位焊接,大幅节省人工,提升整体产能。
3. 按板材材质确定机型类型
只焊普通冷轧铁板,交流款可以满足基础使用;只要涉及镀锌板、不锈钢、铝板压铆螺母点焊,建议直接选中频逆变机型,能有效解决涂层难熔、点焊起泡、焊不牢固等常见工艺难题。
4. 按使用场景考虑扩展性
有非标异形工件、特殊角度焊接需求的,可搭配定制工装夹具;后期要对接自动化产线、机械手联动的设备,要预留信号接口和时序控制功能,避免后期改造受限。
五、常见焊接故障原因及标准解决方法
- 螺母焊接后拉脱力不足多为焊接电流偏低、预压时间不够、电极贴合不紧密。可小幅上调焊接电流,适当延长预压和保压时间,清理电极头氧化层,保证螺母花齿与板材完全贴合。
- 焊接飞溅大、板面发黑电极表面磨损氧化、压力配比不合理、电流上升过快。打磨修整电极头,适当加大电极压力、放缓电流上升斜率,中频机型可启用软启动模式,降低瞬间热冲击。
- 螺母焊接歪斜、螺纹变形送料定位偏差、电极垂直度偏移、压力过大。校正送料机构位置,调整电极同轴度,合理控制焊接压力,避免挤压损坏螺母螺纹结构。
- 设备连续作业频繁过热水冷循环不畅、负载持续率不足、参数设置超负荷。检查冷却水流量与水温,保持循环通畅,避免长时间满负荷连续作业,按机型额定工况合理排班生产。
六、总结
压铆螺母点焊机选型不用盲目追求大功率,核心就是看螺母规格、看板材厚度、看材质类型、看产能需求。常规小件选用标准功率机型,厚板大螺母和难焊材质优先选中频逆变结构,既能保证焊接强度和外观品质,又能降低长期用电成本和设备故障率。只要对照标准化参数表选型、规范调试工艺参数,就能稳定解决各类压铆螺母点焊生产难题。
如果您对我们的产品:压铆螺母点焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


