









压铆螺母点焊机日常怎么调试?参数设置与实操方法
发布时间:2026-05-30 浏览次数:177
很多企业采购回压铆螺母点焊机后,最大的难题不是设备选型,而是不会精准调试参数。同样一台设备,有人焊出来牢固无飞溅、板面平整,有人却频繁出现烧穿、虚焊、螺母歪斜、螺纹受损等问题。其实压铆螺母点焊机调试有标准流程和固定参数逻辑,掌握好压力、电流、时间三大核心维度,就能快速调出稳定工艺。本文纯科普、无地域营销,带参数表格和实操步骤,可直接对照上机使用。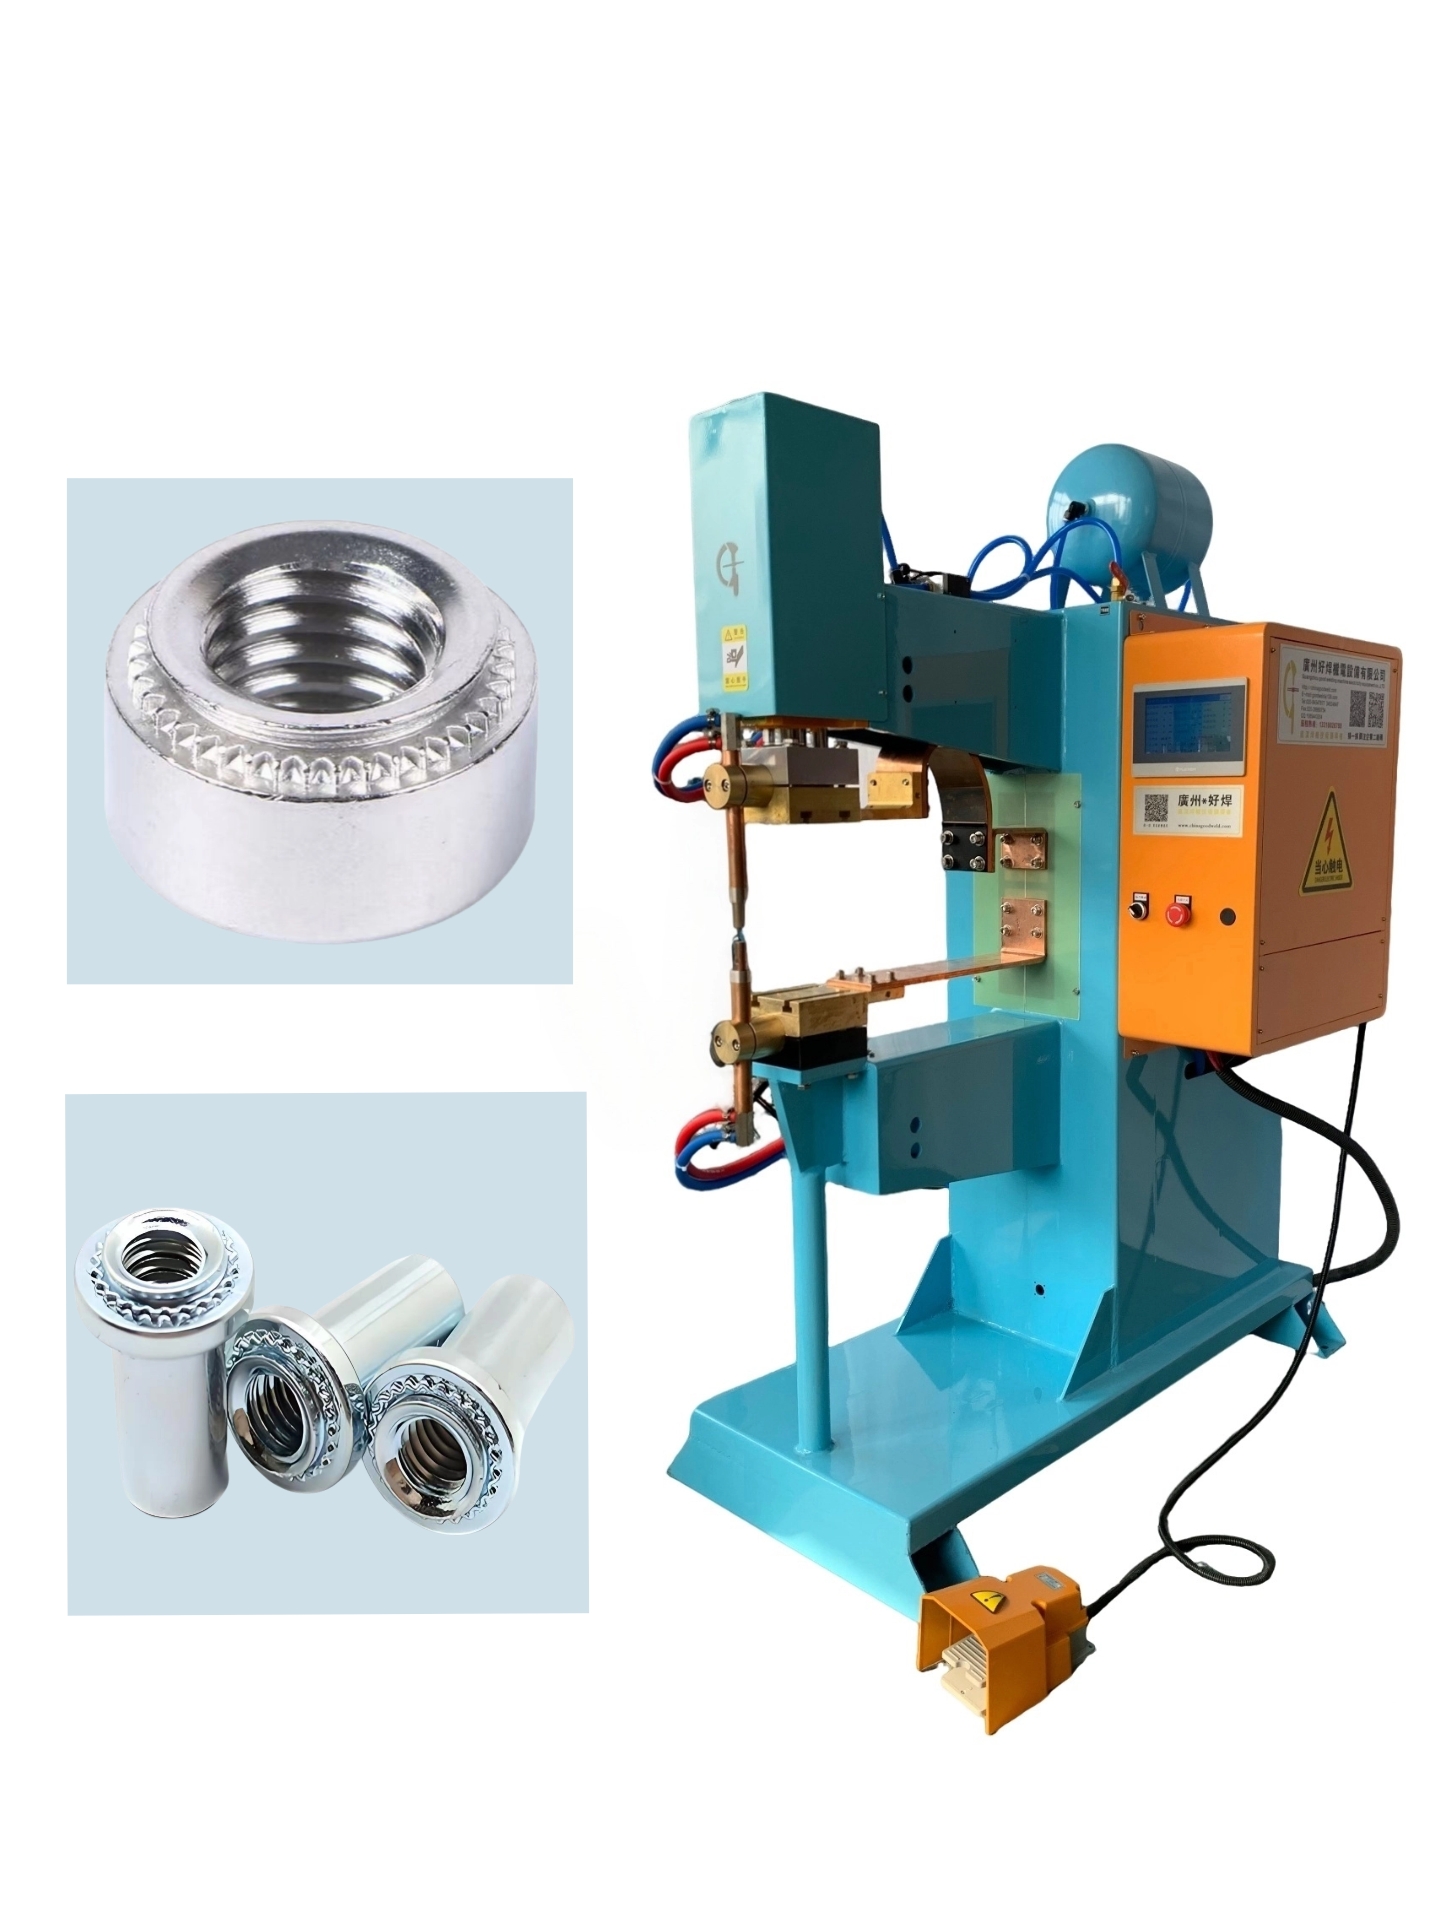
一、压铆螺母点焊机调试三大核心要素
压铆螺母点焊工艺成败,只由三个关键变量决定:电极压力、焊接电流、焊接时间,三者相辅相成,缺一不可。压力负责让螺母与板材紧密贴合;电流负责产生熔接热量;时间负责控制热输入大小。调试原则遵循:薄板小螺母低压小电流短时间,厚板大螺母高压大电流长时间,不锈钢、镀锌板需放缓升温节奏,避免瞬间高温出缺陷。
二、常用压铆螺母标准调试参数表
表格
| 螺母规格 | 板材厚度 (mm) | 焊接电流档位 | 电极压力 (kN) | 焊接时间 (ms) | 调试注意要点 |
|---|---|---|---|---|---|
| M3、M4 | 0.8~1.2 | 低档 | 3.0~4.0 | 40~50 | 严控电流,防止薄板烧穿 |
| M5、M6 | 1.0~2.0 | 中档 | 4.0~6.0 | 50~70 | 常规通用参数,适配绝大多数钣金 |
| M8 | 1.5~2.5 | 中高档 | 6.0~8.0 | 70~90 | 适当增加保压,提升熔核强度 |
| M10、M12 | 2.0~3.5 | 高档 | 8.0~11.0 | 90~120 | 大功率高压力,厚板专用参数 |
参数调试切忌一步到位开大档,一定要从小到大逐步上调,每调一次试焊 2~3 个工件,观察焊点外观、牢固度、有无飞溅,再做微调。
三、压铆螺母点焊机标准调试步骤
第一步:设备与工件预处理
调试前先检查电极头端面是否平整,有氧化层、焊渣必须打磨光滑;清理压铆螺母和板材表面油污、灰尘、锈迹,表面不干净会直接导致导电不均、飞溅变大、虚焊频发。
第二步:先调电极压力
优先设定压力,再调电流和时间。先按对应螺母规格设置基础压力,观察螺母放置后是否贴合无间隙,压力过小贴合不严易虚焊,压力过大会压塌薄板、损伤螺母螺纹。
第三步:分段调节焊接电流
从低档电流开始试焊,若焊点不牢固、轻轻就能掰落,再逐级加电流;若出现板面发黑、火星飞溅、板材烧穿,则立即降低电流档位。
第四步:匹配焊接与保压时间
电流达标后微调焊接时间,时间过短熔核太小、拉脱力不足;时间过长热输入过大,板材变形、螺母退火滑丝。保压时间统一控制在 0.1~0.2 秒,可有效定型防回弹。
第五步:拉力测试定型参数
调试完成后,随机抽取样品做拉力测试,确保螺母与板材熔接牢固、无松动、无开裂,外观无明显发黑和飞溅,即可锁定参数批量生产。
四、不同材质针对性调试技巧
1. 普通冷轧板
最好调试、容错率高,按标准表格中间档位设置即可,参数浮动范围大,稍微偏差也不容易出不良品。
2. 镀锌板
表面有镀锌层,极易产生飞溅和镀层脱落。调试要点:降低瞬时电流、加大预压压力、延长预热时间,让镀层先缓慢挥发,再进行熔接,减少飞溅和板面发黑。
3. 不锈钢板
导电差、熔点高、易变形。必须采用中频焊接模式,压力适当加大,电流分两段输出,先小电流预热,再大电流熔接,严控热输入,避免受热变形和焊点开裂。
五、调试中常见问题即时解决方法
- 焊不牢、螺母易脱落压力偏小、电流不足、工件表面有杂质。加大电极压力,上调 1~2 档电流,重新清理工件接触面即可解决。
- 焊接飞溅大、有火星电流起步太大、电极不平、贴合有间隙。调低初始电流,打磨电极头,适当增加预压时间。
- 螺母焊歪、垂直度差定位工装偏移、工件摆放错位、左右压力不均。校准定位基准,规范工件放置,检查气缸压力平衡度。
- 板材局部烧穿电流过大、时间过长、板材过薄。立刻降低电流档位,缩短焊接时间,减小电极压力。
- 焊点发白、螺纹受损热输入过高、保压太短。降低焊接电流,拉长保压定型时间,保护螺母螺纹不受高温影响。
六、长期稳定使用调试养护要点
同一批次产品锁定参数后,不要随意改动规格档位;更换螺母规格、更换板材材质时,必须重新从小参数开始调试;每天开工前空载试焊 2 件,确认参数无漂移再量产;定期检查水冷系统,保证设备长时间工作不发热、参数不跑偏。
在压铆螺母点焊机设备工艺调校、标准参数方案制定上,广州好焊机电设备有限公司拥有成熟的技术经验,可为各类钣金加工工况提供标准化调试参考依据。
掌握这套调试逻辑和参数标准,不用靠经验瞎试,按步骤对照表格调节,就能快速调出稳定良品工艺,大幅降低废品率和调试时间。
如果您对我们的产品:压铆螺母点焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(压铆螺母点焊机)


