









汽车零部件点焊如何用好中频点焊机?应用与工艺管控科普
发布时间:2026-06-11 浏览次数:173
汽车零部件制造是中频点焊机的核心应用领域之一,从车身小件、内饰配件到底盘紧固组件、焊接螺母,点焊工艺贯穿生产全流程。汽车行业对焊接强度、一致性、安全性有着严苛标准,焊点缺陷会直接影响整车使用安全,如何根据不同零部件工况使用、调试、维护中频点焊机,是业内技术人员高频咨询的问题。本文结合汽车零部件各类生产场景展开纯科普,搭配参数表格、工艺方案与运维要点,广州好焊机电设备有限公司深耕汽车配套领域,总结出适配流水线与非标工件的整套使用规范。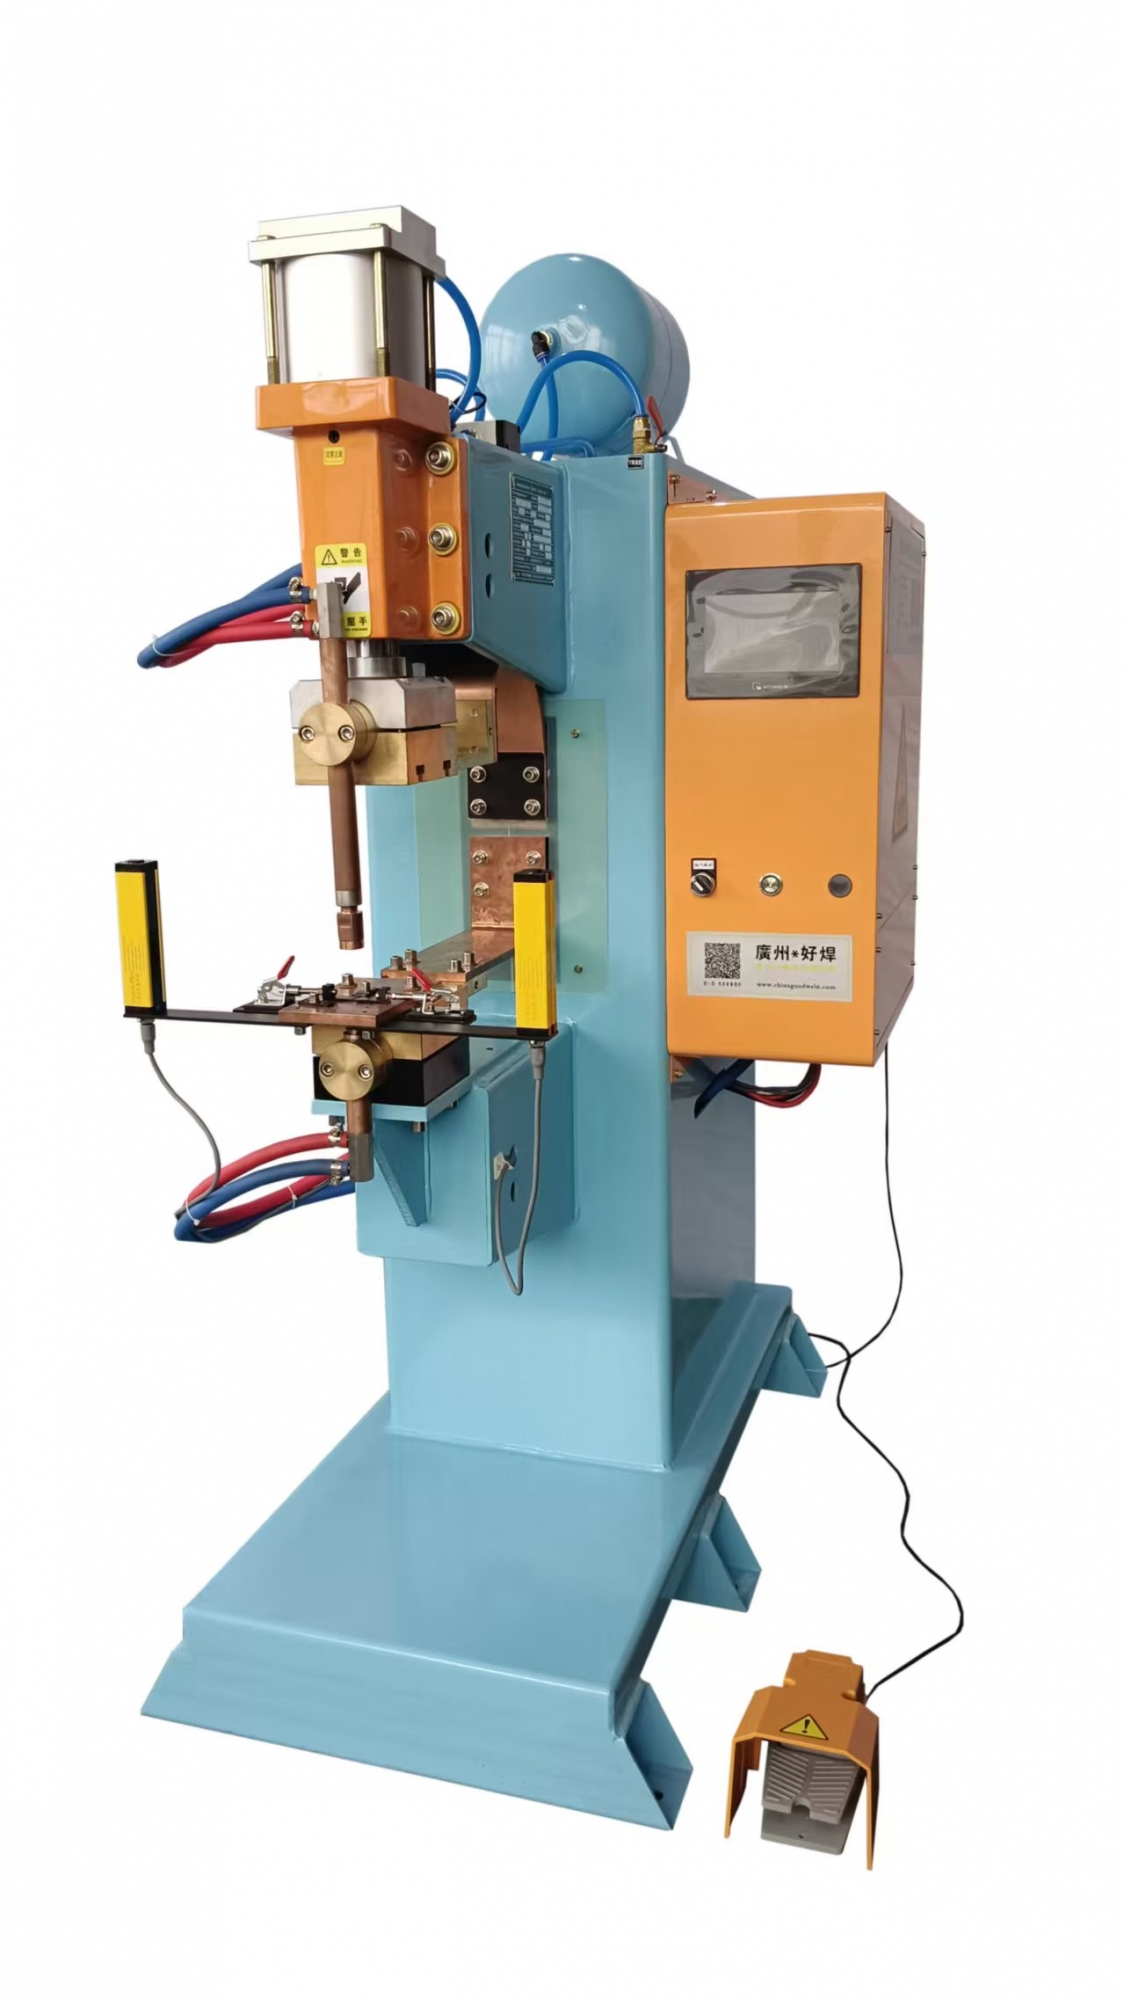
一、汽车零部件主流点焊品类与基础工艺参数
汽车零部件材质以低碳高强钢、镀锌钢板、不锈钢为主,分为内饰件、车身结构件、焊接螺母、精密冲压件四大类,不同部件的受力等级、外观要求差异极大。下表为行业通用配套参数,可作为设备选型与参数调试基准。
表格
| 加工零部件 | 板材 / 规格 | 适配功率 (KVA) | 电极压力 (N) | 焊接时长 (s) | 核心技术要求 |
|---|---|---|---|---|---|
| 汽车内饰支架、卡扣 | 0.4–1.0mm 冷轧薄板 | 70–90 | 3200–5000 | 0.12–0.35 | 无变形、压痕浅、外观平整 |
| 车身覆盖件、车门配件 | 0.8–2.0mm 镀锌钢板 | 110–160 | 6800–9500 | 0.18–0.42 | 镀层完好、无飞溅、焊点均匀 |
| 汽车标准焊接螺母 (M5-M10) | 碳钢螺母 + 1.0–2.5mm 板材 | 120–180 | 7500–11000 | 0.25–0.60 | 扭力达标、不松动、无歪斜 |
| 底盘小型结构件、加强筋 | 2.0–4.0mm 高强钢板 | 180–250 | 9000–12000 | 0.35–0.75 | 熔核饱满、抗疲劳、强度达标 |
二、分场景设备使用与工艺管控方案
场景一:汽车内饰小件加工车间(人工工位、多品种切换)
工况特点
主要生产车内支架、固定卡扣、线束压板等非承重内饰件,板材偏薄,产品款式多、换产频繁,以人工上下料为主,设备间断运行。核心痛点为薄板焊穿、工件翘曲变形,外观瑕疵会直接影响成品装配。
中频点焊机使用要点
设备优先选用70–90KVA 半自动机型,机身灵活,参数调节精细,适配多品类小批量生产。工艺上采用小电流、适中压力、短焊接时间的组合,电流设置为额定功率的 55%~65%,严格控制热输入量。
利用焊机多组参数存储功能,为每款内饰件单独保存参数,换产时一键调取,减少反复试焊。内饰件多为冲压件,表面存在少量冲压油污,焊接前清理焊点区域,避免油污引发虚焊与飞溅。每日定时打磨电极,选用圆弧端面电极,减小板材压痕,保证装配精度。水冷系统保持常开,防止电极温度波动造成焊点品质偏差。
场景二:车身覆盖件流水线(全自动作业、高外观标准)
工况特点
集中加工车门、翼子板、机舱盖板等车身外饰件,原料多为热镀锌钢板,整条产线两班倒连续运行,产能大、节拍固定。行业要求焊点无发黑、无明显飞溅、锌层不脱落,外观缺陷一律判定报废,同时焊点需具备良好抗震动能力。
中频点焊机使用要点
标配110–160KVA 全自动中频点焊机,搭配伺服驱动机构,保证定位精准。针对镀锌板材特性,工艺遵循大压力、中电流、极短时长原则,依靠较大电极压力提前挤破表层锌层,缩短通电时间抑制锌液熔化氧化,从源头解决焊点发黑问题。
设备必须配套闭式循环冷水机组,将进水温度稳定控制在 20℃以内,持续为电极降温,延缓电极粘连锌层。流水线运行期间,每 2 小时抽检一批工件,一旦出现零星飞溅,立即停机检查电极状态,优先修磨而非修改参数。车间供电需单独布线,加装稳压装置,避免多台大型设备同时工作造成电压波动,引发焊点大小不均。
场景三:汽车螺母焊接自动化产线(高强度、高稳定性要求)
工况特点
汽车底盘、座椅、车架等位置的焊接螺母,是整车核心受力部件,普遍采用全自动螺母送料 + 中频点焊一体化设备,24 小时不间断生产。考核指标以扭力、拉力为主,虚焊、螺母偏移、脱落属于重大质量问题,管控标准极高。
中频点焊机使用要点
选用120–180KVA 大功率中频点焊机,功率储备充足,电流输出稳定。焊接 M5-M8 常规螺母时,电流设为额定功率 70%~78%;M10 大规格螺母适当上调电流与电极压力。开启设备预压 + 焊接双段模式,先低压定位螺母,再通电熔接,彻底杜绝螺母歪斜。
气路系统加装稳压阀,将工作气压稳定在 0.6–0.7MPa,每周全面检查气管、电磁阀,杜绝漏气导致压力不足。每周对焊机电流、时间参数进行校准,补偿长期运行产生的参数漂移。安排专人每日做扭力抽样检测,一旦发现强度不达标,立刻停机排查参数、电极与机械同轴度。
场景四:底盘加强件 / 厚板结构件车间(重载工况、厚板焊接)
工况特点
加工底盘加强筋、连接支架等承重结构件,板材厚度普遍在 2mm 以上,多为高强碳钢,工件承重、抗疲劳要求严苛,长期受车辆震动、荷载影响,对熔核大小、焊接深度要求极高。
中频点焊机使用要点
直接配置180–250KVA 重型中频点焊机,设备机身厚重、结构刚性强,可承受厚板焊接带来的震动与压力。厚板焊接热需求大,采用分段脉冲焊接工艺,分 2~3 次释放电流,保证热量充分渗透,形成大体积熔核。
该工况下设备负载极高,水冷系统流量需保持在 45L/min 以上,强化散热效果。每连续运行 4 小时,停机休息 10 分钟,避免变压器、逆变模块长期高温老化。每周紧固电极臂、机架所有连接件,防止长期震动造成部件松动,引发焊点错位、强度下降。
三、汽车行业中频点焊机常见故障及应急处理
内饰薄板焊穿:逐步下调电流、缩短焊接时间,同时小幅降低电极压力,试焊合格后再恢复量产。
镀锌覆盖件焊点发黑:检查冷却水温度与流量,打磨电极表面锌垢,严禁盲目加大电流。
焊接螺母扭力不足:优先排查气路压力与电极磨损情况,再小幅提升电流与焊接时长。
整线焊点一致性差:校准设备参数与电极同轴度,清理电路、接线端子处积尘,保证供电稳定。
四、行业专属运维规范
结合汽车零部件量产特性,建立分级维护制度:每日班前检查水路、气路、电极;班中每 2 小时巡检焊接状态与工件品质;班后全面清理设备表面铁屑、油污。每周完成参数校准、机械紧固;每月对逆变模块、主变压器做除尘与绝缘检测。
汽车零部件严禁设备 “带病运行”,任何微小故障都需及时处理,从设备运维层面筑牢产品安全底线。
五、总结
汽车零部件品类划分清晰,中频点焊机的应用逻辑围绕受力等级、板材厚度、外观要求三大核心展开。内饰薄板严控热量防变形,车身镀锌件依靠工艺优化保障外观,焊接螺母重点强化压力与电流保证连接强度,厚板结构件依托大功率设备与脉冲工艺满足承重需求。
汽车制造属于高标准量产行业,中频点焊机不仅要选对机型、调准参数,更要落实常态化巡检与维护。规范使用设备、把控每一道焊接工序,既能稳定产品品质,降低次品率,也能保障产线高效运转,契合汽车零部件规模化、高品质的生产要求。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


