









中频焊机频繁高温保护跳闸?各加工行业场景检修指南
发布时间:2026-06-12 浏览次数:175
中频点焊机核心核心动力单元为逆变 IGBT 模块,连续焊接、工况恶劣时极易出现模块过热、设备自动停机保护,是钣金、五金、家电配件、汽车零部件工厂技术员高频咨询故障。一旦高温保护跳闸,产线直接停工,批量订单被迫中断。本文围绕中频焊机逆变过热故障,结合四大主流加工行业真实工况分析诱因、标准化排查步骤、长效预防方案,广州好焊机电设备有限公司结合多年售后维修案例整理完整实操方案。
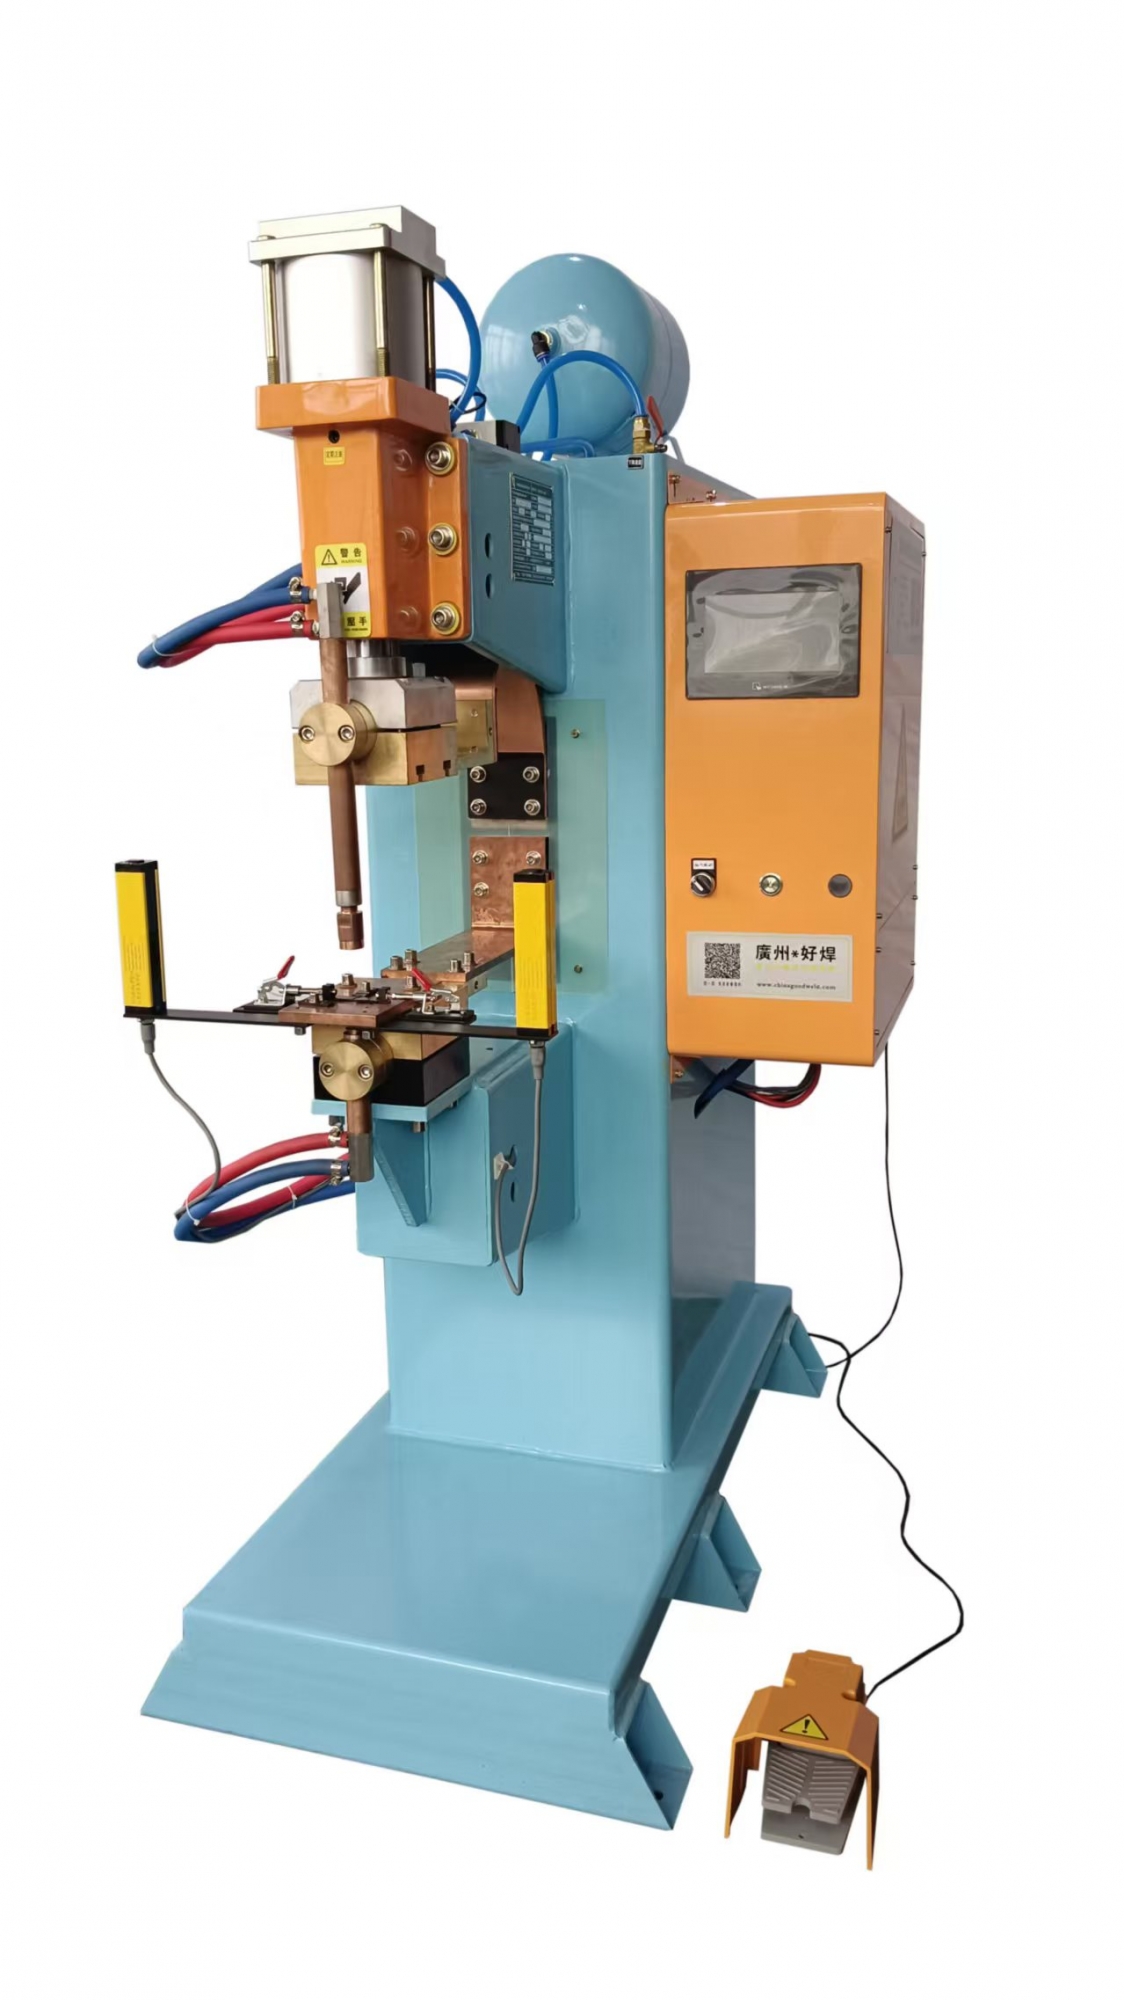
一、逆变模块正常工作标准与过热分级判定
逆变模块依靠水冷 + 机身风冷双重散热,先明确基础运行参数,快速区分正常温升与危险过热:
表格
| 检测项目 | 正常标准状态 | 轻度过热(预警) | 严重过热(直接停机保护) |
|---|---|---|---|
| 模块表面温度 | 40℃-60℃ | 70℃-85℃ | ≥90℃,系统报警停机 |
| 冷却水进水温度 | ≤25℃ | 26℃-32℃ | >35℃,散热失效 |
| 负载连续运行时长 | 4 小时内停机冷却 10 分钟 | 连续 6 小时不停机 | 全天满负荷无间断作业 |
| 设备风扇状态 | 持续匀速运转 | 风扇异响、转速变慢 | 风扇停转、积灰堵塞 |
逆变模块过热根源分为三大类:冷却系统失效、长期超负荷作业、内部积尘散热风道堵塞,不同加工车间工况,故障主次原因完全不同。
二、四大主流行业场景故障拆解与解决办法
场景 1:小型五金作坊(60-80KVA 小功率中频焊机,间断生产)
工况特点
设备采购成本有限,大多搭配简易开放式水箱水冷,无专业冷水机;每日断断续续焊接 4-5 小时,操作人员不熟悉散热规范,经常无水、小水量强行作业;工件混杂薄板、小螺母,频繁满电流试焊。
过热高发原因
简易水箱容积过小,长时间焊接后水温快速飙升,无法带走逆变热量;
水管细、管路弯折挤压,冷却水流量不足,模块降温效率大幅下降;
长期不清理水箱水垢、铁屑杂质,水路轻微堵塞。
针对性解决措施
水箱容积最低更换 80L 以上,夏季高温时段定时添加凉水,杜绝水温超过 30℃;
理顺全部水管,禁止折弯、压扁管路,每月拆开接头清理水垢;
小功率焊机禁止长期满功率焊接,薄板工件电流控制在额定 60% 以内,减少模块负荷;
每日停机后保持水泵多运转 3 分钟,带走逆变模块残留余热再断电。
场景 2:钣金加工厂(100-160KVA 中频焊机,8 小时连续量产)
工况特点
长期焊接 1.0-3mm 冷轧板、镀锌板,全天满负荷连续点焊,车间粉尘、钣金铁屑量大;标配基础闭式水冷,但很少定期维护风道、散热风扇;多台焊机并排摆放,设备之间无散热间隙。
过热高发原因
钣金铁屑、粉尘吸附在逆变散热风道、风扇叶片上,风道堵塞空气不流通;
多台焊机紧贴摆放,设备散热热风互相循环,环境温度持续升高;
镀锌板焊接需要持续大电流输出,逆变模块长期高负载运行。
针对性解决措施
每周断电拆开设备侧板,用低压吹风机清理逆变模块、风扇、风道堆积铁屑粉尘;
焊机之间预留 80cm 以上散热间距,车间加装工业排风扇降低整体环境温度;
镀锌钣金焊接启用焊机分段脉冲工艺,避免单次持续大电流输出,减轻模块负荷;
闭式冷水机每月清洗散热滤网,保证进水温度稳定 22℃以内。
场景 3:家电配件自动化流水线(120-160KVA 全自动中频焊机,两班倒 16 小时生产)
工况特点
设备 24 小时两班不间断作业,焊接家电螺母、镀锌外壳,设备负载持续率常年拉满;自动化机型内部结构紧凑,风道狭小,微小杂质即可堵塞散热通道;班组交接缺少设备散热检查流程。
过热高发原因
两班倒无停机冷却时间,逆变模块热量持续累积,散热系统无法完全散热;
班组交接不检查水冷机组运行状态,偶尔出现水泵空转缺水运行;
散热风扇轴承长期高速运转磨损,转速下降,风冷辅助散热失效。
针对性解决措施
制定强制停机制度,每连续运行 4 小时停机 10 分钟,水冷全程保持开启散热;
每班开机前检查冷水机运行指示灯、水流报警装置,缺水立即停机补水;
每半月检查散热风扇运转状态,出现异响、转速变低直接更换风扇,避免风冷失效。
场景 4:汽车厚板结构件车间(180-250KVA 重型中频焊机,厚板焊接)
工况特点
加工 2-4mm 高强钢板、底盘焊接螺母,焊接所需电流、压力大,逆变模块瞬时峰值负载极高;大功率焊机水路管路粗但易沉淀水垢,车间夏季环境温度可达 35℃以上。
过热高发原因
厚板焊接瞬时峰值电流大,逆变模块瞬间发热量大,散热系统跟不上瞬时热输出;
长期使用自来水循环,管路、模块水冷通道结厚水垢,导热效率暴跌;
车间无降温设备,环境高温叠加设备自身发热,双重升温。
针对性解决措施
水冷系统更换纯净水 + 专用除垢剂,每季度完整清洗一次整机水路,清除内壁水垢;
厚板焊接采用双段焊接模式,分段释放电流,降低单次峰值负荷;
车间配套工业冷风机,将设备周边环境温度控制在 30℃以内,辅助整机散热。
三、逆变模块过热统一快速排查步骤(所有车间通用)
观察报警:设备提示过热停机,第一时间查看冷水机水流、水温数值,判断水冷是否故障;
外部散热检查:断电后清理机身散热风扇、进出风口粉尘铁屑,排除风道堵塞;
水路检查:查看水管有无弯折、漏水、水垢堵塞,疏通管路后重新试机;
负荷检测:降低焊接电流 30% 空载运行半小时,若不再报警,判定为长期超负荷;
硬件检测:清理、降温后仍频繁过热,联系维修人员检测 IGBT 模块老化、温度传感器故障。
四、分行业日常预防保养标准,杜绝逆变过热跳闸
五金小作坊:3 天更换一次水箱循环水,不长期满功率焊接,间断作业;
钣金加工厂:每周清理设备内部粉尘铁屑,焊机预留散热空隙,定期维护冷水机;
家电自动化产线:每班检查水冷机组,每 4 小时强制停机冷却,半月检修散热风扇;
汽车厚板加工车间:季度水路除垢,使用软化水循环,车间配套降温设备,优化焊接工艺降低峰值电流。
五、行业常见错误操作避坑
误区:设备过热停机立刻重启。模块未充分降温强行开机,会加速 IGBT 老化,直接烧毁模块;正确做法:水冷持续运转冷却 20 分钟后再试机。
误区:为提升焊接强度持续拉满电流。长期峰值负载是逆变模块烧毁首要诱因,优先优化压力、焊接时间,而非单纯加大电流。
误区:忽视设备风道粉尘。铁屑堆积不仅造成散热差,还会引发电路短路,双重损坏设备。
误区:简易水箱长期不换水。水垢附着模块水冷板,永久降低散热能力,维修成本极高。
六、全文总结
中频点焊机逆变模块过热自动保护,核心问题集中在水冷散热不足、风道堵塞积尘、长期超负荷焊接、车间环境高温四点。不同行业工况故障侧重点不同:小作坊多为简易水冷水箱散热差;钣金厂问题集中在粉尘堵塞风道;自动化流水线缺少强制冷却时间;厚板汽车配件车间水垢与瞬时高负荷是主要隐患。
严格落实分场景水冷维护、风道除尘、合理控制焊接负载、定时停机散热四项基础规范,能大幅减少逆变过热停机故障,延长 IGBT 逆变模块使用寿命,避免产线停工造成订单损失,稳定车间连续生产节奏。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


