









中频点焊机螺母点焊歪斜、跑位怎么调?五金 / 钣金 / 汽车配件中频焊机实操指南
发布时间:2026-06-12 浏览次数:150
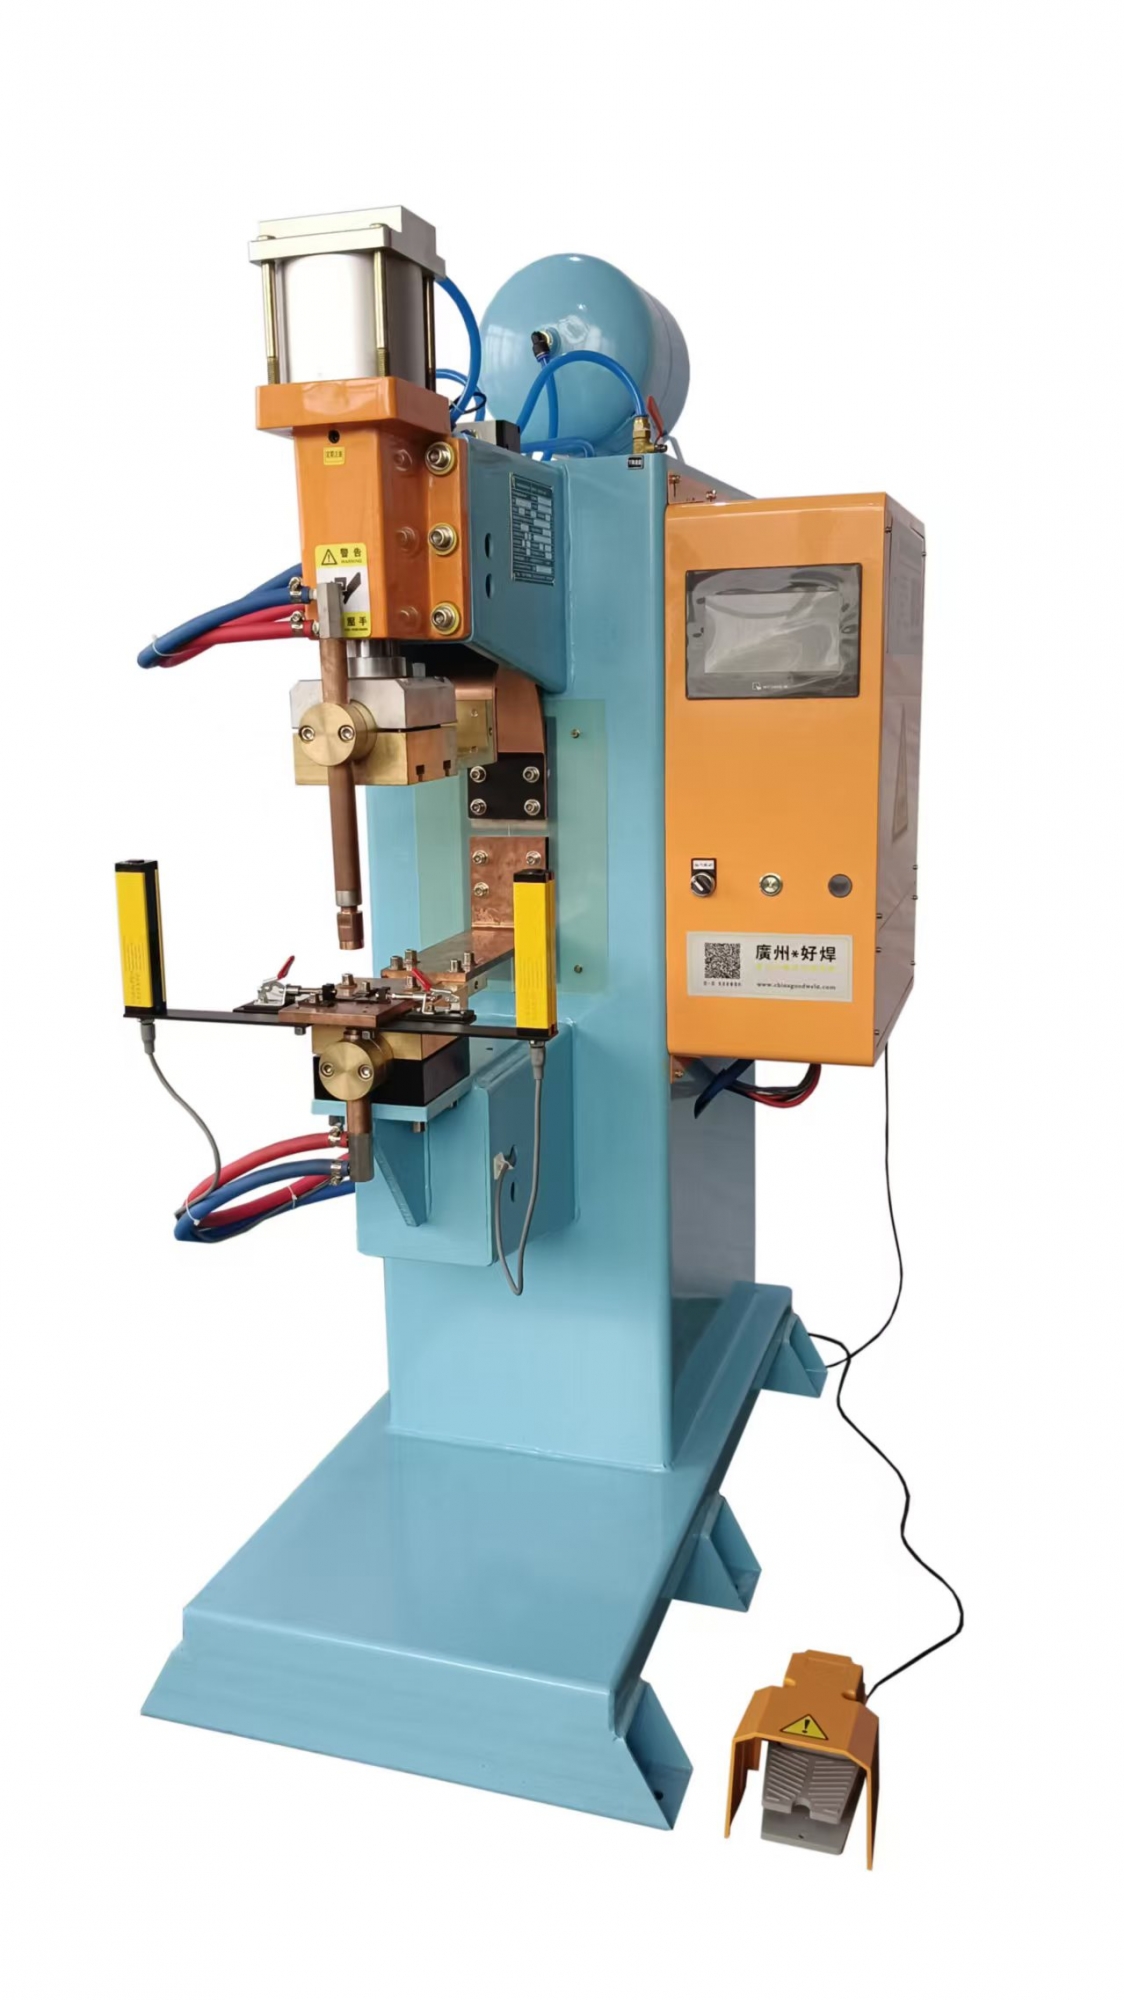
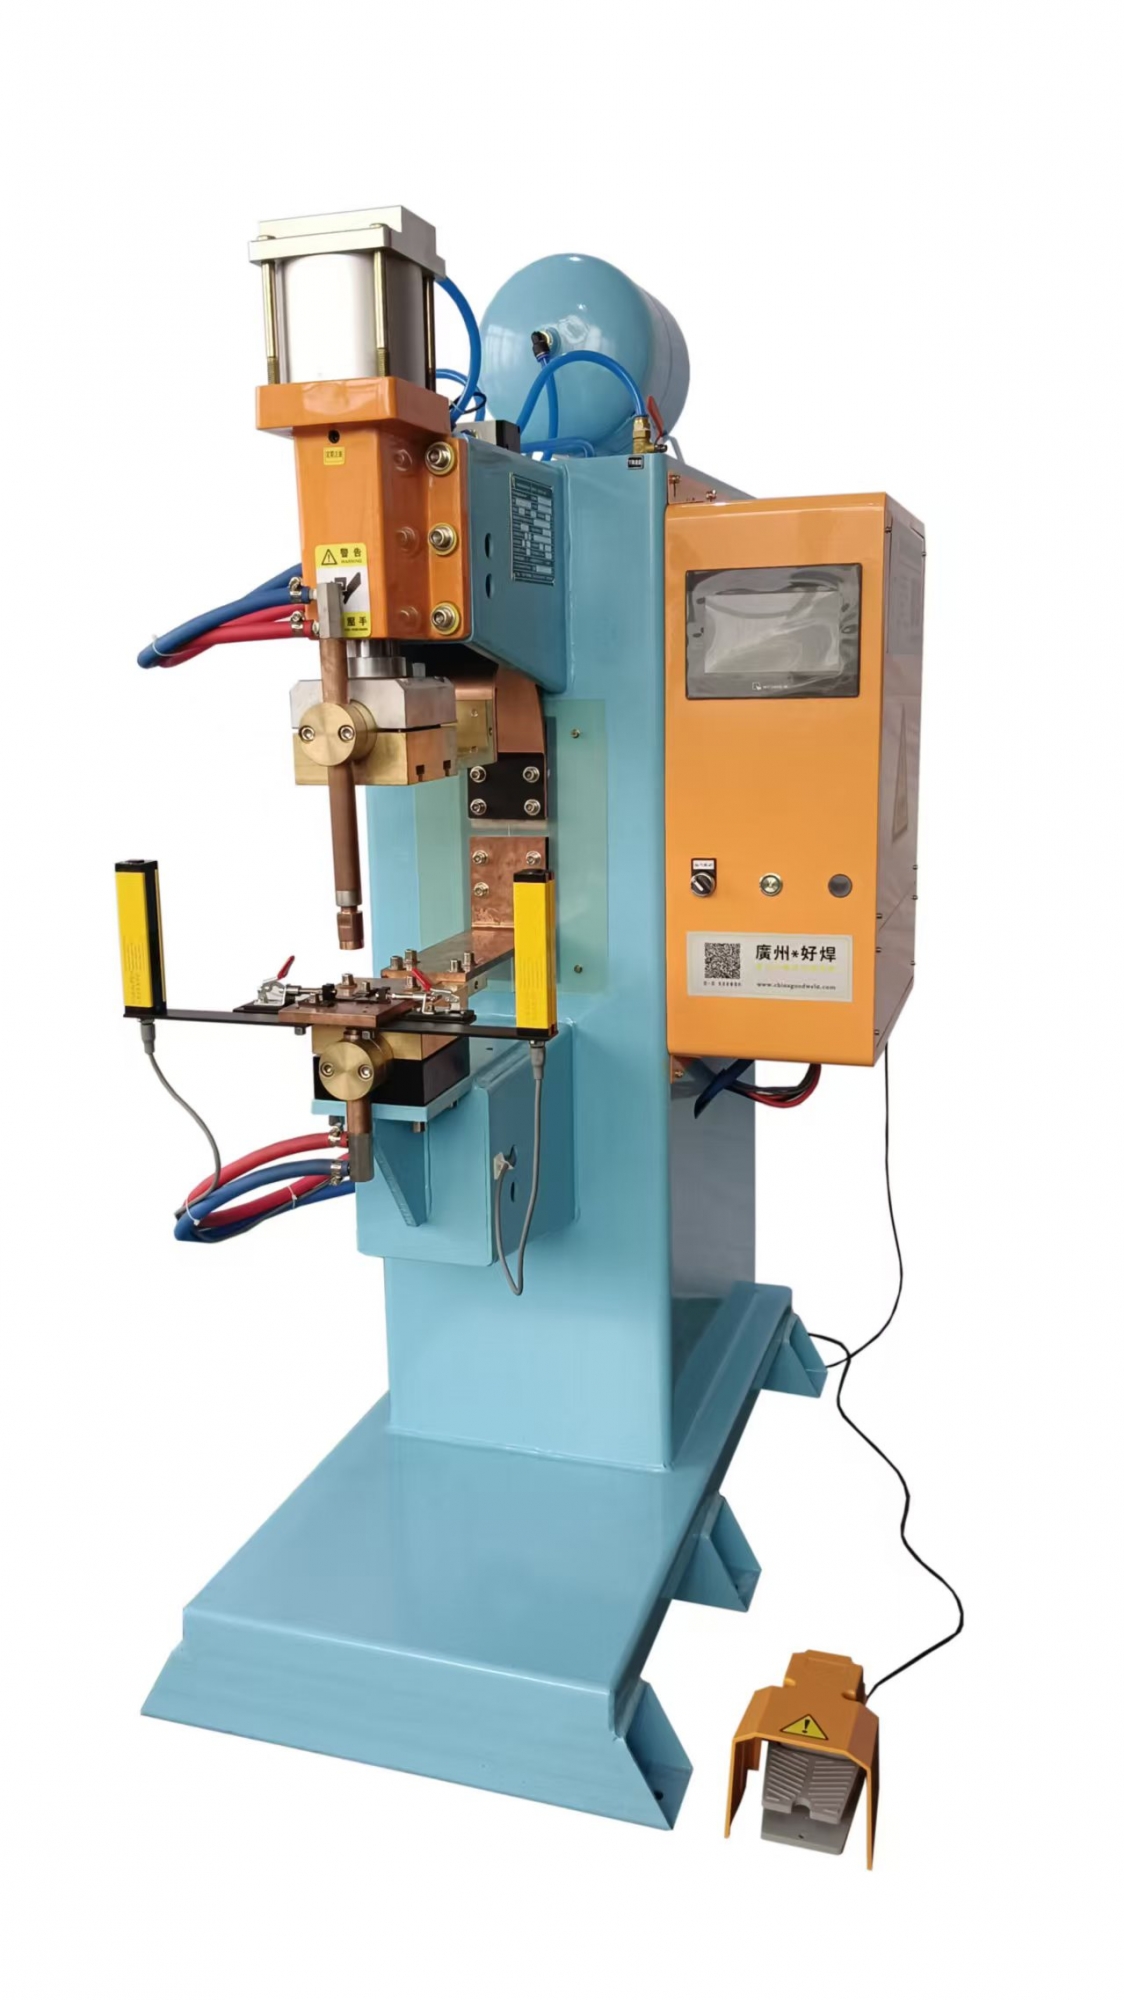
凸焊螺母焊接是中频点焊机最常用工序之一,五金冲压件、钣金机箱、汽车底盘配件、家电壳体都需要焊接螺母。生产中螺母左右偏移、倾斜、脱离焊点定位,会直接导致工件装配报废,是车间操作工、技术员搜索提问频率极高的故障。本文围绕中频点焊机螺母凸焊偏移问题,结合四大主流加工场景拆解成因、标准化调试步骤与长效解决办法,广州好焊机电设备有限公司结合上万台设备现场调试经验整理完整工艺方案。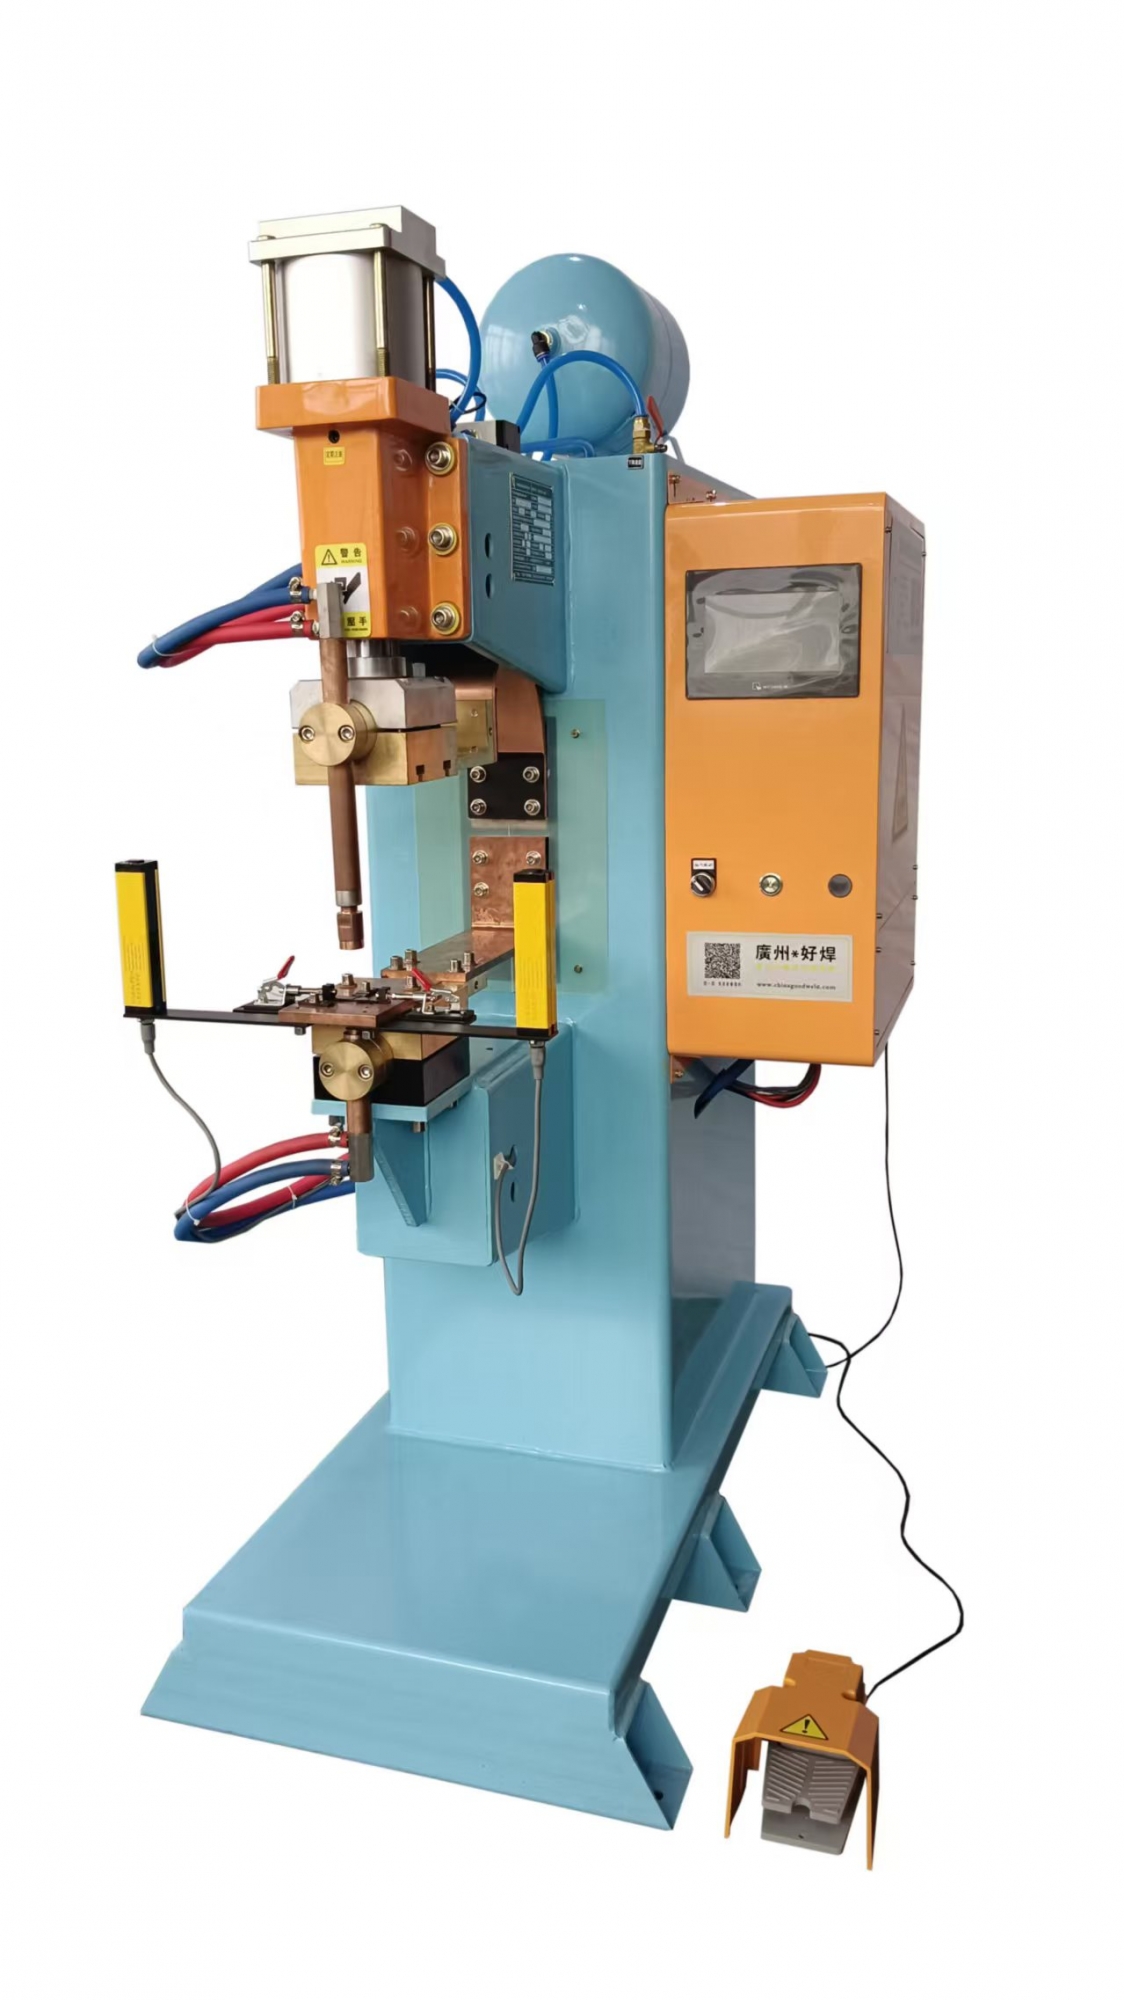
一、螺母焊接合格标准与偏移故障分级
表格
| 故障等级 | 外观表现 | 生产影响 | 处理优先级 |
|---|---|---|---|
| 轻微偏移 | 螺母微量偏斜,扭力检测合格,装配无阻碍 | 可少量放行,尽快调机 | 中 |
| 中度偏移 | 螺母倾斜明显,螺丝拧入卡顿,局部虚焊 | 整批隔离返工 | 高 |
| 严重跑位 | 螺母完全脱离焊点、焊接时弹出,熔核完全失效 | 工件直接报废,存在安全隐患 | 紧急停机整改 |
螺母偏移核心根源分为四大类:电极同轴度偏差、预压参数设置错误、工件定位工装松动、送料机构运行异常,不同行业工况,故障主导原因各不相同。
二、分行业场景故障分析与落地处理方案
场景一:小型五金加工厂,人工摆放螺母半自动点焊
工况特点
人工手动放置 M4-M8 碳钢螺母,单台半自动中频点焊机,工件品类杂,每日频繁切换板材厚度与螺母规格,无专业定位工装,仅靠简易挡块限位,间断式生产。
偏移高发原因
上下电极不同心,长期震动后电极臂螺丝松动,焊点中心点错位;
无预压工序,电极直接高速下压撞击螺母,冲击力将螺母推偏;
简易限位挡块磨损、间隙过大,人工放料时螺母自由滑动。
整改方案
每日班前校准电极同轴度,目视上下电极端面完全重合,紧固电极臂、夹头全部螺丝;
开启焊机两段式焊接程序:先低压预压 0.15s 固定螺母,再通电焊接,缓冲下压冲击力;
加装耐磨定位卡槽,卡槽内径与螺母外径间隙控制在 0.1mm 以内,限制螺母左右滑动;
切换不同规格螺母时,同步更换匹配电极头,小圆头电极适配小螺母,避免接触打滑。
场景二:钣金机箱机柜厂,批量螺母焊接镀锌板壳体
工况特点
大批量生产电器机柜、设备外壳,板材多为 0.8–2.0mm 镀锌板,人工上料,单日产量上万件,追求焊接速度,操作工习惯性缩短预压时间。镀锌板表面锌层光滑,摩擦力小,极易出现螺母打滑偏移。
偏移高发原因
镀锌层光滑,电极下压瞬间螺母横向滑动;
一味提速,取消预压、气缸缓冲调至最大,撞击力过大;
电极端面磨损出现凹槽,受力不均匀带动螺母倾斜。
整改方案
适当提升预压压力,预压阶段挤压表层锌层,增大接触面摩擦力,锁住螺母位置;
调小气缸缓冲行程,降低电极下压冲击速度,禁止无缓冲硬撞击;
每焊接 800 件修磨一次电极端面,保证电极平面平整,受力均匀;
镀锌板材螺母焊接单独存储一套工艺参数,不和冷轧板参数混用。
场景三:家电配件全自动螺母凸焊流水线
工况特点
搭载自动螺母送料机、定位治具,两班倒 16 小时不间断运行,M5-M6 螺母大批量焊接薄板外壳,整套设备机械联动,对定位精度要求极高,偏移会直接导致卡料停机。
偏移高发原因
送料轨道堵塞、推送气缸力度过大,螺母推送到位后发生位移;
治具定位销磨损,板材放置后存在活动间隙;
焊机参数长期运行漂移,预压压力变小,固定力不足。
整改方案
每班清理送料轨道铁屑油污,调节推送气缸节流阀,低速平稳送料;
每周检查定位销、限位块磨损程度,磨损超 0.2mm 立即更换;
每周校准焊机压力输出,锁定预压参数,禁止操作工随意改动;
开启设备到位检测功能,板材、螺母未精准定位,设备不触发焊接。
场景四:汽车零部件厂,厚板高强度螺母自动化焊接
工况特点
加工底盘、座椅支架加厚板材,M8-M10 大规格焊接螺母,焊点需承受高强度扭力,全自动重型中频点焊机,气缸压力大,机械震动强。
偏移高发原因
焊接压力过大,瞬间挤压将螺母横向挤开;
设备机架、电极臂刚性不足,大压力下压产生轻微形变错位;
螺母来料毛刺、变形,放置后无法居中贴合板材。
整改方案
拆分压力输出逻辑:低压预压定位,再逐步升压完成焊接,避免一次性满压力下压;
每月全面紧固设备底座、机架、电极臂固定螺栓,消除机身形变间隙;
来料增加质检工序,变形、带毛刺螺母提前筛选剔除;
选用加厚加粗铬锆铜电极,提升端面刚性,抵抗大压力挤压形变。
三、螺母偏移统一快速排查流程(全行业通用)
空载同轴检查:不放工件,空压电极,观察上下电极中心点是否完全重合,错位先校准电极;
机械定位检查:放置板材与螺母,手动推动工件,判断限位间隙是否过大;
工艺参数检查:查看预压时长、预压压力,无预压或预压参数过低直接调整;
电极外观检查:端面凹凸、磨损、粘连金属,立即打磨或更换电极;
试焊验证:调整完成后连续试焊 10 件,多角度观察螺母垂直度,扭力测试合格再量产。
四、日常预防规范,从源头杜绝螺母跑位
半自动人工工位:每日校准电极同轴度,配套专用定位卡槽,固定两段式焊接程序;
钣金批量车间:定时修磨电极,保留充足预压时间,优化气缸缓冲降低冲击;
家电自动化产线:每班清理送料机构,定期更换磨损定位配件,每周校准设备参数;
汽车厚件产线:定期紧固整机机架,来料筛选不良螺母,采用分段加压工艺。
五、常见调试误区
误区:螺母偏移就加大焊接压力。大压力只会加剧挤压打滑,正确方式是增加预压、缓冲减速。
误区:长期不校准电极,依靠人工摆放纠正位置。电极不同心会持续批量偏移,治标不治本。
误区:镀锌板、碳钢螺母共用同一电极。镀锌板易粘连锌层,电极凹凸不平更容易打滑跑位。
误区:为提升产量删减预压工序。省去预压是螺母歪斜最主要诱因,看似提速,返工损耗更高。
总结
中频点焊机凸焊螺母偏移,核心问题集中在电极不同心、缺少预压缓冲、定位工装间隙过大、镀锌 / 光滑板材摩擦力不足四点。人工半自动工位重点校准电极、加装限位;钣金镀锌工件侧重优化预压与气缸缓冲;自动化流水线维护送料治具、定期校准参数;汽车厚板重型工况需要强化机身刚性、分段控制压力。规范电极养护、合理设置两段式焊接工艺、完善工件定位结构,能够彻底解决螺母歪斜、跑位问题,大幅降低返工报废率,稳定批量生产品质。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


