









航空航天中频点焊参数调试教程|钛合金/高强不锈钢/航空铝合金高精度零缺陷军工工艺标准
发布时间:2026-07-30 浏览次数:172
航空航天构件点焊属于军工级高可靠精密焊接工况,广泛应用于飞行器薄壁蒙皮、机载精密支架、航空机箱骨架、航天连接件、仪器密封外壳等核心部件。主流焊接材质包含TC4钛合金、301/316高强不锈钢、6061/7075航空铝合金,板厚集中0.4–2.0mm,对焊点一致性、力学稳定性、抗疲劳性能、气密性、无杂质缺陷有着严苛的验收标准。
区别于普通民用五金点焊,航空航天焊接核心要求为零虚焊、零裂纹、零气孔、低应力、低热变形、全程参数可溯源。量产核心痛点:精密薄板微变形、焊点晶粒粗大导致抗疲劳衰减、材质硬化脆裂、焊接残余应力超标、批次焊点力学性能偏差、异种材质熔合不良。常规民用粗放点焊参数完全不适用,必须采用精密控热、低应力、恒能量的军工级焊接工艺。
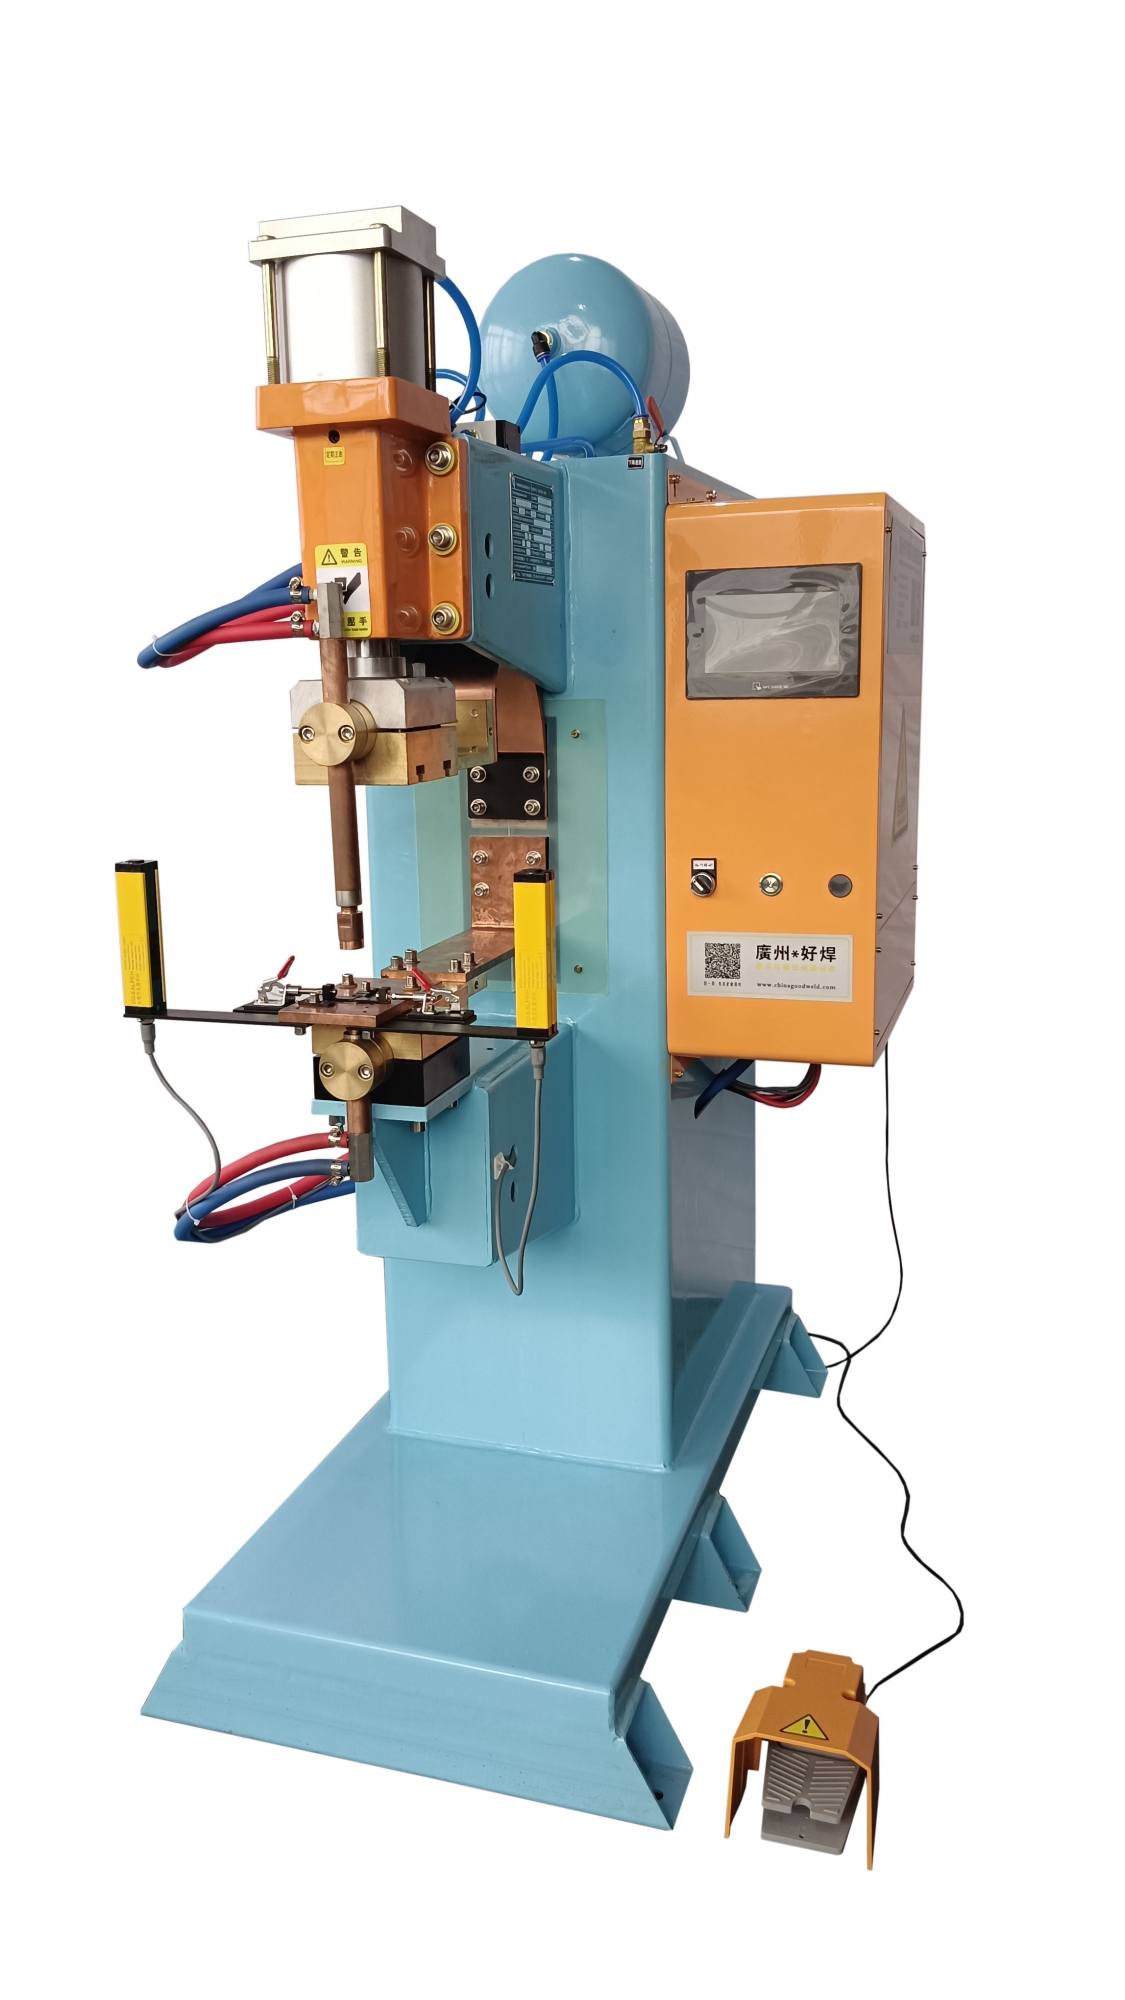
航空航天精密点焊核心调试逻辑:超稳预压定位、微能量梯度预热、窄热场脉冲热熔、低温保压释应力、恒能量闭环成型。严控高温停留时间,缩小热影响区,杜绝材质金相组织改变,在满足超高结构强度的同时,保障构件尺寸精度与长期服役稳定性。针对航空航天高精度、零漂移、可溯源的严苛生产需求,广州好焊的精密闭环脉冲点焊工艺可实现全程能量动态微调,完美适配军工构件批量稳定生产,杜绝微量参数漂移引发的品质隐患。
一、航空航天点焊核心工艺难点与调试准则
1、材质性能敏感极高:钛合金、高强不锈钢、航空铝合金对热输入极其敏感,高温易出现晶粒粗大、材质退火、强度衰减、微裂纹缺陷,直接影响构件飞行安全与使用寿命。
2、精密构件尺寸零容错:航空薄壁蒙皮、精密支架刚性极弱,微小热集中、应力不均就会产生微米级变形,导致装配精度超标、整机匹配失效。
3、力学性能一致性要求严苛:航空构件需承受高频震动、高低温交变、高压载荷,焊点必须抗疲劳、无残余缺陷,批次拉力、硬度、熔核尺寸误差需控制在极小范围。
4、异种材质焊接难度大:航材常出现铝钢、钛钢异种搭接,材质电阻率、导热率差异极大,极易出现熔合不均、虚焊、界面分层问题。
5、全程可溯源、零缺陷标准:军工生产拒绝随机不良,要求设备能量闭环、参数恒定、无冷热机漂移,每批次焊点品质高度统一。
航空航天参数调试优先级:压力精度>能量闭环稳定>脉冲时序>热输入可控性>峰值电流,不以大熔核为标准,以金相稳定、应力最低、尺寸精准为核心原则。
二、航空航天主流材质标准点焊参数对照表(军工精密基准)
适配航空常用TC4钛合金、316高强不锈钢、6061航空铝合金0.4–2.0mm薄板构件,参数为精密零变形量产基准,异种材质搭接可在此基础上微调5%–8%电流,全程采用恒能量模式生产。
航材类型+板厚 | 焊接压力(KN) | 预压时间(ms) | 预热电流(KA) | 预热时间(ms) | 主焊电流(KA) | 主焊时间(ms) | 保压时间(ms) | 军工工艺效果 |
|---|---|---|---|---|---|---|---|---|
0.4–0.8mm TC4钛合金 | 2.2–2.8 | 350–400 | 2.8–3.2 | 70–90 | 4.0–4.8 | 110–140 | 280 | 无氧化色、无微裂纹、金相组织稳定、微变形 |
0.8–1.2mm 316高强不锈钢 | 2.8–3.5 | 400–450 | 3.2–3.8 | 90–110 | 4.8–5.8 | 140–180 | 320 | 熔核致密、抗疲劳性强、无晶间敏化 |
1.0–1.5mm 6061航空铝 | 3.0–3.8 | 420–480 | 3.5–4.0 | 100–120 | 5.5–6.5 | 170–210 | 340 | 无气孔、无塌陷、强度均匀、耐高低温交变 |
1.5–2.0mm 航空承重构件 | 3.8–4.8 | 480–550 | 4.0–4.6 | 120–150 | 6.5–7.8 | 210–250 | 380 | 熔深达标、残余应力低、批次性能零偏差 |
三、航空航天专属军工级四步焊接工艺
1、超长精准预压,消除微量装配间隙
航空精密构件装配间隙误差需控制在微米级,微小缝隙会导致放电不均、局部电弧过热,产生微气孔、微裂纹。延长高精度预压时长,配合平稳压力输出,彻底压合构件接触面,消除肉眼不可见的搭接间隙,保证通电前工况绝对统一,从根源杜绝随机焊接缺陷。
2、梯度微预热,均衡材质电阻、杜绝金相损伤
摒弃民用大电流猛预热模式,采用梯度微能量预热,缓慢破除工件表面钝化膜、氧化层,均衡材质接触面电阻。针对钛合金、高强钢的热敏感特性,低温预热可避免瞬间温度骤变导致的材质硬化、晶粒变异,稳定母材金相组织,保留构件原始力学性能。
3、窄热场脉冲主焊,精准控热防应力变形
采用多段脉冲分层热熔工艺,阶梯式升温、匀速释热,严格压缩高温停留时间,缩小热影响区。区别于普通点焊的大面积热扩散,军工工艺聚焦局部精准熔合,在保证熔核致密饱满的前提下,最大限度降低热残余应力,避免薄壁构件变形、材质脆化,适配航空精密装配要求。
4、低温延时保压,应力释放定型
航空构件焊点冷却收缩应力极强,快速冷却极易产生内部微裂纹与残余应力。通过加长低温保压时序,在电极恒定压力下完成熔核缓慢凝固,逐步释放焊接内应力,规整焊点组织结构,提升焊点抗疲劳、抗震动、耐高低温性能,满足航空长期服役工况。
四、航空航天点焊高频不良军工级整改方案
精密不良缺陷 | 核心军工级诱因 | 精准整改微调方案 |
|---|---|---|
焊点微裂纹、材质脆化 | 热冲击过大、温差骤变、残余应力超标 | 降低峰值电流、增加脉冲段数、延长保压释应力时间,放缓升温降温斜率 |
构件微米级变形、装配超差 | 单点热输入集中、热场扩散不均 | 分散焊点排布、降低单点点热量、优化脉冲控温,杜绝局部蓄热 |
金相晶粒粗大、强度衰减 | 高温停留时间过长、无精准温控 | 缩短主焊高温时长、启用窄热场工艺,严格控制热影响区域范围 |
批次力学性能不一致 | 设备热漂移、能量闭环精度不足 | 开启恒能量动态补偿,规范水冷恒温运维,统一全程焊接参数 |
异种材质熔合分层、虚焊 | 材质导热电阻差异大、热输入匹配失衡 | 微调电流时序配比,采用梯度热输入,平衡异种材质熔合速度 |
五、航空航天军工量产专属工艺规范
1、极致工件表面管控:航材焊接前必须彻底去除氧化皮、油污、粉尘、指纹及杂质,钛合金、铝合金需专用清洗工艺处理。微量杂质都会导致电阻波动,产生气孔、虚焊、金相缺陷,不符合军工质检标准。
2、高精度电极匹配养护:航空焊接专用高纯铬锆铜精密电极,保证端面平整、弧度对称、同心度精准。建立定时修磨、更换台账,杜绝电极轻微偏磨、起瘤引发的局部聚热与焊点缺陷,保障每点工况统一。
3、恒温水冷系统运维:全程保持设备水冷恒温、恒流、无结垢,杜绝电极温度漂移。航空精密焊接对设备工况稳定性要求极高,水温、水流微小波动都会影响能量输出精度,引发批次品质偏差。
4、参数固化与全程溯源:量产全程固化精密焊接参数,禁止随意微调。启用设备数据存储功能,记录每批次焊接能量、时序、压力数据,满足军工产品可溯源、可复检的生产规范。
5、严禁蛮力参数调试:航空构件不良绝对禁止加大电流、拉长时长的暴力调试方式,只会破坏母材金相组织、加剧应力缺陷,必须通过优化脉冲波形、压力时序、热输入梯度实现品质整改。
六、行业总结
航空航天精密点焊的核心本质,不是简单的板材熔合,而是精准控制材质金相、应力、尺寸、力学性能的精密制造工艺。完全区别于民用产品追求强度、效率的生产逻辑,军工工艺以零缺陷、高一致性、高抗疲劳、长期稳定性为核心目标。依靠精准压力定位、分段脉冲窄热场控温、动态能量补偿、低温应力释放的标准化工艺,可彻底解决航材焊接微裂纹、变形、金相损伤、批次偏差等核心难题,全面满足航空航天构件严苛的生产、质检、服役标准。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


