









手持激光焊接机铝合金调试教程|无气孔、无塌陷、高熔深、不发黑量产工艺标准
发布时间:2026-07-31 浏览次数:304
手持激光焊铝合金广泛应用于新能源铝配件、设备铝机架、铝合金机箱、灯饰铝件、汽车铝配件、建筑铝型材量产加工,市面主流材质为6061、6063工业铝合金,板材厚度集中0.8–3.0mm,涵盖铝板对接、型材搭接、直角拼接、异形铝件焊接等工况。铝合金属于高导热、易氧化、高流动性特殊材质,量产焊接痛点十分典型:焊缝密集气孔、熔池塌陷下凹、焊后变形量大、焊缝发黑发灰、熔深浅易虚焊、焊缝脆裂、表面氧化膜夹渣,常规不锈钢、碳钢参数完全无法适配铝焊生产。
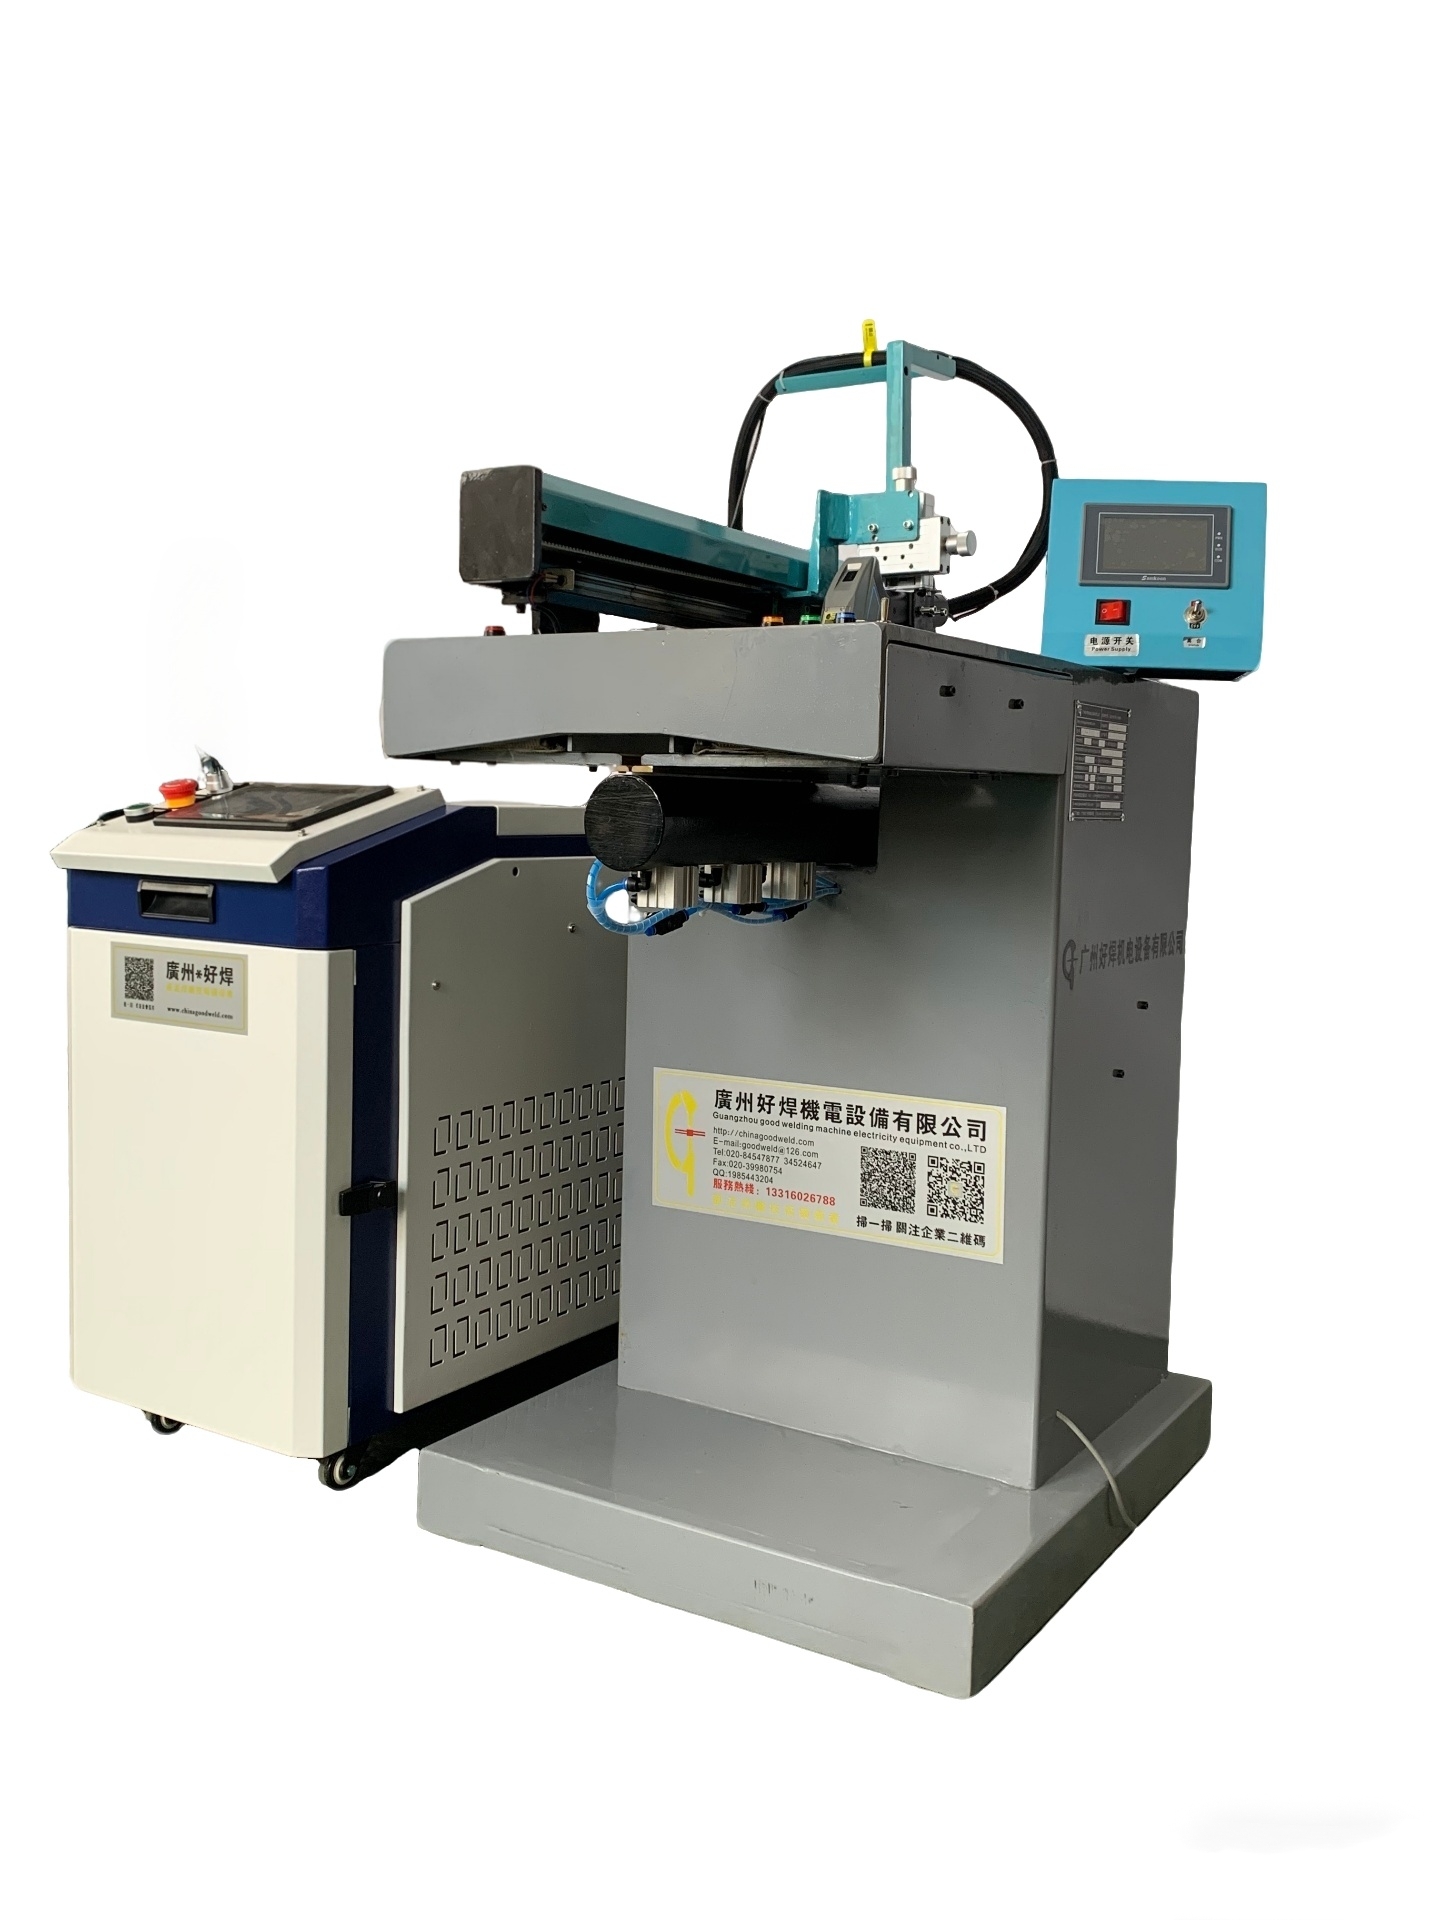
铝合金手持激光焊核心工艺逻辑:彻底除膜去氧化、高能量快速熔透、大流量气保密封、摆动搅拌排气、低热输入稳形。铝合金导热速度远快于钢材,表面极易生成致密氧化膜,是气孔、夹渣的核心根源。针对铝合金难熔、多气孔、易变形、易塌陷的行业难题,广州好焊手持激光焊专属铝焊优化波形,可精准打破铝层氧化膜,加速熔池气体溢出,平衡熔深与热输入,有效降低铝焊气孔、塌陷不良率,实现铝件稳定量产。
一、铝合金手持激光焊核心工艺难点与调试优先级
1、表面氧化膜极易夹渣气孔:铝合金常温快速生成致密氧化铝膜,熔点远超母材,焊接时无法熔化,会滞留熔池形成夹渣、密集针孔气孔,是铝焊最大量产通病。
2、导热极快、熔深难把控
3、熔池流动性大、极易塌陷
4、焊后应力变形严重
5、焊缝易发黑发灰、品相差
铝合金手持激光焊调试优先级:焊前除氧化膜 > 大流量高纯气保 > 快速度集中熔透 > 摆动搅拌排气稳池 > 精准功率速度匹配,核心是除膜、排气、防塌、控变形。
二、6061/6063铝合金手持激光焊标准参数对照表(1000W–1500W)
适配市面主流1000W、1500W手持激光焊机,覆盖0.8–3.0mm铝合金板、铝型材、铝装饰件、铝结构件,无填丝通用量产参数,外观件优先控形,结构件优先熔深。
铝材厚度 | 激光功率(W) | 焊接速度(mm/s) | 摆动幅度(mm) | 摆动频率(Hz) | 离焦量(mm) | 氩气流量(L/min) | 量产工艺效果 |
|---|---|---|---|---|---|---|---|
0.8–1.2mm 薄铝装饰件 | 800–950 | 38–48 | 0.5–0.7 | 90–110 | -0.5 ~ -1 | 20–23 | 无塌陷、无烧穿、变形极小、焊缝干净 |
1.2–1.8mm 通用铝型材 | 950–1150 | 32–38 | 0.7–0.9 | 80–100 | -1 ~ -1.5 | 23–26 | 熔合均匀、无密集气孔、成型平整 |
1.8–2.5mm 铝机架结构件 | 1150–1350 | 26–32 | 0.9–1.2 | 70–90 | -1.5 ~ -2 | 26–29 | 熔深充足、无虚焊、焊缝饱满不凹陷 |
2.5–3.0mm 加厚承重铝件 | 1350–1500 | 20–26 | 1.2–1.5 | 60–80 | -2 ~ -2.5 | 29–32 | 根部完全熔透、承载力强、无裂纹气孔 |
三、铝合金手持激光焊标准化五步量产工艺
1、彻底除氧化膜,杜绝气孔夹渣根源
铝焊不除膜必出气孔,这是铝焊量产核心铁律。铝合金表面的氧化铝膜致密坚硬,普通擦拭无法去除。量产前必须使用专用不锈钢钢丝刷或细砂纸,彻底打磨焊缝两侧8–10mm区域,完全去除表层氧化膜,打磨后用无水乙醇擦拭油污粉尘,风干后立即施焊,避免二次氧化。未除膜工件,无论如何调试参数,都会出现密集针孔、夹渣缺陷。
2、集中能量快速起弧,避免热量扩散
铝合金导热过快,慢速预热、低功率起弧只会让热量持续扩散,无法形成有效熔池,导致虚焊、熔深浅。需启用铝焊专用集中能量起弧波形,瞬时击穿母材、快速建立熔池,减少热量传导时间,避免大范围热堆积,从源头控制板材变形、熔深不足问题。
3、小幅摆动搅拌熔池,排气防塌陷
铝合金严禁直线焊接。小幅高频摆动可持续搅拌熔融铝液,让熔池内部残留气体充分上浮溢出,彻底杜绝封闭气孔;同时均匀熔池热量,抵消铝液高流动性带来的塌陷问题,让焊缝平整饱满,解决铝焊常见的下凹、成型不良问题。
4、大流量高纯氩气密闭保护
铝焊气保流量要求远高于钢、不锈钢材质。必须使用99.999%高纯氩气,全程大流量持续吹扫,隔绝空气防止二次氧化。焊枪枪嘴贴近工件8–10mm,全程稳枪不抬枪、不断气,车间通风、风口位置必须加装挡风装置,杜绝气流紊乱导致的焊缝发灰、发黑、氧化起皮。
5、匀速分段施焊,严控热变形
铝材质软、耐热性差,连续长距离施焊会累积大量热量,造成板材扭曲、波浪变形。量产采用匀速稳走+分段间歇焊接工艺,禁止中途停顿、忽快忽慢,大面积铝型材、铝板采用错位跳焊,分散热应力,最大程度保留工件平整度,严控焊接变形。
四、铝合金手持激光焊高频不良一键整改表
不良现象 | 核心诱因 | 精准整改方案 |
|---|---|---|
焊缝密集气孔、针孔、夹渣 | 氧化膜未除干净、熔池排气不足、油污残留 | 彻底打磨除膜,乙醇清洁风干,降低焊接速度、加大摆动幅度,延长熔池排气时间 |
焊缝塌陷、下凹、局部烧穿 | 热输入过大、铝液流动性过高、走枪过慢 | 降低峰值功率、提升焊接速度,缩小摆动区间,减少单点热停留时间 |
焊缝发灰、发黑、氧化严重 | 气保流量不足、气流紊乱、保护不连续 | 调高氩气流量,加装挡风设施,全程稳枪不断气,使用高纯氩气 |
根部虚焊、熔深浅、拉力不足 | 热量扩散过快、能量不集中、速度过快 | 加大负离焦量、小幅提升功率,适当降低焊接速度,集中激光能量加深熔深 |
铝件焊后扭曲、波浪变形 | 连续施焊、热应力集中、无分段散热 | 改为分段间歇跳焊、对称焊接,降低单段热输入,工装压紧固定工件 |
焊缝宽窄不均、成型凌乱 | 人工走枪不稳、枪距波动、无摆动稳池 | 固定持枪角度与高度,开启标准摆动参数,匀速平稳随形施焊 |
五、铝合金量产专属规范与操作注意事项
1、除膜工序必须标准化落地:铝焊前置除膜是必做工序,禁止带氧化膜直接焊接。打磨工具专用,严禁混用钢材毛刷,避免铁屑掺杂导致焊缝杂质、力学性能下降。
2、严控焊接间隙:铝板、铝型材对接间隙严控0–0.1mm,铝液流动性大,间隙过大会直接塌陷、形成空洞,必须用工装夹具压紧定位,保证贴合紧密。
3、区分外观件与结构件参数:外观铝件优先低热高速、小摆动参数,保证平整度与品相;承重结构件适当加大功率、加深熔深,优先保证焊接强度。
4、禁止大风环境作业:铝焊气保容错率极低,风口、通风车间必须封闭挡风,气流轻微扰动就会造成整段焊缝氧化发灰、批量不良。
5、厚铝件填丝补强:2.0mm以上加厚铝型材、受力接头、缝隙偏大工件,建议使用专用铝焊丝填丝焊接,填补缝隙、提升焊缝饱满度与结构韧性,杜绝受力断裂。
六、行业总结
铝合金手持激光焊量产核心,参数次之,前置除膜、气保、控热才是关键。铝焊所有高频不良,几乎都源于氧化膜残留、气体保护缺失、热输入失控,而非参数偏差。不同于钢、不锈钢焊接,铝焊是“工艺优先、参数辅助”的特殊材质,严格遵循“彻底除膜、快速熔透、摆动排气、大流量气保、分段控形”的标准化流程,可彻底解决气孔、塌陷、变形、氧化发黑等难题,适配铝型材、铝机箱、新能源铝配件、装饰铝件的大批量稳定量产。
如果您对我们的产品:激光焊接机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(激光焊接机)


