



为什么螺母点焊机焊M6螺母会扭力不够?多半是踩了这几个坑
发布时间:2026-11-02 浏览次数:1
M6 螺母在机柜、钣金、汽车小件上量极大。焊完看着有熔圈,扳手一拧脱扣。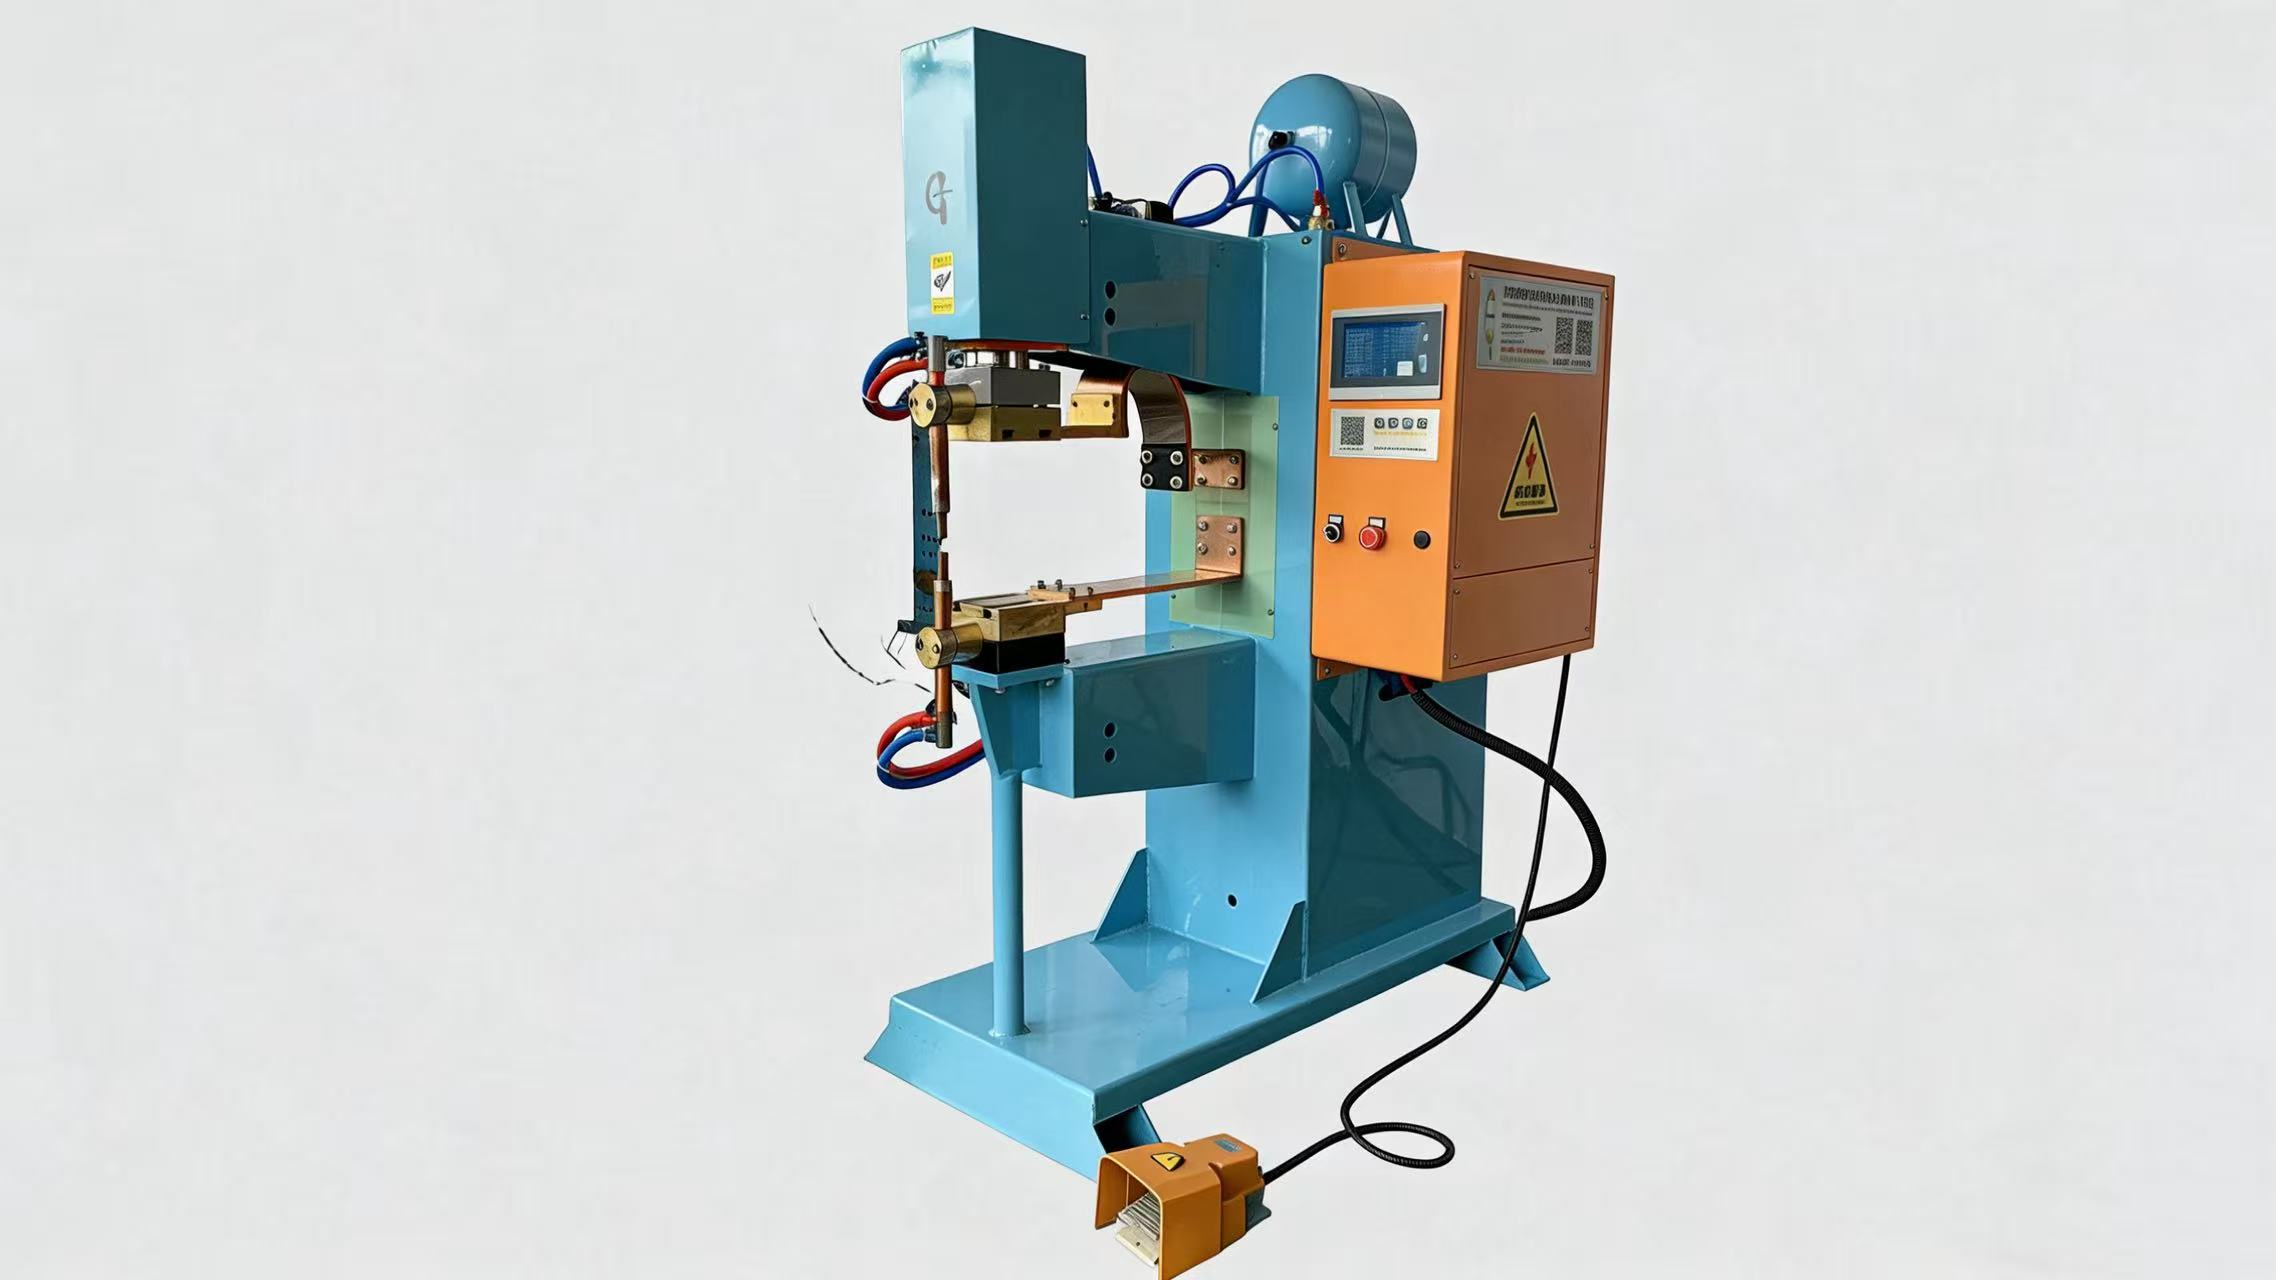
一、扭力从哪来
扭力靠四个凸点(或法兰面)完整熔合+螺纹不变形。热量进螺纹、压力没压稳、定位偏,都会扭力掉。
二、坑(反例)→ 正确做法
坑1:只加电流不加压力
反例:扭力不够就加电流到 12kA,凸点熔了但热量焖进螺纹,滑牙。
正确做法:先定压力(M6 冷轧 3.5–4.5kN),再调时间,最后微调电流。参考 9.5–11kA/120–150ms。
坑2:预压太短
反例:预压 100ms,螺母没坐稳就放电,偏熔。
正确做法:预压≥350ms,螺母坐平再通电。
坑3:定位销松
反例:销子磨损间隙 0.3mm,螺母歪,单边熔。
正确做法:销间隙≤0.1mm,每班检销。
坑4:凸点高度不一致
反例:来料凸点 0.2–0.35mm 混批,高的烧穿低的虚。
正确做法:来料分选,凸点差≤0.05mm。
坑5:保压太短
反例:电流停立刻抬缸,红态螺母被碰伤。
正确做法:保压 150–200ms,让螺纹区降温定形。
坑6:镀锌板套冷轧参数
反例:锌层隔离凸点,飞溅虚焊。
正确做法:镀锌板加预热 30ms,压力+10%。
坑7:电极不居中
反例:上下电极偏 0.2mm,四点受力不均。
正确做法:同轴度≤0.1mm,每周校准。
坑8:螺纹没保护
反例:飞溅进螺孔,通规卡。
正确做法:套螺纹保护塞,焊后气吹。
坑9:不扭脱只拉力
反例:拉拔过了以为稳,扭力没测。
正确做法:每批扭脱测试,M6 参考扭力峰值记录。
坑10:电极冷却差
反例:电极发热粘螺母,扭力衰减。
正确做法:强制水冷,电极温≤80℃。
三、踩坑 vs 正确做法对照表
项目 | 踩坑 | 正确 | 参考 |
|---|---|---|---|
调参顺序 | 先电流 | 压力→时间→电流 | M6 3.5–4.5kN |
预压 | 100ms | ≥350ms | 坐平 |
定位 | 销松 | 销紧≤0.1mm | 每班检 |
凸点 | 混批 | 分选≤0.05mm | 来料控 |
保压 | 无 | 150–200ms | 防伤牙 |
镀锌 | 套冷轧 | 预热+加压 | 防虚 |
规格 | 板厚(mm) | 电流(kA) | 时间(ms) | 压力(kN) |
|---|---|---|---|---|
M6 | 1.0 | 9.5–10.5 | 120 | 3.5–4.0 |
M6 | 1.5 | 10–11 | 140 | 4.0–4.5 |
M6 | 2.0 | 10.5–11.5 | 150 | 4.5–5.0 |
M6镀锌 | 1.5 | 9.5–10.5 | 预热+130 | 4.5–5.0 |
螺母点焊机焊 M6 扭力不够,不是机器没劲,是“压力没坐实、热没锁在凸点、螺纹没护住”。按顺序调,扭脱稳了才算真牢。
如果您对我们的产品:螺母点焊机、中频点焊机、压铆螺母焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母点焊机)
上一条:无痕焊接机焊点压痕太深怎么改善?软规范 + 宽电极降低凹陷
下一条:没有了


