



紫铜片、铜端子总虚焊粘电极?中频点焊机靠啥把铜件焊得又稳又亮?
发布时间:2026-11-13 浏览次数:2
铜件点焊在电气、新能源、线束行业很常见:铜排、铜端子、铜片、漆包线铜线、镀锡铜片……但铜这材料太“刁”——导电快、散热猛,热量刚冒头就跑没了,普通持续加热方式很难在接触面留住熔核,容易虚焊、炸点、粘电极。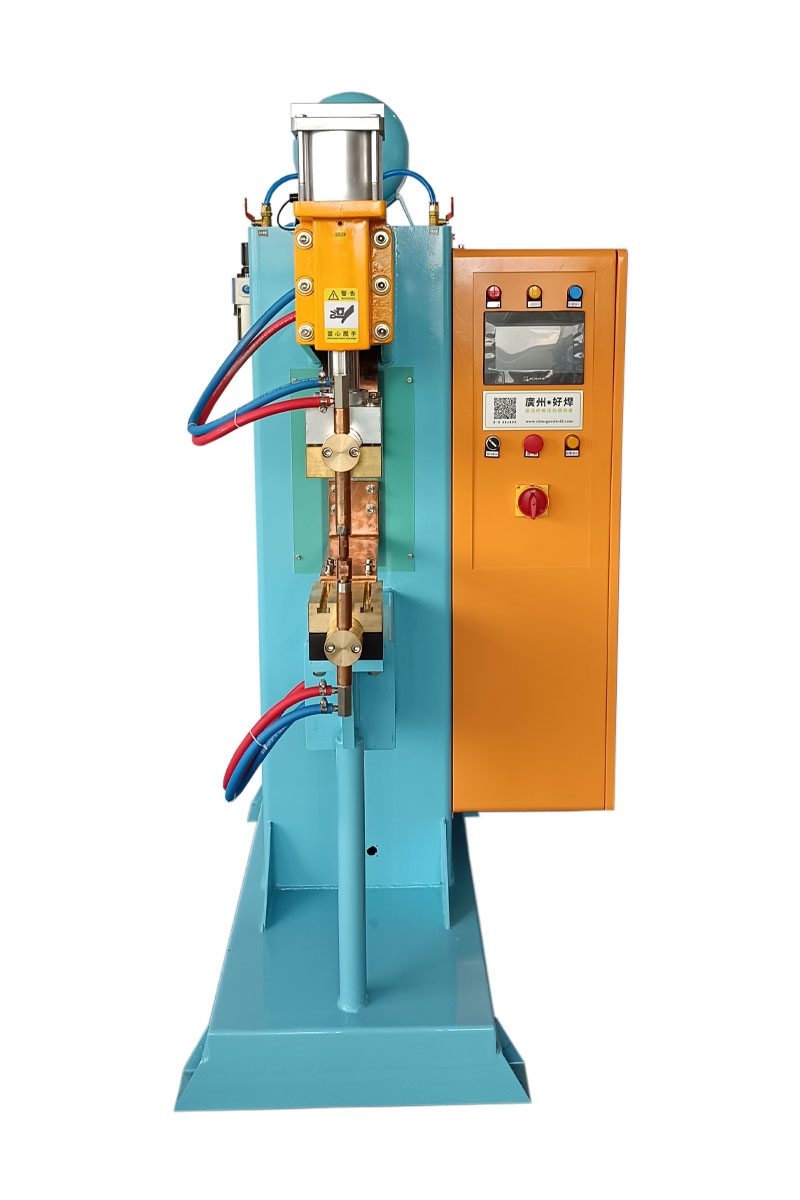
中频点焊机走的是另一条路:把电转成中频直流,毫秒级把大电流砸在搭接面,热量还没来得及扩散就完成熔合。它不是“更大力气”,是“更会卡时间点”。
坑1:用持续通电思路焊铜
反例:通电拉得长,热全散到周围,中心没熔,表面却发黑。
正确做法:中频用短脉冲(几到几十毫秒),瞬时集热,接触面先成核。
坑2:不分段,一枪打满
反例:单段大电流硬冲,镀锡层爆锡、紫铜飞溅。
正确做法:多段时序——小脉冲破氧化膜→主脉冲熔核→收尾缓冷,焊点干净。
坑3:电极不选铜系合金
反例:普通铬铜焊紫铜,容易粘、容易烧。
正确做法:用钨铜/弥散强化铜电极+强制水冷,聚热不粘铜,寿命更长。
坑4:压力乱给
反例:压力太轻打火烧,太重把软铜压塌。
正确做法:预压先贴实,主焊稳压,伺服闭环压力,薄铜也不凹。
坑5:不区分紫铜和镀锡铜
反例:同参数焊T2紫铜和镀锡铜,一个虚一个炸。
正确做法:紫铜要瞬时大流;镀锡先低压破膜再熔,飞溅少。
坑6:表面不处理
反例:油膜氧化皮不清,接触电阻飘,同批焊点不一致。
正确做法:焊前除油、轻打磨,参数再稳也先保接触面干净。
坑7:不盯动态电阻
反例:只设死数值,材料批次一变就出NG。
正确做法:中频闭环采动态电阻,熔核形成自动判稳,点与点一致。
坑8:薄铜片也用厚板思路
反例:0.3mm铜片按2mm给流,烧穿。
正确做法:薄铜降流短时+背托紫铜垫,不变形不焦边。
坑9:不管热影响区
反例:焊完周边发硬发脆,折一下裂。
正确做法:中频热区小,导电率几乎不衰减,温升可控。
坑10:不存工艺配方
反例:换规格重调半天。
正确做法:铜排/铜片/端子各存一组参数,换型一键调用。
踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 中频正确做法 | 参考效果 |
|---|---|---|---|
通电方式 | 持续加热 | 毫秒级脉冲 | 热不跑、不虚焊 |
时序 | 单段满流 | 破膜+主熔+缓冷 | 无飞溅、不粘电极 |
电极 | 普通铜头 | 钨铜/弥散铜+水冷 | 寿命长、焊点亮 |
压力 | 轻重失调 | 预压+稳压闭环 | 薄铜不塌 |
材质区分 | 一参通吃 | 紫铜/镀锡分曲线 | 批次稳 |
控制 | 死数值 | 动态电阻闭环 | 点一致可追溯 |
中频点焊机焊铜的优势,说白了就三句:
热量来得快、收得也快,熔核在接触面里长出来;电极不跟铜打架,焊完件面干净;同批参数可复制,导电连接稳、温升低。
铜端子、铜排、铜片这类导电件,要的就是“焊牢还不伤导电性”,中频逆变正好是顺着铜的性格做的。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
下一条:没有了


